български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






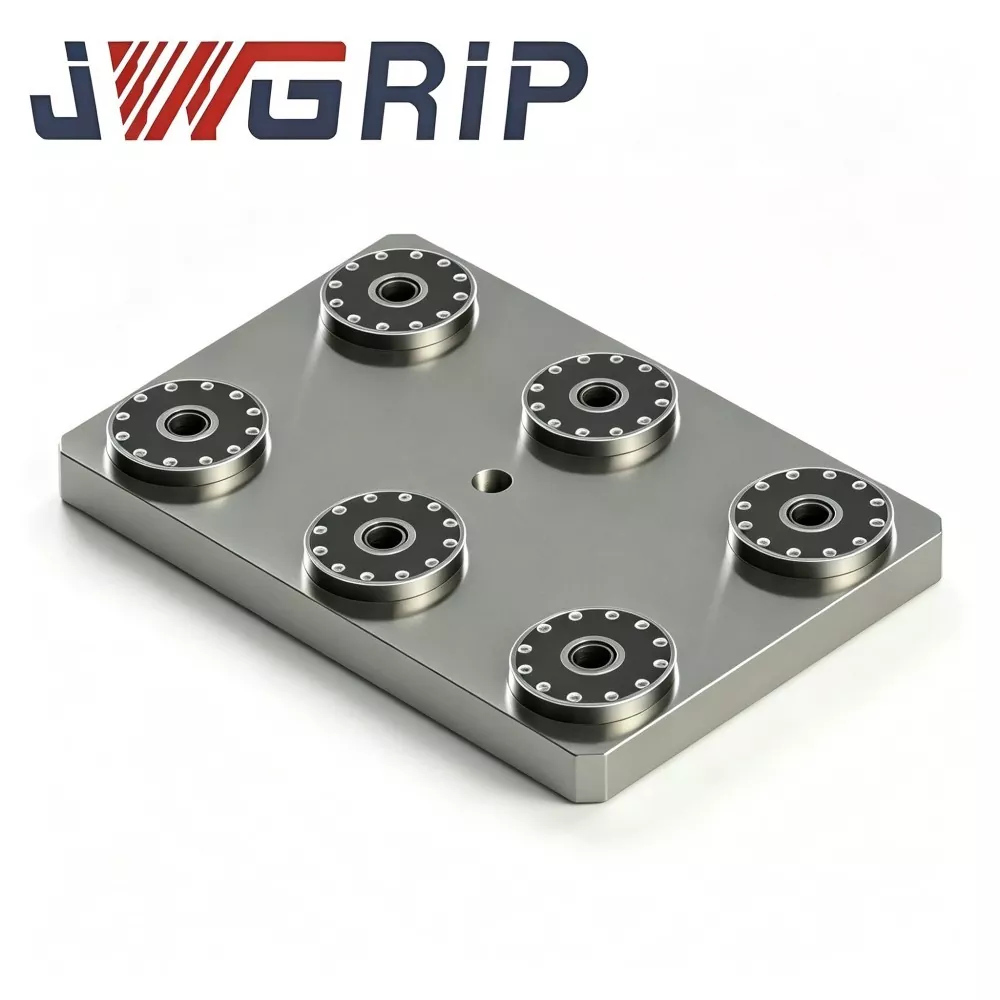
Шестпозиционна затягаща плоча с нулева точка
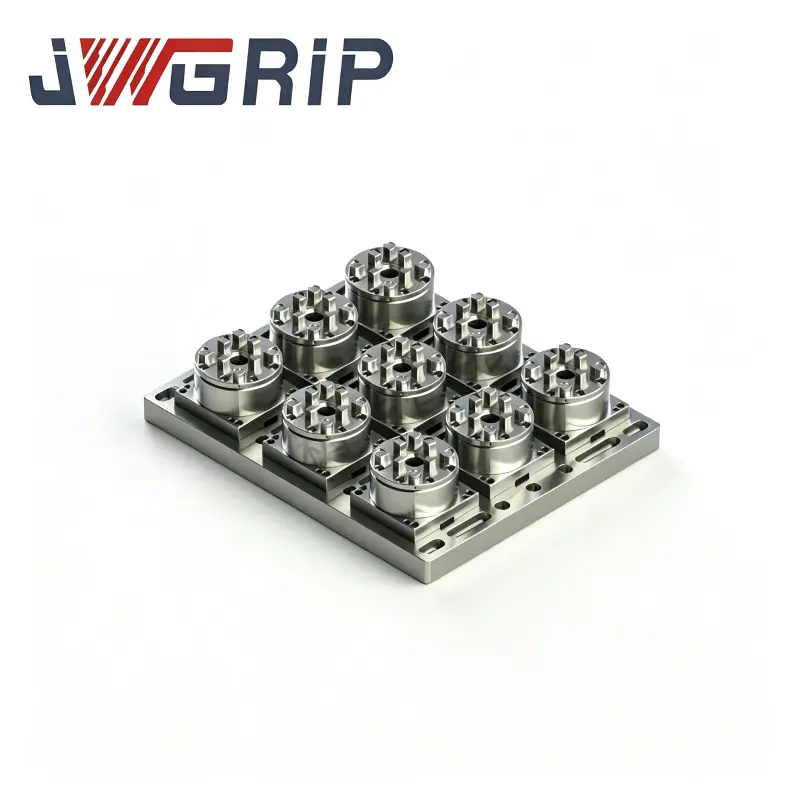
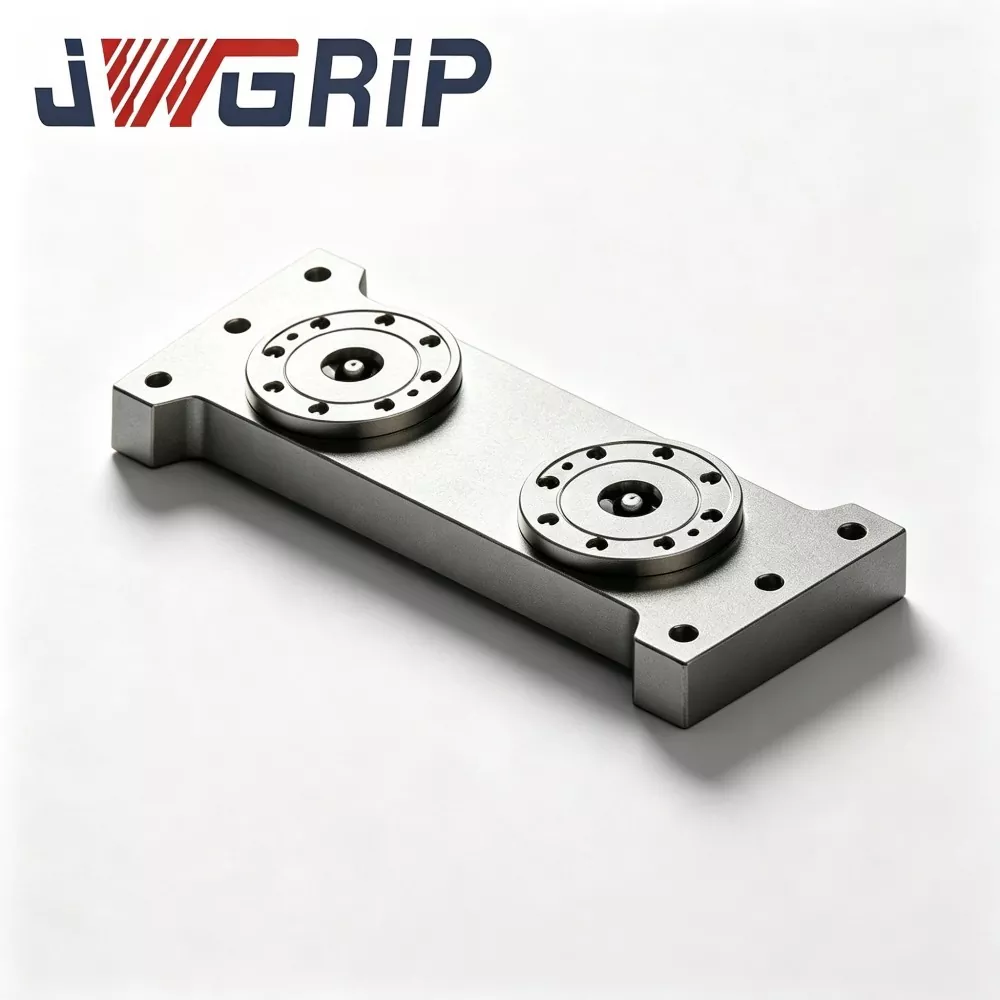
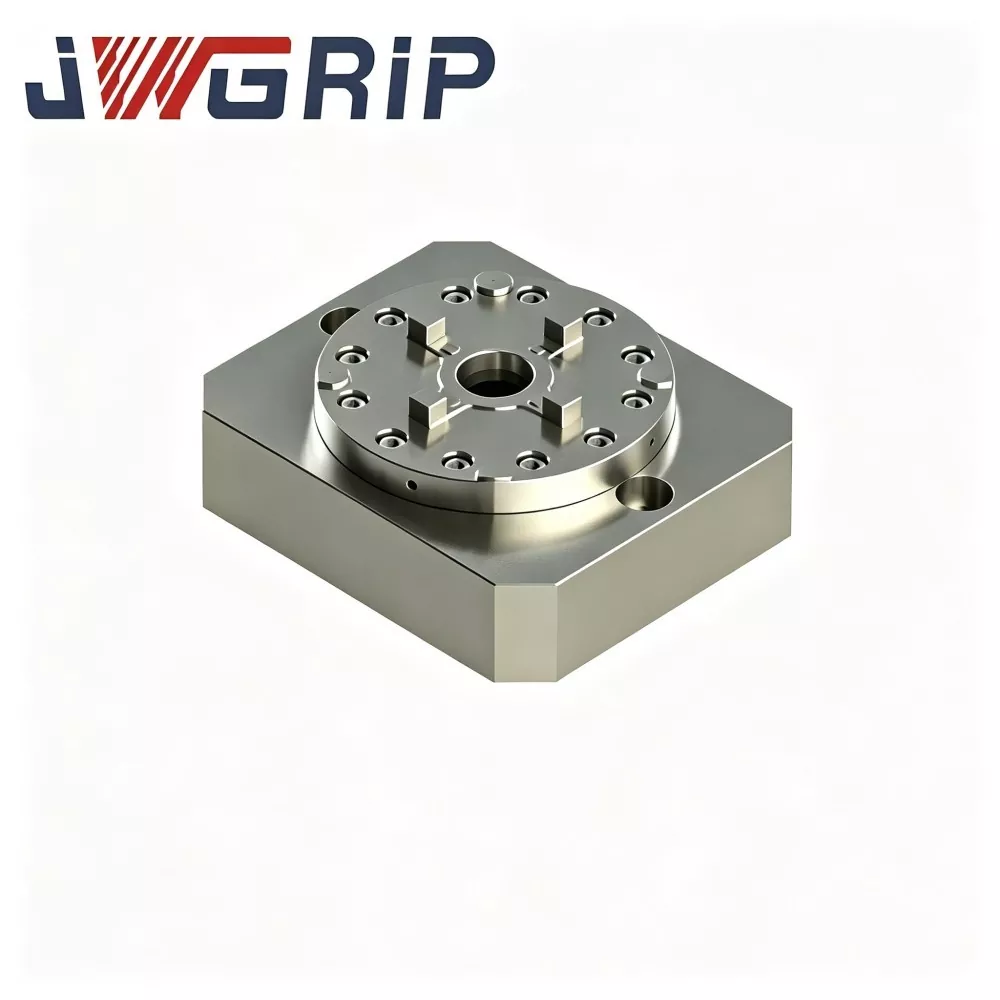
JWGRIP е производител и доставчик на професионалната шестпозиционна затягаща плоча с нулева точка в Китай. Това е интегрирано затягащо приспособление с нулева точка с много станции, специално проектирано за високоефективни CNC фрезови и шлайфащи гъвкави производствени сценарии. Този продукт интегрира шест независими блока за заключване на нулева точка върху единична интегрална основа за тежък режим на работа, реализирайки едновременно монтиране на няколко приспособления и множество детайли. Той се отличава със структурен дизайн "всичко в едно" без разпръснат модулен монтаж, който може да се инсталира директно върху работните маси на машинния инструмент и съответства на офлайн системи за предварителна настройка, за да подобри значително цялостната оперативна ефективност на цеховете за прецизна обработка.
Шестпозиционната затягаща плоча с нулева точка използва интегрална технология за формоване от една част и интегрална прецизна технология за обработка. Цялата основна плоча преминава вътрешно цялостно фрезоване, обработка за облекчаване на напрежението и унифицирано прецизно шлайфане, като всичките шест отвора за позициониране на нулева точка са завършени с еднократна обработка със затягане. Ефективно осигурява минимално отклонение на позицията между станциите и много постоянна повтаряща се точност на позициониране на всяка станция. Изработен от високоякостна легирана лята стомана с множество обработки на стареене за елиминиране на вътрешното напрежение, продуктът се отличава с отлична структурна стабилност и устойчивост на деформация при дългосрочни натоварвания при рязане и шлифоване.
Всяка станция е оборудвана с независима уплътнителна структура, устойчива на стружки, за защита на вътрешните заключващи компоненти от флуид за рязане, метални стружки и абразивен прах. Той поддържа офлайн предварително затягане на различни приспособления и детайли, което позволява синхронно или независимо заключване на шест станции според производствените изисквания. Широко прилаган при партидна обработка на формовъчни вложки, аерокосмически малки по размер части и хидравлични прецизни компоненти, той ефективно намалява честотата на смяна на приспособленията и значително повишава цялостната ефективност на оборудването на вертикалните обработващи центри.
Пълен хардуерен монтаж
JWGRIP Шестпозиционна затягаща плоча с нулева точка се състои от еднокомпонентна кована основа от легирана стомана с шест комплекта втулки с нулева точка, равномерно подредени на 360-градусово кръгло разположение около централната ос. Пълен комплект компоненти:
· Еднокомпонентна основа от кована легирана стомана
· Шест групи втулки за позициониране на нулевата точка в кръгово разпределение с равен ъгъл
· Вградена синхронна пневматична разпределителна верига
· Основен входящ отвор за сгъстен въздух
· Интерфейс за изход на сигнал за състояние на NPN
· Отвори за монтиране на работна маса
· Защитни капаци за празни станции
Режими на производство
Режим 1: Пълен режим на масово производство с шест станции
1. Закрепете здраво шестпозиционната затягаща плоча върху работната маса на CNC машината.
2. Поставете шест основи за закрепване, предварително монтирани с дърпащи шпилки с нулева точка D20 съответно върху шестте кръгли позициониращи станции.
3. Подаване на сгъстен въздух 0,5-0,7 MPa; вътрешната синхронна въздушна верига задвижва шест комплекта втулки за заключване едновременно.
4. Извежда сигнал за потвърждение на заключване към CNC система; машината изпълнява програми за обработка и завършва рязане за шест детайла от ротационен тип в рамките на един цикъл.
5. След завършване на машинната обработка освободете въздушното налягане за отключване; шест приспособления могат да бъдат премахнати в една стъпка на манипулиране.
Режим 2: Режим за селективно активиране на частична станция
1. Активирайте само 2-5 станции за поръчки с малък обем.
2. Поставете съответстващи защитни плочи върху останалите неработещи станции, за да блокирате навлизането на стружки и флуид за рязане във втулките.
Една единствена хардуерна единица покрива както вземане на проби в малък обем, така и масово производство в голям обем. Няма изискване за закупуване на множество тела с различни количества станции.
Бележка за указания
· Кованите заготовки от легирана стомана преминават през груба обработка, полуфинална обработка плюс двойни цикли на стареене за облекчаване на напрежението. Кръгло разположените станции са силно чувствителни към деформация на субстрата. Необлекченото остатъчно напрежение ще измести позициите на станциите и ъглите на индексиране при температурни колебания и непрекъснати вибрации при рязане, нарушавайки консистенцията на размерите на шест детайла.
· Монтажните отвори за всичките шест позициониращи втулки се шлифоват на 5-осна шлифовъчна машина при настройка за еднократно затягане, осигурявайки точност на индекса на станцията и коаксиалност на много станции.
· Позициониращите втулки използват лагерна стомана с висока твърдост; вътрешните отвори получават закаляване плюс хонинговане супер-завършване.


Технологични подобрения
1. Фабрично калибрирано кръгло разположение с равен ъгъл осигурява точност на индексиране и коаксиалност на множество станции В сравнение с ръчно сглобяване на място на шест отделни патронника с един център, тази монолитна плоча елиминира неравномерността на индексиране и коаксиалното отклонение, причинени от човешка грешка при монтажа. Постоянните характеристики на размерите за шест машинно обработени части са гарантирани на ниво хардуер на приспособлението.
2. Елиминирайте многостанционното оформление на място и повтарящата се работа по калибриране на индикация с циферблат След монтиране и завинтване на плочата, производството може да започне незабавно. Операторите вече не регулират всяка позиция на патронника една по една на машината, което значително съкращава времето за смяна на партидата.
3. Гъвкаво превключване между масово производство и вземане на проби от малки партиди Поддържа пълни шест станции с висока производителност, както и частична работа на станции за поръчки с малък обем. Неактивните станции са просто покрити със защитни плочи. Няма нужда да съхранявате множество приспособления с различен брой станции и натискът върху запасите от приспособления и резервни части се намалява.
4. Избягвайте рисковете от отклонение на станцията, обичайни за дискретни редици с много патронници Позициите на станцията са постоянно фиксирани върху монолитната основа. Разхлабването на болтовете и постепенното изместване на станцията, предизвикани от дълготрайни вибрации при рязане (често срещан проблем при сглобени патронници), не могат да се появят, намалявайки рисковете от размерите на партидата извън спецификациите.
5. Повторно използване на съществуващите активи на приспособления за издърпване на шпилки с нулева точка D20 Съществуващите основи на приспособленията могат да се използват повторно след преоборудване на стандартни щифтове за издърпване с нулева точка D20. Пълното преработване на приспособленията не е необходимо и предишната инвестиция в приспособленията се запазва.
6. Адаптивен за ръчна работа в работилница и модернизация на линия за автоматизация Запазените стандартизирани пневматични портове и сигнални интерфейси поддържат ръчна смяна на приспособленията. Той може да се свърже с роботизирани грайфери, за да реализира автоматично товарене-разтоварване за кръгли шест станции за закрепване.
Реални случаи
Случай 1: Завод за производство на компоненти
Преди това клиентът ръчно подреждаше шест едноцентрови патронника с нулева точка в кръгли редове върху машинни маси.
· Всяка настройка на нова поръчка отнема 2,5-4 часа за калибриране на оформлението и индикацията на циферблата
· Вибрацията при рязане бавно измества позициите на станцията, което изисква седмична повторна проверка на индексирането и коаксиалността
След разполагане на JWGRIP шестпозиционна затягаща плоча с нулева точка:
· Производството започва директно след монтажа без сложни процедури за оформление и калибриране
· Дисперсията на размерите между шест обработени детайла намалява значително
· Работните процеси за седмична повторна проверка на станцията се премахват и ефективното време на работа на машината се увеличава.
Случай 2: Семинар за компоненти на лагери и корпуси
Фабриката е изправена пред силно колебаещи се обеми на поръчки: масовото производство в пиковия сезон изисква едновременна обработка от шест части за висока производителност; малките партидни поръчки извън сезона изискват само 2-3 детайла на цикъл. С JWGRIP шестпозиционна затягаща плоча:
· Пуснете режим на пълна станция по време на периоди на пиков обем; превключете към режим на частична станция за малки партиди задачи
· Разходите за доставка и съхранение за множество отделни приспособления със специално предназначение са намалени.
Проверка на качеството
Всички JWGRIP шестпозиционни затягащи плочи с нулева точка завършват пълен процес на коване, топлинна обработка, CNC машинна обработка, шлайфане и сглобяване вътрешно; няма OEM аутсорсинг на цяла единица.
Пълен производствен процес
1. Заготовка от легирана стомана
2. Груба обработка
3. Първо стареене за облекчаване на стреса
4. Полуобработка
5. Вторично стареене за облекчаване на стреса
6. 5-осна мелница: шлайфайте всичките шест отвора за монтаж на втулки при една настройка на затягане
7. Пресов фитинг на втулка
8. Монтаж и уплътнение на вътрешен синхронен въздушен кръг
9. Тест за задържане на налягане за херметичност
10. Инспекция на CMM за индексиране на станцията, коаксиалност и точност на повторно позициониране за всяка станция
11. Обработка против ръжда
12. Удароустойчива опаковка за износ
Контролен списък за проверка
· Независим тест за точност на повторно позициониране за всяка отделна станция
· CMM метрология за точност на индексиране на шест станции, коаксиалност и относителна позиция между станциите
· 5-минутен тест за въздухонепроницаемост; максимално допустим спад на налягането ≤0,02 MPa
· Цикличен синхронен функционален тест за заключване-отключване, обхващащ всичките шест станции
Точността на индекса и коаксиалността на шестте станции са напълно проверени преди фабричната доставка. От клиентите не се изисква калибриране на относителната позиция на машината. Всяка единица се доставя с оригинален лист с данни за инспекция на CMM за архивиране на арматурно оборудване.
Насоки за оценка
1. Приоритизирайте оценката на изискванията на процеса: Този продукт е насочен към въртящи се / пръстеновидни части, изискващи едновременна обработка на няколко части. Обмислете алтернативни решения за закрепване с нулева точка за невъртящи се детайли. Проверете очертанията на приспособленията, за да осигурите нулева физическа намеса между съседни станции.
2. Потвърдете на място спецификациите за издърпване на нулева точка. Стандартната версия пасва на дърпащи шпилки D20. При поискване могат да бъдат разработени възли на втулки по поръчка за алтернативни размери на издърпващи се болтове.
3. За интегриране на линия за автоматизация: гарантирайте стабилно налягане на въздушния източник в работилницата в рамките на 0,5-0,7 MPa и резервирайте IO точки на PLC NPN сигнал.
4. Изчислете общата подредена височина на детайла плюс приспособлението. Оценете рисковете от сблъсък за режещи инструменти и накланяне на шпиндела с 5 оси. Изпратете чертежи на детайла на техническия екип на JWGRIP за оценка на смущенията, ако имате несигурност.
Техническа спецификация
· Затегнете монтажните болтове на плочата, като стриктно следвате изискванията за стойност на въртящия момент в ръководството за потребителя на JWGRIP. Насилственото затягане с превишен въртящ момент е забранено. Деформацията на субстрата ще разруши точността и коаксиалността на индексиране на кръгова станция.
· Инсталирайте филтър масло-вода в предния край на входящия въздух. Влагата и замърсяванията, навлизащи във втулките, причиняват ръждясване и абразия, което води до отклонение на точността.
· Напръскайте аерозол за суха смазка върху всяка втулка с нулева точка след всеки кумулативно 80-100 работни часа. Течното двигателно масло е строго забранено, тъй като маслото улавя метални стърготини и предизвиква повреди на втулките.
· Почиствайте със сгъстен въздух всички позициониращи втулки и опорни повърхности при всяка смяна на смените.
· Поставете съответстващи защитни плочи на неработещите станции, за да предотвратите навлизането на стружки и флуид за рязане във втулките.
· Избягвайте удар на тежки предмети, удрящи се в опорните повърхности на плочата. Индуцираната от сблъсък деформация на субстрата ще повреди индексирането и коаксиалността на кръговата станция и трудно може да бъде поправена.
· Никога не работете над номиналния капацитет на натоварване на една станция.
Опаковка и доставка
· Опаковка: Удароустойчив калъф от масивна дървесина за износ с дебел вътрешен буфер от пяна за защита на кръглите базови повърхности по време на транзит през океана на дълги разстояния.
· Стандартен срок за изпълнение: 17-23 работни дни. Избраните стандартни SKU се съхраняват на склад за бърза доставка.
Поддръжка след продажбата
· Гаранция: 12-месечна гаранция за цяла единица покрива производствени дефекти, с изключение на повреди, причинени от човека. Квалифицираните претенции се ползват от безплатен ремонт или подмяна на резервни части.
· Технически ресурси: Осигурени са онлайн оперативни документи и чертежи.
· Платена услуга: Предлага се платена дистанционна техническа поддръжка за проекти с групова поръчка.
· Персонализирана модификация: Поддържа регулиране на кръговия диаметър на станцията, промяна на количеството на станцията и промяна на спецификациите на издърпване.
· Примерна оценка: Може да се организира извадка за оценка; купувачът поема примерни транспортни разходи.
ЧЗВ
В1: Може ли JWGRIP шестпозиционна затягаща плоча с нулева точка да работи само с частични активирани станции?
A: Да. Поставете предпазни капаци върху неактивните станции; това няма да навреди на производителността на основната плоча. Той поддържа както малки обеми, така и работни сценарии за масово производство.
Q2: Каква е ключовата разлика спрямо шест отделни едноцентрови патронника, подредени в редица?
О: Монолитната шестпозиционна плоча завършва калибрирането на индексиране и коаксиалност от фабричната страна, като премахва оформлението на място и работата по индикация на циферблата. Дискретните масиви с един патронник разчитат изцяло на ръчно калибриране на машината и носят рискове от смяна на станцията при продължителни вибрации при рязане.
Въпрос 3: Могат ли съществуващите ми D20 нулеви основи да бъдат използвани повторно?
A: Основите на приспособленията, сглобени със стандартни D20 дърпащи шпилки с нулева точка, могат да се използват директно.
Въпрос 4: Може ли JWGRIP шестпозиционна затягаща плоча с нулева точка да се използва на 5-осни CNC машини?
О: Може да се прилага при условия без сблъсък. Изчислете общата височина на приспособлението плюс детайла във фазата на избор и оценете риска от сблъсък при накланяне на шпиндела.
Информация за решението за обществена поръчка
Много производители, произвеждащи въртящи се пръстеновидни компоненти, са изправени пред две незадоволителни възможности: или да изразходват големи работни часове за сглобяване на множество патронници на място, или да закупят скъпи специални еднократни приспособления със специално предназначение за едновременна обработка на шест части.
JWGRIP шестпозиционна затягаща плоча с нулева точка осигурява предварително произведена монолитна основа с равномерно разпределени шест кръгли станции. Той елиминира сложното калибриране на място, като същевременно запазва универсалността на бързата смяна на нулевата точка, така че приспособленията няма да остареят след превключване по поръчка. Той е много подходящ за масово производство на ротационни части като фланци, лагерни корпуси и пръстеновидни форми. Ако едновременното затягане на шест части се изисква само рядко, внимателно оценете съотношението вход-изход, преди да направите поръчки.
Изпратете запитване
Информация за контакт
-
Адрес
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, провинция Guangdong, Китай
-
Тел
-
електронна поща
Добре дошли да изпратите запитване до JWGRIP. Нашият професионален технически и търговски екип ще осигури безплатен избор на приспособления, персонализиран дизайн на решение и точна оферта.
Препоръки за новини