български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Високопроизводителни самоцентриращи се менгемета от серия H125 за тежък режим на работа за прецизно захващане от професионален производител
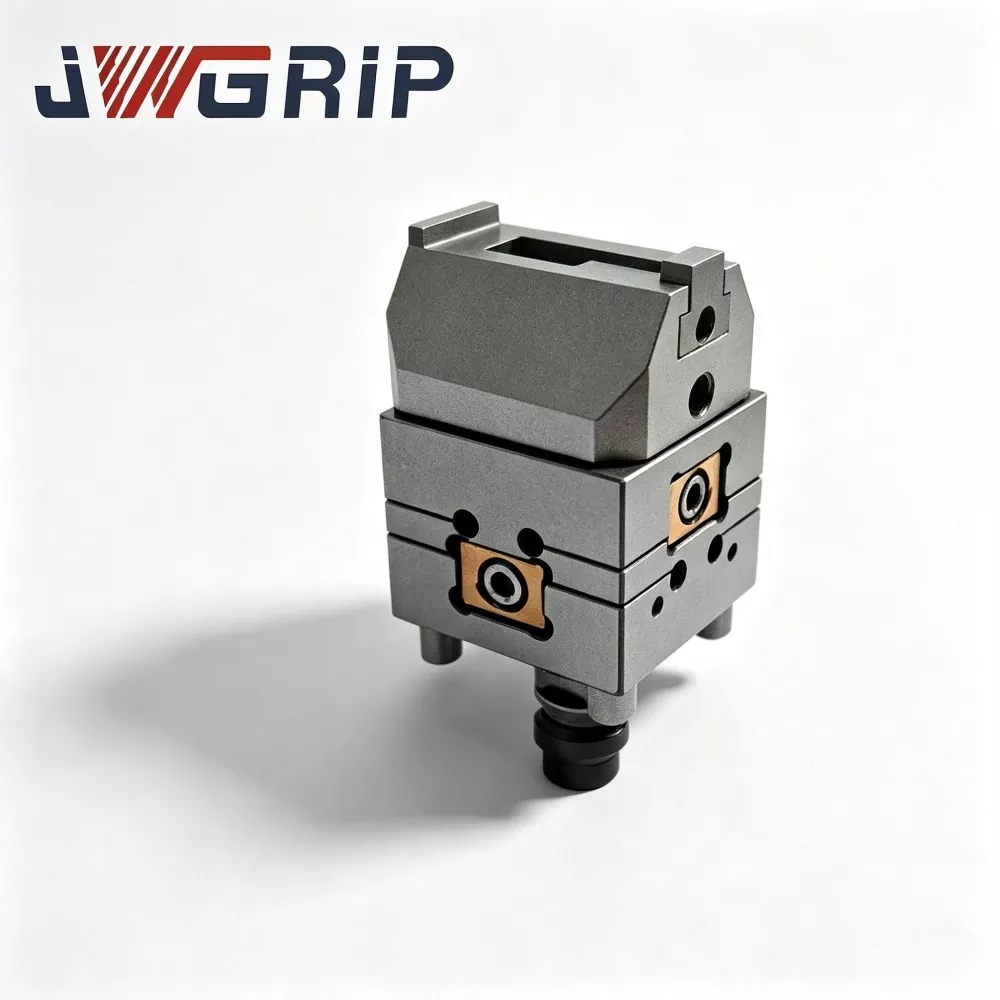
Като разработчик на OEM хардуер, ориентиран към тежко рязане на тежкотоварни самоцентриращи се менгемета от серия H125,JWGRIPдоставя високоякостни тела на менгемета, комплекти с подсилени челюсти и устойчиви на натоварване интерфейси с нулева точка за цехове за тежко рязане и инженери, обработващи обемисти детайли при силна вибрация на фрезоване. Масовото производство използва анализ на удара с крайни елементи, с подсилени носещи компоненти, за да издържат на голямо напрежение при затягане. Този здрав хардуер работи надеждно при фрезоване с голямо отделяне на материал, където леките менгемета не работят. JWGRIP също предлагаСерия палети Zero Pointи самоцентриращо се менгеме с кръгла основа за цялостни настройки за затягане при голямо натоварване на големи заготовки и многоъглова петосна обработка.
Оценка на твърдостта и граници на приложение
Много машинни магазини купуват компактни менгемета с общо предназначение поради разходни причини, след което ги прилагат за тежко фрезоване на дебели стоманени блокове. При силен режещ удар и силна тангенциална сила тънките стени на тялото на менгемето ще предизвикат микродеформация. Такава фина деформация не може да се види с невъоръжено око, но тя измества позицията на детайла постепенно по време на процеса на рязане.
Какъв вид скрита загуба ще донесе деформацията на масовото производство? Заготовките ще страдат от непоследователни допуски, завършените повърхности изглеждат вълнообразни и износването на инструмента се ускорява необичайно. В сериозни ситуации заготовките могат да се плъзнат вътре в челюстите и да генерират скрап от цялата част. Много оператори приписват скрап чисто на проблеми с инструментите или грешки в програмирането, като пренебрегват твърдостта на тялото на менгемето като истинската първопричина.
Как да разграничите дали самоцентриращото се менгеме наистина пасва на сценарии с тежко рязане? Номиналната стойност на силата на затягане, отпечатана в каталозите, е само един референтен индекс. Потребителите също така трябва да оценят материала за изковаване на корпуса, дебелината на стените на носещите усилие секции, структурата на синхронните трансмисионни части и устойчивостта на удар при периодичен удар на рязане. Чистите големи параметри на силата на затягане не могат да гарантират стабилна производителност при реални тежки условия на рязане.
Могат ли самоцентриращите се менгемета за тежък режим на работа да се използват и за обработка по пет оси? Някои потребители погрешно вярват, че тежкият хардуер е твърде обемист за многоосно оборудване. Съвременните оптимизирани конструкции за тежък режим на работа могат да балансират твърдостта и височината на тялото, като се адаптират към накланящо движение по пет оси, като същевременно запазват мощна способност за затягане.
Какви практически разлики в характеристиките се намират във всеки модел от тази тежка продуктова гама?
Тежка компактна самоцентрираща се менгеме с нулева точка за 5-осна обработка с ЦПУ: Този компактен тежък вариант балансира висока сила на затягане с ограничена обща височина. Подсилените вътрешни трансмисионни компоненти издържат на сътресения при рязане, а нископрофилните му очертания ефективно намаляват рисковете от сблъсък по време на накланящи движения на въртяща се маса с пет оси.
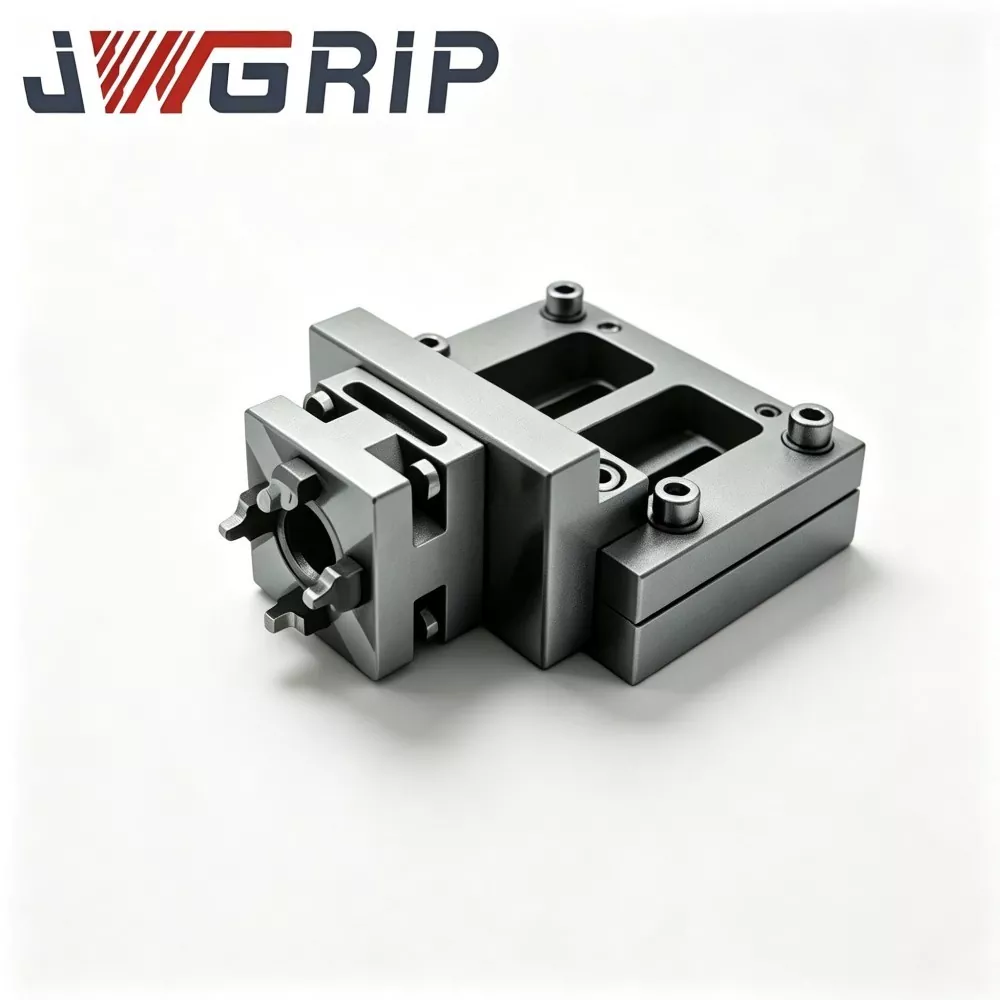
Средноразмерна тежкотоварна самоцентрираща се менгеме с нулева точка с твърди челюсти за CNC фрезоване: Оптимизирана за средно големи дебели метални заготовки в триосни работни потоци за тежко фрезоване. Удебеленото изковано тяло значително подобрява антидеформационните характеристики; закалените интегрални твърди челюсти осигуряват стабилно захапване на суровини от стомана, сплав и неръждаема стомана.
Удължено пътуване, тежкотоварно самоцентриращо се менгеме с нулева точка с твърди челюсти: Предлага разширен диапазон на отваряне на челюстта, като същевременно запазва пълна производителност при тежки натоварвания. Той се справя с плътни заготовки с по-голяма ширина, без да жертва твърдостта на затягане, премахвайки необходимостта от преминаване към по-големи отделни шаблони за тежки части с променлива ширина.
Голямо самоцентриращо се менгеме за тежък режим на работа с твърди челюсти за обработка на големи детайли:
Притежава максимално движение на челюстите в тази продуктова серия, проектирана специално за изключително големи тежки заготовки. Всеки носещ сила компонент е подобрен, за да издържи на теглото на масивни детайли плюс мощен удар при фрезоване.
Насоки за работа
Как да разпределя разумно силата на затягане за дебели тежки заготовки? Избягвайте да концентрирате целия натиск при затягане само върху една локална част от контактната повърхност на челюстта. Уверете се, че заготовката има контакт по цялата повърхност с работните повърхности на челюстта. Контактът с частична точка ще генерира локална концентрация на напрежение и ще предизвика деформация на усукване на тялото на менгемето.
По-високата сила на затягане винаги ли е по-добра за тежки задачи? Прекомерно прекомерната сила на затягане може да доведе до отрицателни ефекти. Твърде голямата сила може да причини деформация при натиск на заготовката, особено при някои пластични сплави. Потребителите трябва да съпоставят големината на затягане според материала на детайла, дебелината на заготовката и действителната оценка на силата на рязане.
Какви проверки трябва да се извършат преди стартиране на цикли за тежко рязане? Проверете отново състоянието на заключване на всеки свързващ винт и интерфейс с нулева точка. Разхлабеният монтаж ще компенсира всички предимства, донесени от хардуера на менгемето с висока твърдост, дори ако самото менгеме е в перфектно състояние.
Указания за прилагане на инструменти за смесен сценарий
Какви ползи идват от съчетаването със серията палети Zero Point?
Тези тежки менгемета запазват стандартни свързващи интерфейси с нулева точка. Операторите могат да завършат предварителното затягане на детайла върху тежкотоварни палети извън обвивките на машината, след което да приложат бърза смяна в една стъпка върху фиксиращи патронници от страната на машината. Той значително намалява работата по ръчно монтиране на приспособления с висока якост върху машинни маси.
В каква ситуация бихте избрали комбинирано разгръщане заедно със самоцентриращо се менгеме с кръгла основа?
Когато производствените партиди съдържат както големи правоъгълни тежки заготовки, така и части, изискващи многоъгълно ротационно позициониране, разполагането на тези две категории заедно удовлетворява различни изисквания за затягане в една и съща работилница.
Какви рискове трябва да предотвратите, когато монтирате тежкотоварни менгемета върху носачи на приспособления?
Изчислете общото комбинирано тегло на менгемето плюс детайла. Потвърдете товароносимостта на палетите и основните плочи, никога не превишавайте номиналната стойност на натоварване на хардуера на долния носач. Претоварването на палети ще създаде скрити инциденти в безопасността и отклонение при позициониране.
Материални и структурни предимства
Основните тела на менгемета използват интегрална кована легирана стомана вместо обикновени заготовки за отливане. Ключовите секции, носещи сила, приемат дизайн на удебелени стени. Вътрешните синхронни винтове и комплекти зъбни колела получават карбюризираща обработка за охлаждане, подобряваща твърдостта на повърхността и устойчивостта на умора срещу удар при повтарящи се цикли на затягане при голямо натоварване.
Всеки завършен продукт преминава статично изпитване за затягане с високо натоварване и инспекция чрез симулация на периодичен удар преди доставка. Критичният хлабина при синхронно движение е стриктно контролиран, предотвратявайки асинхронно изместване на челюстта, генерирано при силна вибрация при рязане.
Услугата за персонализирана модификация включва подобрени компоненти за предаване на сила, специална ширина на челюстите и персонализирано оформление на интерфейса с нулева точка за специални изисквания за тежко производство.
Ежедневна поддръжка
Тежкият хардуер понася много по-голям ударен товар от обикновените леки менгемета. Стружки и абразивна режеща течност, навлизащи в синхронните трансмисионни механизми, ще ускорят износването на вътрешните части. Операторите трябва да засилят циклите на редовно почистване и поддръжка на смазване. Дори добре изградените менгемета с висока твърдост ще претърпят отклонение на синхронната челюст и скрити структурни повреди, ако абразивните замърсители се натрупат в движещи се възли при дълги производствени серии.





- View as
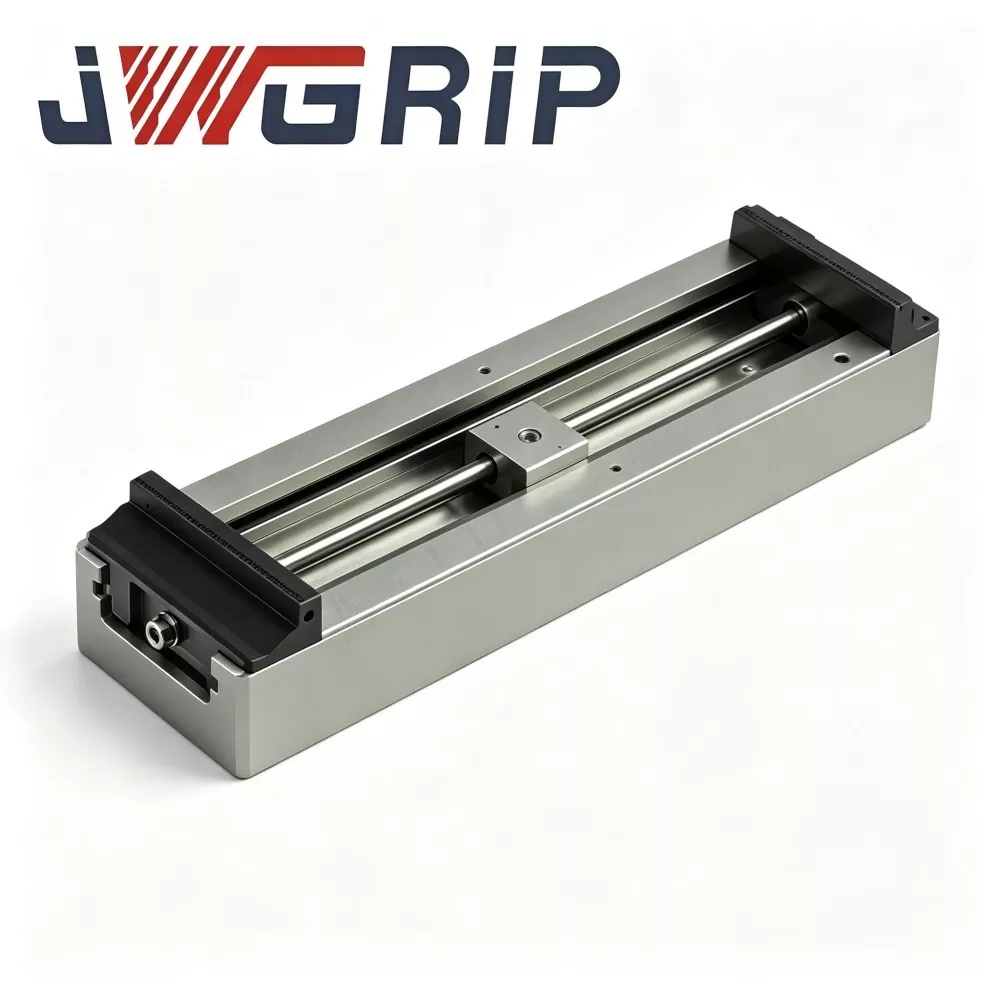
Голямо транспортно, тежкотоварно самоцентриращо се менгеме с твърди челюсти за обработка на големи детайли
JWGRIP е професионален производител и доставчик на персонализирано голямо транспортно тежкотоварно самоцентриращо се менгеме с твърди челюсти за обработка на големи детайли в Китай, със стандартни спецификации, напълно налични за навременна доставка на проекта. Това е специално разработено интегрирано прецизно затягащо приспособление, специално проектирано за обработка на извънгабаритни, дългоразмерни и големи детайли в модерни CNC работилници. Възприемайки висококачествена конфигурация на материала и стандартизиран интегриран структурен дизайн, той интегрира удължен ход на затягане и носеща конструкция с висока твърдост в едно единствено устройство, елиминирайки необходимостта от комбинирано сглобяване на множество отделни закрепващи устройства и повтарящо се калибриране на еталона.
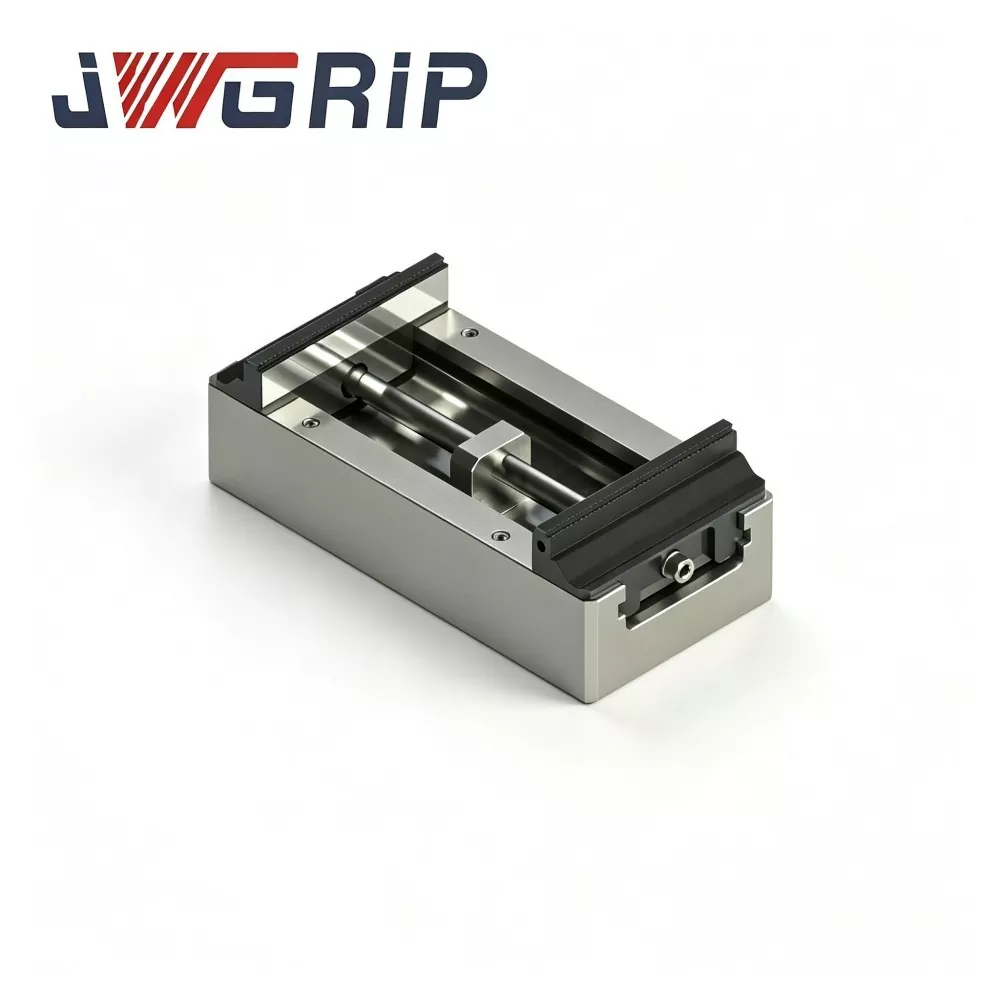
Самоцентрираща се менгеме с нулева точка с удължен ход и твърди челюсти
JWGRIP е професионален производител и доставчик на Factory Direct Extended Travel Heavy Duty самоцентриращо се менгеме с нулева точка с твърди челюсти в Китай, с напълно налични стандартни продукти за бърза глобална доставка. Това е новомодернизирано интегрирано затягащо приспособление за позициониране на нулевата точка, специално проектирано за вертикални обработващи центри с ЦПУ, 4-осно и 5-осно свързващо обработващо оборудване. Възприемайки чисто нова структурна изработка и произведена в строго съответствие с висококачествени индустриални стандарти, приспособлението интегрира оптимизирана трансмисионна структура с дълъг ход и стандартен докинг модул за бърза смяна на нулева точка като цялостно интегрирано устройство.
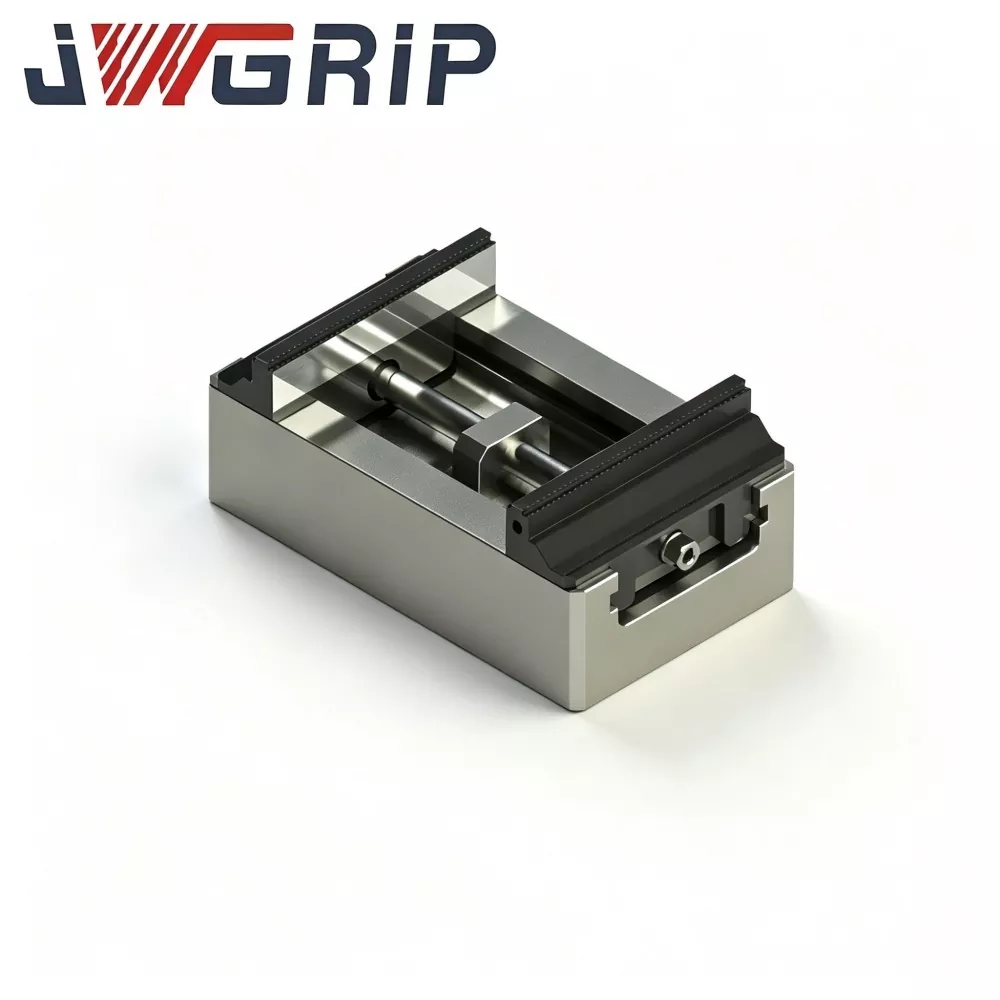
Средноразмерна тежкотоварна самоцентрираща се менгеме с нулева точка с твърди челюсти за CNC фрезоване
JWGRIP е професионален производител и доставчик на фабрично директно и персонализирано средноразмерно тежко самоцентриращо се менгеме с нулева точка с твърди челюсти за CNC фрезоване в Китай. Това е интегрирано затягащо приспособление с нулева точка с нов дизайн, специално разработено за производствени сценарии с CNC фрезоване с тежък режим. Това висококачествено прецизно приспособление интегрира средна по размер тежка синхронна самоцентрираща се трансмисионна структура и стандартен докинг модул за позициониране на нулева точка като цялостно единично устройство, елиминирайки необходимостта от допълнителни съвпадащи аксесоари или повтарящо се калибриране на място.

Heavy-Duty Compact Self-Centering Zero Point Vise for 5 Axis CNC Machining
JWGRIP е професионален производител и доставчик на персонализирана тежкотоварна компактна самоцентрираща се менгеме с нулева точка за 5-осна обработка с ЦПУ в Китай, като стандартните модели са напълно налични за бърза глобална доставка. Това е новоразработено, високотвърдо интегрирано приспособление за бърза смяна на нулева точка, професионално пригодено за сценарии на CNC обработка с 5-осно свързване. Може директно да се инсталира и фиксира върху 5-осни работни маси за металообработващи машини, като поддържа пълна OEM персонализирана обработка и нестандартна трансформация, за да се адаптира към разнообразните изисквания за високопрецизна обработка на глобалните индустриални производствени линии.
JWGRIP е професионален H125 серия тежкотоварни самоцентриращи се менгемета производител и доставчик в Китай. Горещо ви приветстваме да продавате на едро висококачествени продукти на конкурентни цени от нашата фабрика.
Препоръки за новини