български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







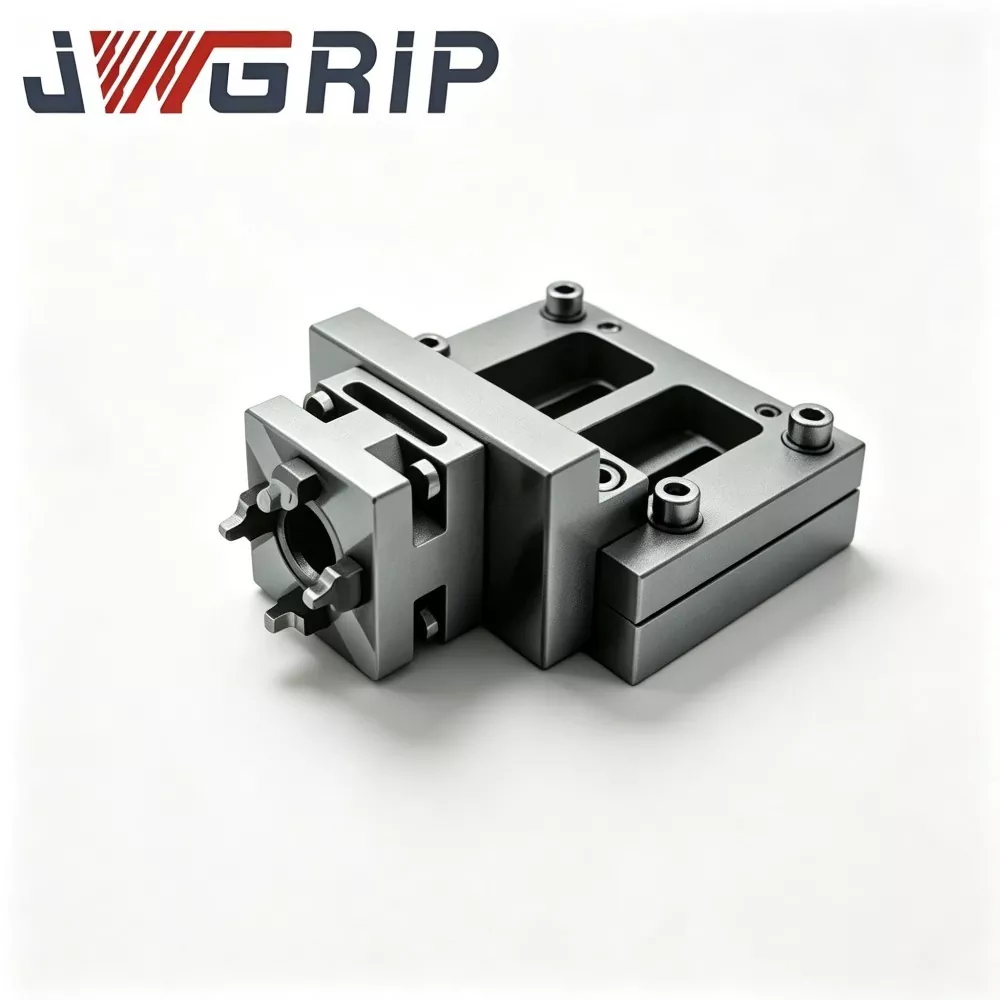
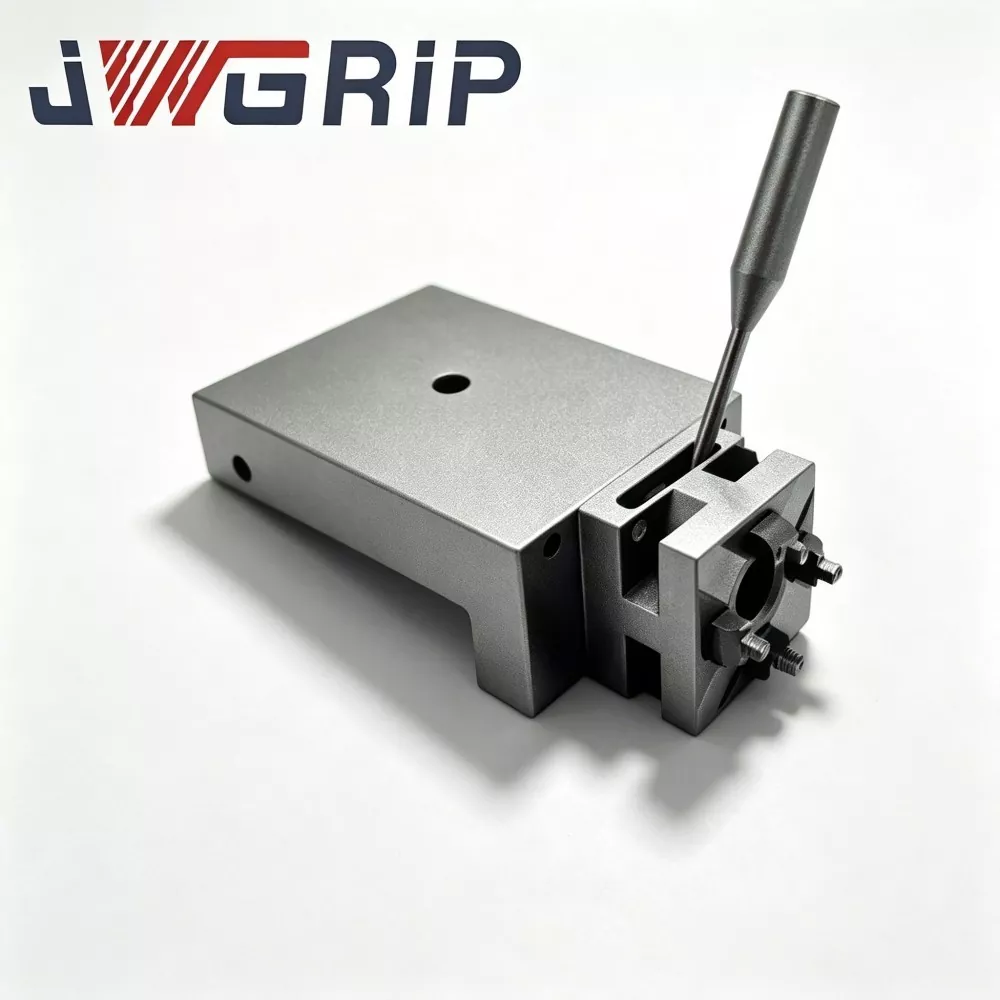
R-тип 54x54 EDM центрираща плоча
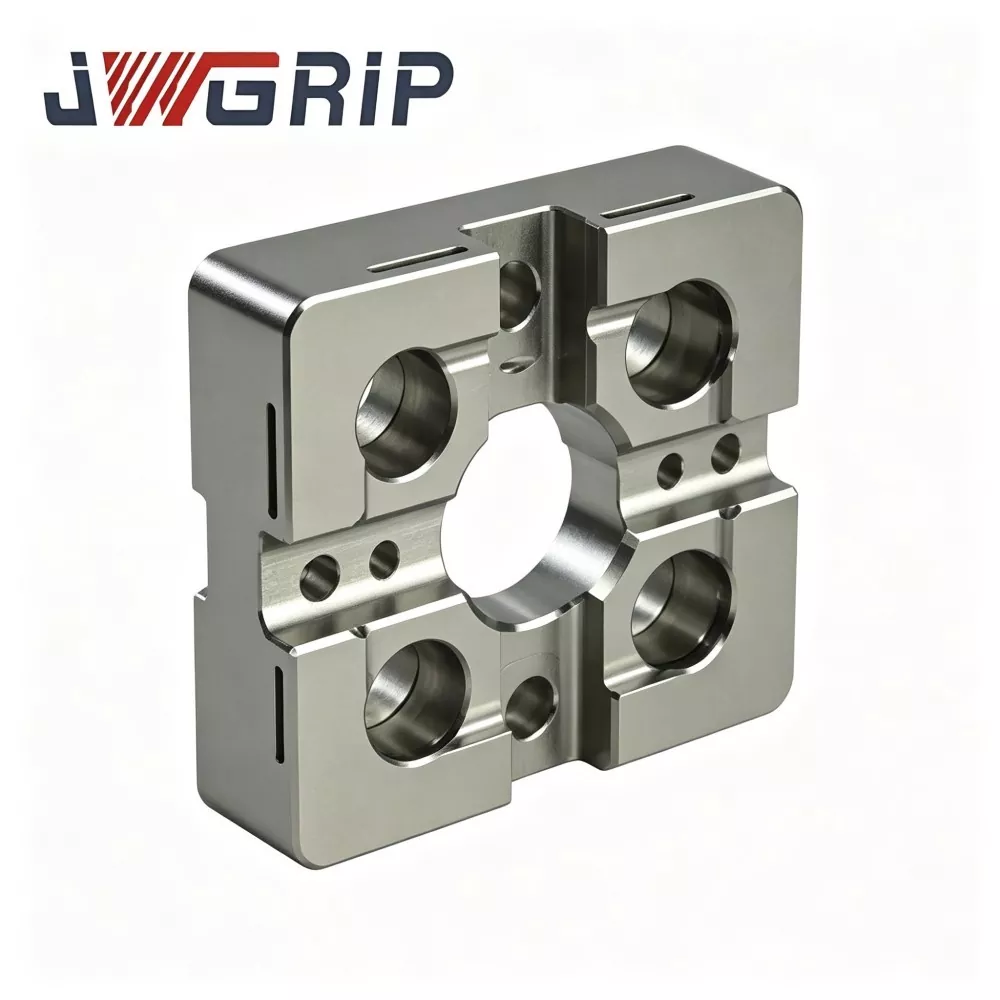
JWGRIP е професионален производител и доставчик на R-тип 54x54 EDM центрираща плоча в Китай, със стандартни спецификации, напълно налични и поддържащи глобални групови поръчки за компактни EDM машини и проекти за работилници за прецизни форми. Това е устойчиво на износване високопрецизно интегрирано еталонно приспособление за позициониране, специално проектирано за дребноразмерно EDM оборудване за потъване, мини електродни приспособления и сценарии за прецизна обработка на форми с много кухини. Той интегрира оптимизирана R-тип преходна раменна структура и термично стабилна механична производителност в една единица, елиминирайки дефектите на лесното износване при екструдиране и отчупването на ъглите на традиционните миниатюрни центриращи плочи под прав ъгъл.
Тази високостабилна EDM центрираща плоча R-тип 54x54 използва първокласна термично стабилизирана легирана инструментална стомана като суровина, обработена чрез многоциклична обработка за облекчаване на напрежението при стареене, локално повърхностно закаляване и свръхпрецизна технология за двустранно шлайфане. Модернизираната преходна раменна структура от R-тип ефективно разпръсква концентрираното контактно напрежение по време на многократно закрепване на електрод-приспособление и чести цикли на натоварване-разтоварване, като значително намалява повредата при вдлъбнатини и износването на ъглите и постоянно запазва стабилна точност на еталонния показател за центриране. Термично стабилизираното стоманено тяло ефективно избягва структурна деформация и отклонение в размерите, причинени от температурните колебания в работилницата, осигурявайки отлична плоскост и дългосрочна консистенция на размерите при високочестотно партидно производство.
Той перфектно се адаптира към изискванията за позициониране на медни, графитни и медно-волфрамови електроди с малък размер, значително съкращава времето за ръчно предварително центриране, елиминира натрупаните грешки при ръчно калибриране и разрешава индустриалните болни точки на нестабилна искрова междина и дефектни малки детайли на кухината, причинени от износен бенчмарк. Той поддържа стандартна доставка на склад и OEM модификация на оформлението на монтажните отвори и профилите на издатините за позициониране, осигурявайки надеждни и повтарящи се високопрецизни решения за позициониране за партидна обработка на миниатюрни вложки и EDM форми с много кухини.
Практически болезнени точки
Компактните работилници за потъване-EDM, обработващи микроконектори и медицински миниатюрни форми, се сблъскват с присъщи недостатъци на конвенционалните центриращи плочи с малък формат:
Конвенционалните малки центриращи плочи използват вътрешни рамена с остър ъгъл. Ударът при докинг концентрира напрежението върху тесните ъглови зони. Постепенно се генерират невидими микровдлъбнатини, които не могат да бъдат открити при рутинна визуална проверка.
Еталонът за центриране се отмества безшумно по време на непрекъснато производство, което води до непостоянна искрова междина, неравномерна ерозия на страничните стени на кухината и риск от скрап за висококачествени миниатюрни вложки на матрицата.
JWGRIP оптимизира R-тип 54x54 EDM центрираща плоча за гореспоменатите болезнени точки:
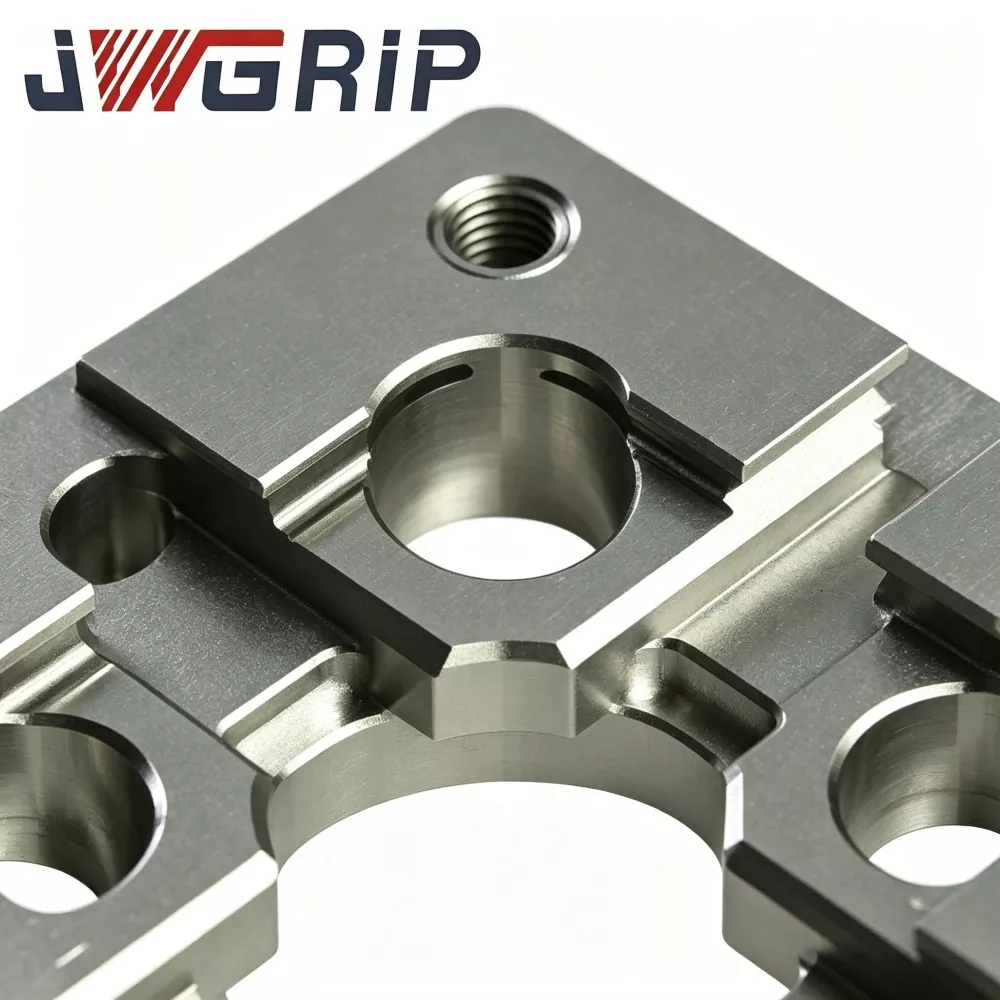
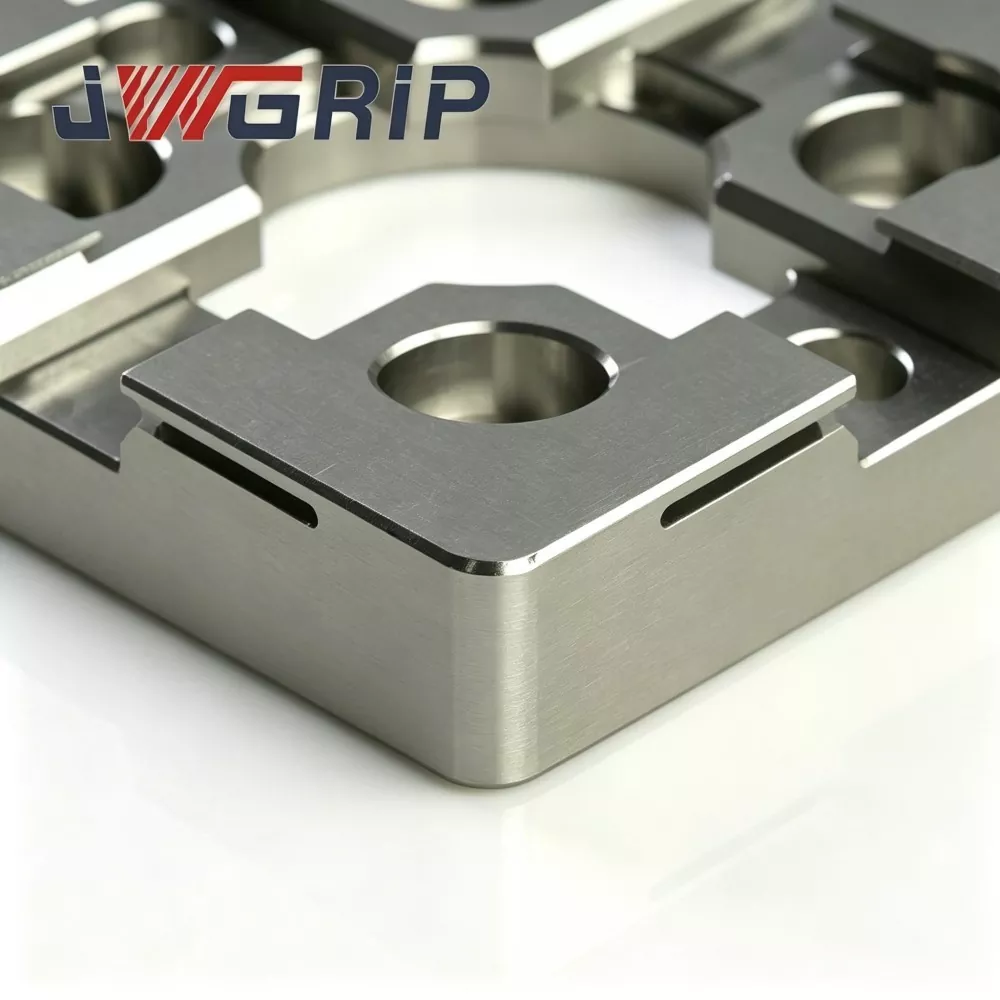
1. Плавно преходно позициониращо рамо от R-тип преразпределя напрежението при докинг контакт и намалява риска от микровдлъбнатини и отчупване на ъглите при чести цикли на зареждане-разтоварване на електроди.
2. Термично стабилизиран субстрат от легирана инструментална стомана плюс многоетапно стареене ограничава изкривяването на еталонния показател, предизвикано от флуктуацията на температурата на околната среда в шкафа на компактните EDM машини.
3. Свръхпрецизното шлайфане с две лица гарантира надеждна плоскост и паралелност за стабилна базова точка за механично центриране.
4. Опростява работния процес на ръчно предварително центриране и намалява кумулативната грешка при позициониране за малки сложни вложки на матрицата, подобрявайки точността на повторение за партидни задачи за EDM на микроформи.
5. Компактен отпечатък 54×54 адаптира ограниченото пространство на масата; OEM персонализирана модификация за модел на дупка и позиционираща издатина е налична за специални компактни проекти с автоматизирана EDM клетка.
Оперативна логика
JWGRIP R-Type 54x54 EDM центрираща плоча е компактно механично референтно приспособление, предназначено за предварително позициониране и концентрично подравняване на приспособления за EDM електроди с малък размер:
1. Инсталира се между компактна EDM работна маса/мини основа за приспособление и приспособление за държане на електроди. Осигурява повтаряща се точка за механично центриране при честа смяна на миниатюрни приспособления за медни, графитни или медно-волфрамови електроди.
2. Конвенционалните центриращи плочи с малък формат приемат остри 90° вътрешни рамена. Напрежението при докинг удар се концентрира върху тесни ръбови линии, създавайки локално пластмасово микровдлъбнатина след многократни цикли на натискане.
3. Структурно подобрение на сърцевината: непрекъснат плавен преходен профил от R-тип на вътрешните рамена за позициониране увеличава ефективната контактна площ, разпределя контактното напрежение върху по-широки повърхности вместо остри ъглови линии. Това забавя натрупването на вдлъбнатини и забавя отклонението на референтните данни.
Важно напомняне за функционални граници:
Това устройство осигурява само механично предварително центриране и не може да замени базираното на сонда фино координатно калибриране. След механично скачване операторите все още се нуждаят от измерване на сондата и компенсация на координатите, отговарящи на стандартните спецификации на EDM процеса.
Основни сценарии на приложение:
матрица за микро-конектори, форма за медицински миниатюрни части, форма за прецизни вложки на зъбни колела и обработка на EDM с малки размери за леене под налягане. Може да се монтира върху компактни патронници с нулева точка, мини-основи за закрепване или малки работни маси с потъващи EDM.
Техническа производителност
1. Компактно оптимизирана противоизносна структура на рамото R-тип Сравнителният лабораторен тест за издръжливост показва, при еднаква честота на докинг и контактна сила, JWGRIP R-тип 54 × 54 EDM центрираща плоча намалява пиковото локално контактно напрежение с приблизително 32 % в сравнение с традиционните малки центриращи плочи с остри ъгли, значително намалявайки микровдлъбнатините и риск от отчупване на вътрешния ъгъл при непрекъснати партидни цикли.
2. Обработка на стареене с двойна термична стабилизация Заготовката от легирана инструментална стомана се подлага на двуетапно стареене при висока температура след груба обработка, за да се елиминира повечето вътрешно остатъчно напрежение. Околна температура в рамките на работилницата 16-30 ℃, вариация на плоскостта на готовата плоча ≤0,0025 mm, предотвратяваща изкривяване на бенчмарка, причинено от отклонение на температурата на шкафа на компактно EDM оборудване.
3. Двустранно свръхпрецизно шлайфане Горната работна референтна повърхност и долната монтажна точка са ултра прецизно шлифовани. Плоскост на горната повърхност ≤0,002 mm; успоредност между горната и долната точка ≤0,003 mm. Добрият паралелизъм поддържа реверсивна инсталация за използване на алтернативна повърхност при компактни условия на ограничено пространство.
4. Селективно локално повърхностно втвърдяване. Само вътрешните R-тип позициониращи раменни зони получават високоенергийно локално втвърдяване, повърхностна твърдост HRC 57-61. Силна устойчивост на надраскване срещу въглероден прах и фини метални остатъци; некритичните по отношение на напрежението основни зони запазват здравината на субстрата, за да се избегне крехкото счупване на цялата плоча при случаен удар.
5. Пасивиращо антикорозионно покритие, устойчиво на диелектрици и течности Цялата външна повърхност е пасивираща обработка против ръжда. Устойчив на химическа корозия от пръски диелектричен флуид и атмосфера с висока влажност вътре в компактния шкаф на EDM машината, забавяйки образуването на петна от ръжда при продължителна работа в цеха.
6. Спестяващ място контур 54×54 с предварително обработени монтажни функции Предварително изработените отвори за фиксиращи щифтове и отвори за зенкерни винтове отговарят на масовите компактни интерфейси на приспособленията с нулева точка. Директен монтаж без вторична обработка за повечето мини EDM крепежни основи.
7. Проследим архив на качеството на ниво партида Всяка завършена плоча носи лазерно гравиран изключителен сериен номер. Архивират се пълни набори от данни за инспекция, обхващащи плоскост, успоредност и толеранс на R-профил, поддържайки проследимо управление на качеството за предприятия за масово производство на микроформи.
Производствен работен процес
Входящият състав на суровината и проверка на твърдостта → CNC грубо фрезоване → стареене при висока температура за облекчаване на напрежението в първи етап → полуфинална обработка → формиране на контур на вътрешно R-рамо → вторично термично стабилизиращо стареене → селективно локално повърхностно втвърдяване → двустранно свръхпрецизно шлайфане → довършителна обработка с локализиращ щифт и зенкеров отвор → Геометрична инспекция на множество артикули CMM → лазерно маркиране на сериен номер → пасивация против ръжда → окончателна повторна визуална и размерна проверка → складиране на готови стоки.
Производството е в съответствие със спецификациите на системата за управление на качеството ISO 9001.
Основни метрологични инструменти: CMM, интерферометър за плоскост, тестер за твърдост по Рокуел, всички преминават през периодично официално метрологично калибриране.
На всяка готова единица се издава самостоятелен инспекционен протокол; документите за сертификат за материал могат да бъдат предоставени при поискване от купувача.
Правила за ежедневна поддръжка
1. Преди монтиране, напълно почистете съединителната равнина на основата на приспособлението, отворите на фиксиращия щифт и базовата основа на плочата; отстранете остатъците от въглероден прах, метални стружки и диелектрични течности. Уловените чужди частици ще предизвикат скрито отклонение на наклона.
2. Затегнете монтажните винтове на зенкера стриктно според определения въртящ момент. Прекомерният въртящ момент създава локална деформация на плочата; недостатъчният въртящ момент носи риск от изместване на плочата при удар на скачване.
3. Контролен ход на приспособлението за управление на електрода; забрана на силния удар върху рамената за позициониране от тип R; режимът на докинг с мек контакт се приема за механично предварително центриране.
4. След механично предварително центриране, пълна координатна компенсация на базата на сонда, следвайки спецификациите на EDM процеса. Никога не третирайте резултата от механичното предварително центроване като крайна база от обработка.
5. На всеки 6-9 работни дни проверявайте вътрешните R-раменни зони под лупа; сменете незабавно центриращата плоча, ако бъде открита вдлъбнатина, драскотина или прорез.
Предразположени към грешки операции, които трябва да се избягват
1. Инсталиране без цялостно почистване на свързващите повърхности, вградени чипове за генериране на скрита грешка при накланяне.
2. Принудително докинг с чук, което създава невидима микровдлъбнатина върху позициониращите рамена.
3. Завинтване със свръхмомент на затягане, предизвикващо постоянно геометрично изкривяване.
4. Прескачане на финото калибриране на сондата и разчитане само на механично предварително центриране за EDM обработка с микрокухини.
Таблица за проверка на грешки
|
Феномен на грешката |
Вероятна първопричина |
Предложено решение |
|
Повтаряща се флуктуация на центриране-четене |
Замърсена свързваща повърхност;разхлабен монтажен винт;деформирана електродна приставка |
Разглобете и почистете контактните повърхности; затегнете отново винтовете; проверете или сменете дефектната приспособление |
|
Постепенно компенсиране на концентричността след непрекъснато движение |
R-рамото търпи износване или микро-отчупване |
Проверете състоянието на рамото под лупа; сменете устройството, когато се появят следи от износване |
|
Лош паралелизъм за докинг изход |
Закрепване с прекомерен въртящ момент;отломки, уловени под основата на плочата |
Преинсталирайте следната спецификация на въртящия момент; напълно чист интерфейс на долната седалка |
Сравнение на ефективността и процесите
Повечето комерсиални малкоформатни EDM центриращи плочи приемат вътрешни рамена с остър ъгъл без R-преход, разпръскващ напрежението. Много конкуренти отменят вторичното термично стабилизиращо стареене и локалното селективно втвърдяване, за да намалят производствените разходи.
1. Способност против износване: Конкурентните пластини с остри рамена лесно създават микровдлъбнатини след 350-650 цикъла на докинг. JWGRIP R-тип структура с плавен преход значително подобрява ефективността срещу вдлъбнатини при многократно въздействие на джиг докинг.
2. Управление на вътрешния стрес: Много конкурентни продукти пропускат вторичното стареене. Остатъчното напрежение след шлайфане се освобождава бавно при промяна на температурата на околната среда и предизвиква дрейф в плоскостта. Нашето двуетапно стареене премахва повечето остатъчни напрежения, за да осигури дългосрочна геометрична стабилност.
3. Стандарт за инспекция: Много доставчици извършват само частичен контрол на пробите. Всяка JWGRIP плоча се подлага на пълно геометрично сканиране на CMM с независим сериен номер за пълна проследимост.
4. Компетентност за персонализирани проекти: Много фабрики доставят само фиксирани стандартни размери. Поддържан от зрял работен процес на OEM, JWGRIP прилага оформление на дупки и модификация на издатината за позициониране за специални проекти за компактни EDM приспособления.
ЧЗВ
Q1: Може ли JWGRIP R-Type 54x54 EDM центрираща плоча да постигне нулево износване за дългосрочно масово производство?
A1: Оптимизираният R-преход значително забавя рисковете от вдлъбнатина и отчупване, но абсолютно нулево износване не може да бъде постигнато след масивни цикли на докинг. Периодичната проверка с помощта на лупа за вътрешните R-рамена остава задължителна. Сменете плочата незабавно, след като бъде открита драскотина, вдлъбнатина или прорез.
Въпрос 2: Може ли тази компактна центрираща плоча да се използва за тежки и големи приспособления за графитни електроди?
A2: Този уред е предназначен за малки миниатюрни електродни приспособления на компактни EDM машини. Не се препоръчва за тежкотоварни големи графитни възли. Прекомерното натоварване ускорява износването на рамото и може да доведе до постоянен риск от деформация.
Въпрос 3: Поддържате ли OEM за нестандартен шаблон на дупки и персонализирана геометрия на позициониране?
A3: Да. Моля, изпратете пълни технически чертежи с ясни спецификации за подредба на отворите, профил на издатината за позициониране, плоскост и толеранс на успоредност. Инженерният екип извършва оценка на технологичността в рамките на 12 работни дни и издава официална оферта.
В4: Кои условия на повреда са изключени от обхвата на гаранцията?
A4: Това принадлежи към компонент за високо прецизно позициониране. Гаранцията покрива производствени дефекти, съществуващи при доставката: плоскост, успоредност и твърдост извън спецификациите. Повредите, причинени от сблъсък, инсталация с превишен въртящ момент, абразия от чипове и износване при нормално циклично използване са извън гаранцията.
Свързана категория
Изпратете запитване
Информация за контакт
-
Адрес
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, провинция Guangdong, Китай
-
Тел
-
електронна поща
Добре дошли да изпратите запитване до JWGRIP. Нашият професионален технически и търговски екип ще осигури безплатен избор на приспособления, персонализиран дизайн на решение и точна оферта.
Препоръки за новини