български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







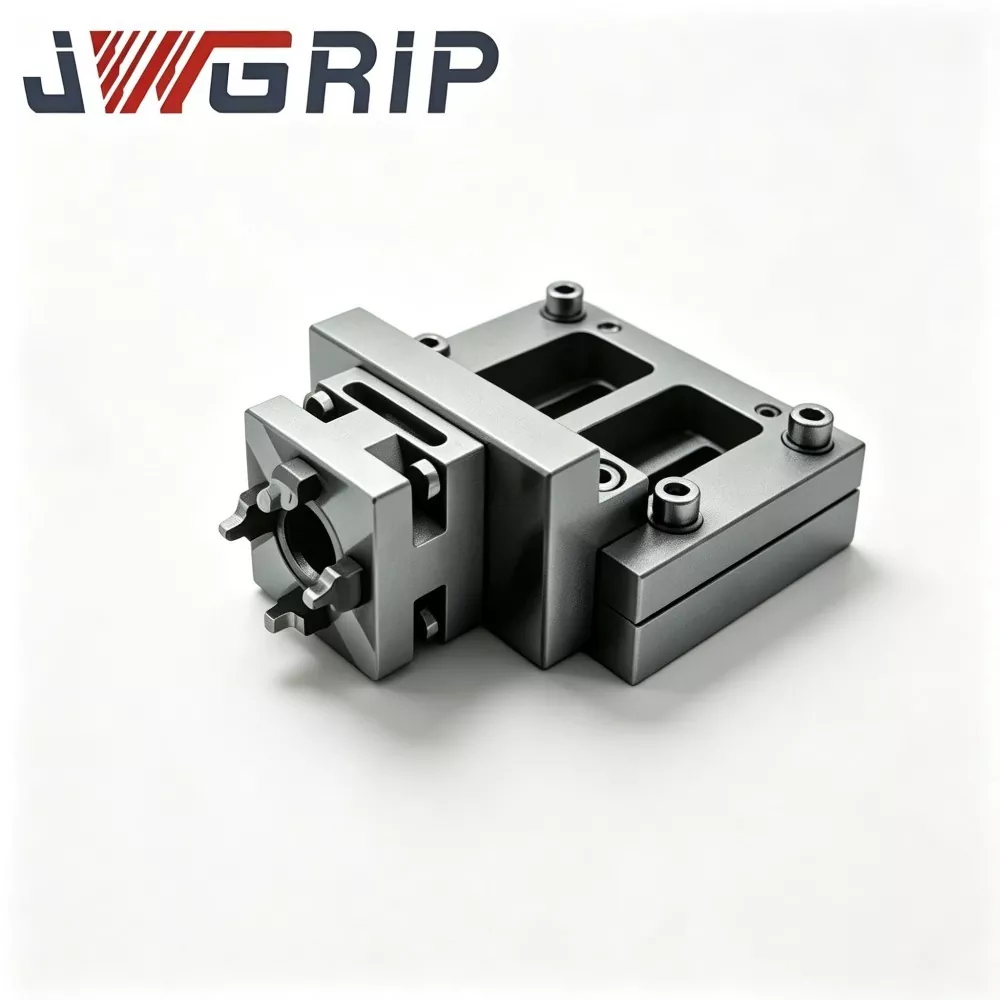
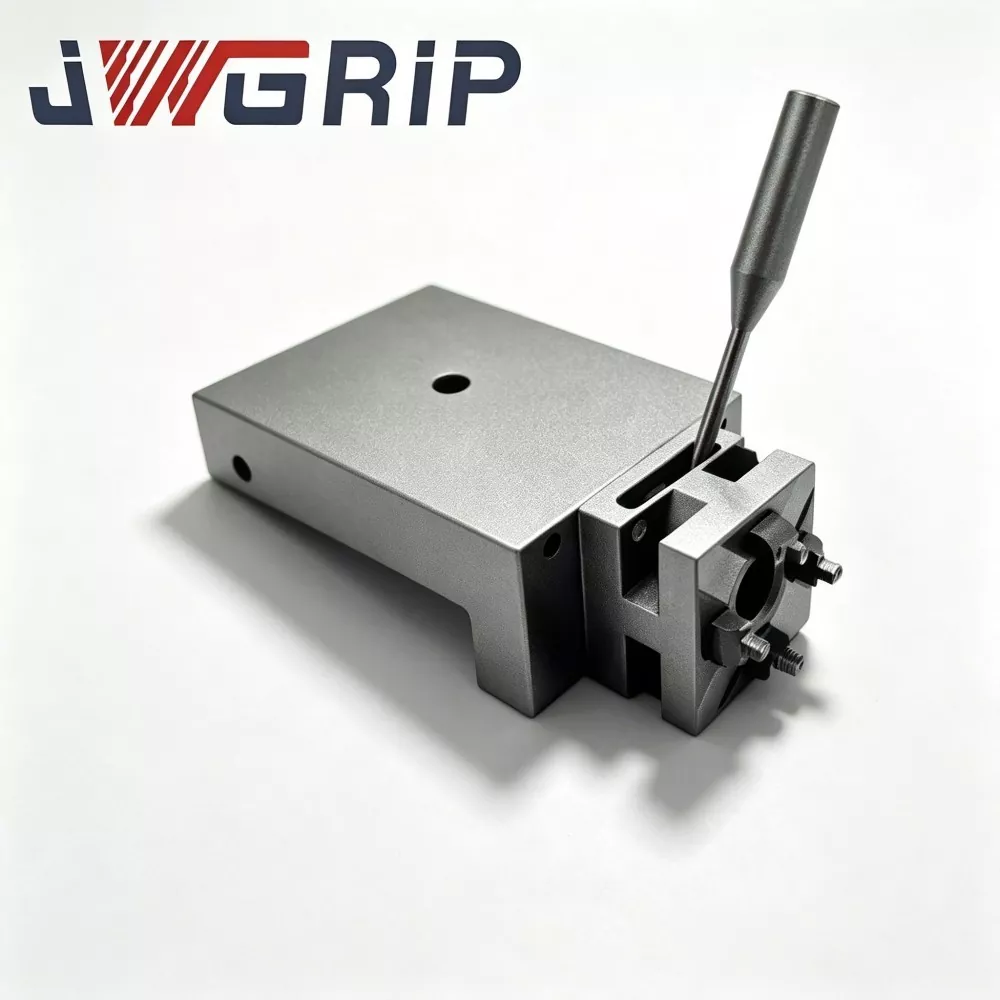
R-тип 70x70 EDM центрираща плоча
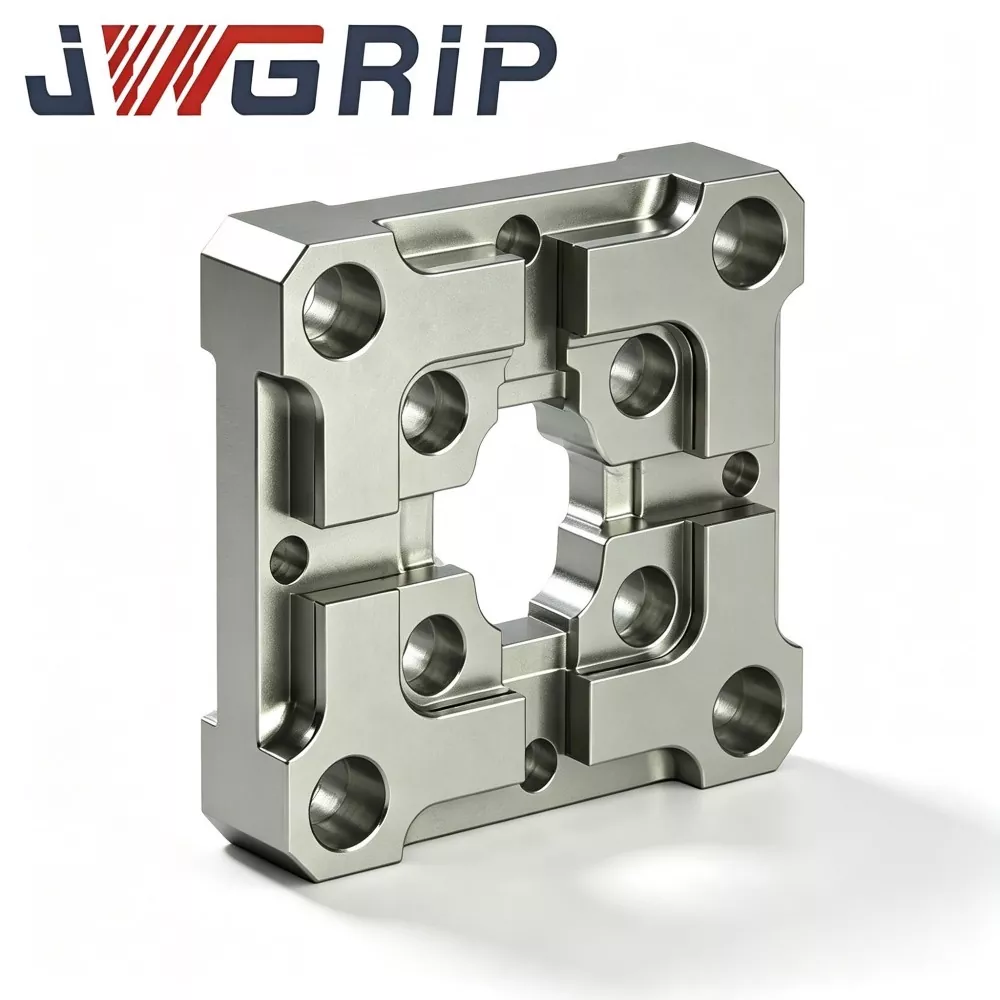
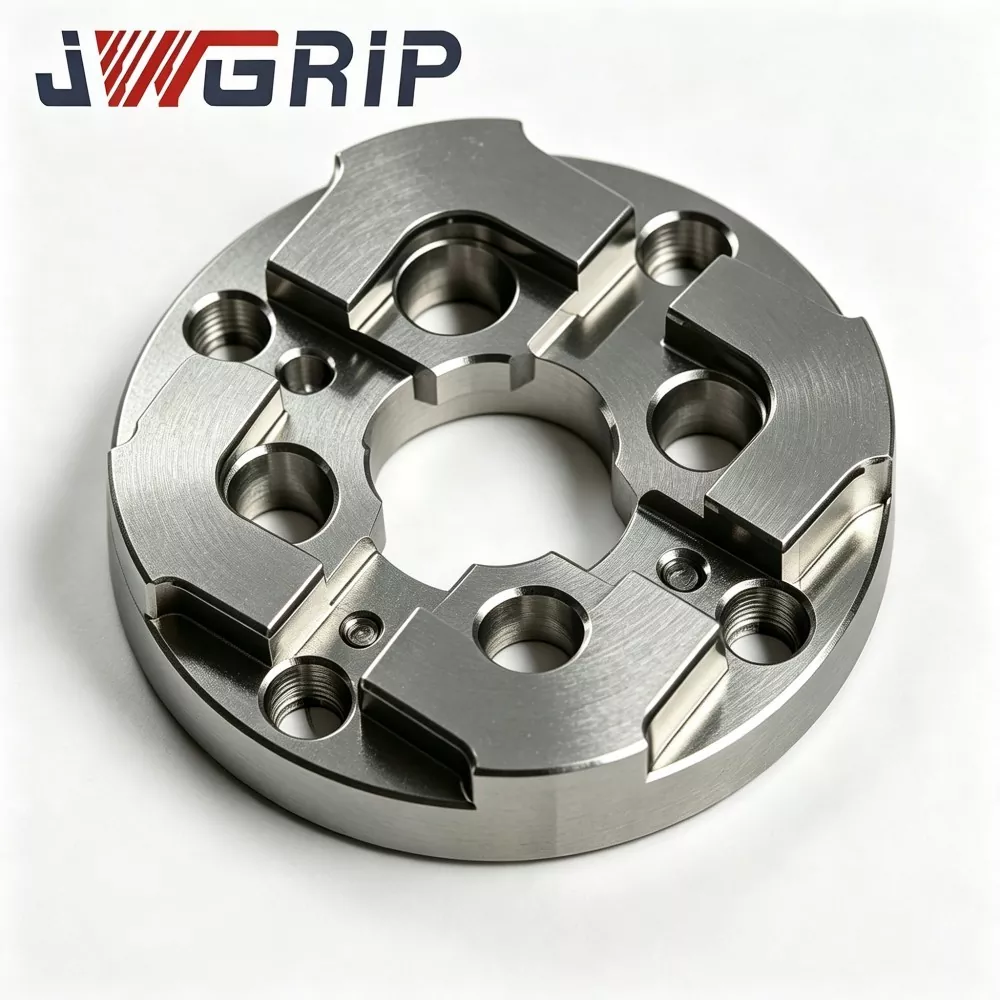
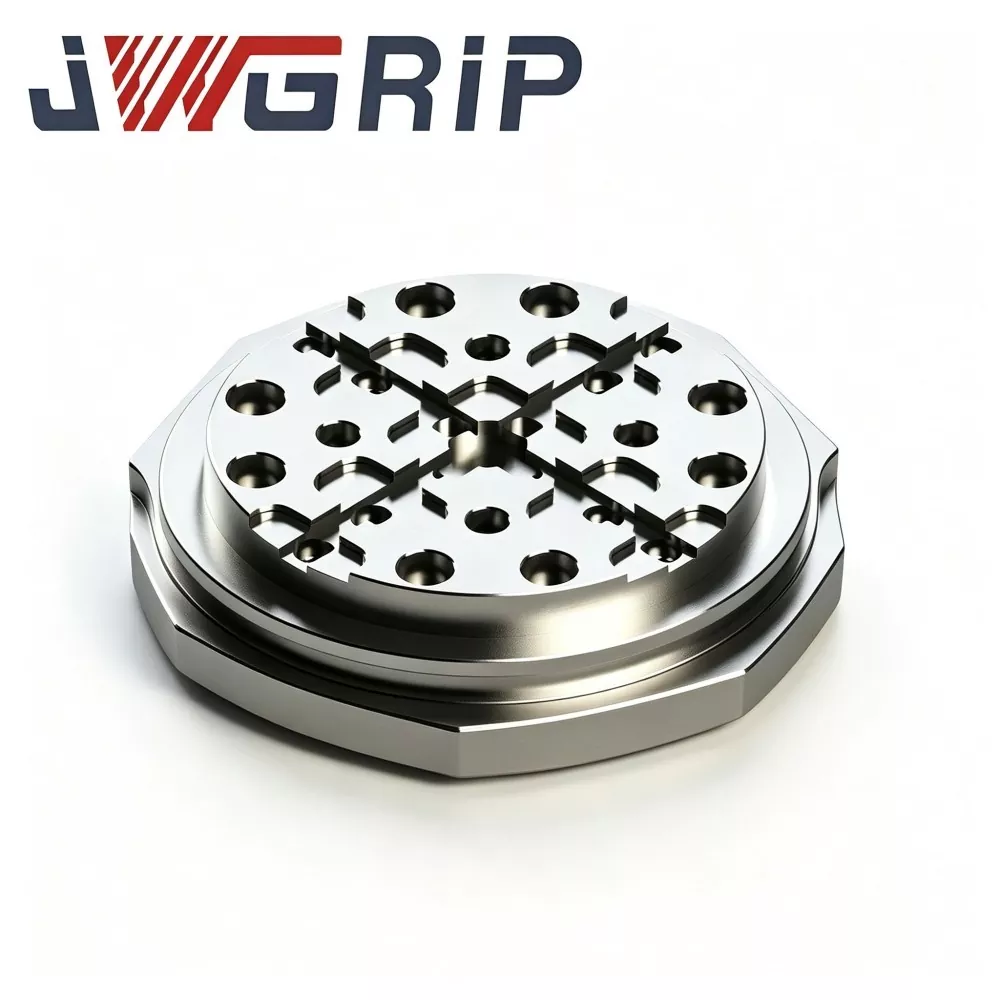
JWGRIP е професионален производител и доставчик на R-тип 70x70 EDM центрираща плоча в Китай, осигуряваща директна фабрична доставка и персонализирана структурна модификация, за да отговори на разнообразните изисквания за оформление на EDM приспособления. Това е високопрецизно интегрирано еталонно приспособление за позициониране на електроди, специално оптимизирано за работилници за производство на EDM форми за потъване, фокусирано върху бързо центриране и повтарящи се задачи за позициониране на електроди. Той интегрира преходна структура на вътрешната фаска R-тип с разпръснати напрежения и ултра-стабилна еталонна производителност на позициониране в един компактен модул, ефективно решавайки износването на острите ръбове и референтните дефекти на отклонението на традиционните плоски центриращи плочи.
Тази EDM центрираща плоча с висока повторяемост е произведена от предварително стабилизирана легирана стомана, използвайки многоетапно третиране за облекчаване на напрежението, професионално повърхностно закаляване и свръхпрецизна технология за двустранно шлайфане, за да се осигури отлична плоскост и паралелност. Модернизираната R-тип преходна структура за скосяване разпръсква локалното контактно напрежение по време на повтарящи се цикли на закрепване и натоварване-разтоварване, като ефективно ограничава износването на прореза на позициониращия ръб и дългосрочната референтна деформация. Той елиминира кумулативните грешки при позициониране, причинени от честото ръчно калибриране и температурните колебания в работилницата, като поддържа постоянна концентричност на електрода и стабилна искрова междина при обработка на партидна форма с множество кухини.
R-Type 70x70 EDM центрираща плоча значително опростява процедурите за настройка на инструмента за електроди, съкращава времето за ръчно центриране, намалява предизвиканото от човека отклонение при позициониране за медни и графитни електроди и понижава нивата на преработка на формата. Поддържа стандартна фабрична директна доставка и базирано на чертежи персонализиране на оформлението на отвора и размера на позициониращата втулка, той осигурява изключително надеждна еталонна гаранция за високоефективно и високопостоянно прецизно производство на EDM форми.
Схема за приоритизиране
Цеховете за производство на форми, изпълняващи големи обеми многоелектродни потъващи EDM задачи, са изправени пред скрити рискове за качеството, причинени от конвенционалните центриращи плочи с квадратни рамена:
След стотици цикли на докинг електрод-приспособление, острите вътрешни ъгли причиняват вдлъбнатини и частично изтриване. Незначителното износване не може да бъде забелязано чрез рутинна визуална проверка, но концентричният еталон се движи тихо.
Отклонението се натрупва постепенно. Докато проблемите бъдат открити, няколко кухини на матрицата вече са били обработени, което е довело до скрап с висока стойност на вложката на матрицата, лоша равномерност на искрова междина и неравномерна ерозия на страничните стени на кухината.
JWGRIP оптимизира R-тип 70x70 EDM центрираща плоча за тези практични точки на болка:
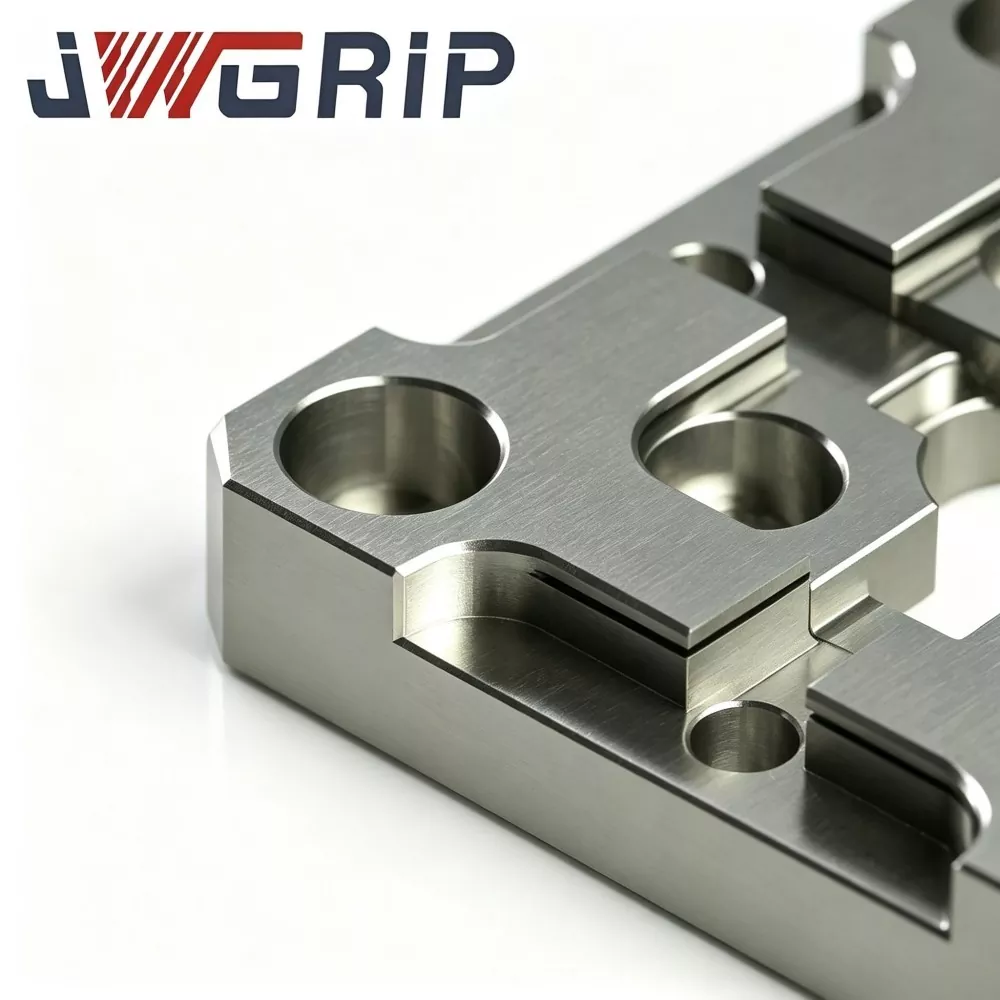
1. R-тип гладка вътрешна фаска разпръсква контактното напрежение при докинг и намалява риска от износване от вдлъбнатина на позициониращите рамена.
2. Предварително стабилизиран субстрат от легирана стомана с многостранно високотемпературно стареене до голяма степен елиминира вътрешното остатъчно напрежение и се противопоставя на изкривяването на бенчмарка, причинено от температурни колебания и непрекъснато въздействие на затягане.
3. Свръхпрецизното шлифоване с две лица гарантира превъзходна плоскост и паралелност за стабилен еталон за механично центриране.
4. Опростява процедурите за ръчно центриране, намалява скоростта на повторна работа и подобрява общата консистенция на размерите за производство на EDM с прецизна форма.
5. Компактни външни размери 70 × 70 пасват на масовото EDM пространство; Налични са персонализирани шаблони на дупки и модификации на издатини за позициониране, управлявани от чертежи, за проекти с EDM-клетки с автоматична смяна на електроди.
Принцип на работа
JWGRIP R-Type 70 × 70 EDM центрираща плоча е специален референтен компонент за предварително позициониране на потъващи електроди и калибриране на концентричността:
1. Монтиран между работната маса за EDM и приспособлението за държач на електроди. Осигурява повторяема механична референтна центровка при смяна на приспособления за медни, графитни или медно-волфрамови електроди.
2. Конвенционалните центриращи плочи приемат вътрешни рамена с остри ъгли. Всеки удар при докинг концентрира напрежението върху малките ъглови зони и генерира локална пластмасова вдлъбнатина след многократно натискане.
3. Основно структурно надграждане: плавен R-тип преход на вътрешната фаска разширява ефективната контактна площ по време на закрепване на приспособлението, разпределя притискащата сила върху по-големи повърхности вместо тесни остри ъгли, забавя износването на вдлъбнатини и запазва оригиналния концентричен еталон за по-дълги цикли на обслужване.
Важно напомняне за употреба: Тази плоча предоставя само механично предварително центриране и не може да замени крайното фино калибриране на координатите, базирано на сонда. След механично свързване към тази центрираща плоча, операторите все още трябва да извършат компенсация на сондата, следвайки стандартните спецификации на EDM процеса. Той се прилага широко за шприцоване, леене под налягане и EDM обработка на прецизни щамповани вложки, особено подходящ за работилници за серийно производство с честа смяна на електроди. Може да се монтира на EDM работна маса, основа на патронник с нулева точка или персонализирана опорна плоча на приспособление.
Ключови технически характеристики на работата
1. Оптимизирана конструкция против износване на вътрешната фаска тип R. Сравнителното тестване за издръжливост показва при една и съща честота на удар на докинг центрираща плоча JWGRIP R-тип 70×70 EDM намалява локалното контактно напрежение с приблизително 29% в сравнение с конвенционалните центриращи плочи с остри рамена, като значително намалява риска от вдлъбнатини и ъглови прорези, причинени от многократно натискане на шаблона.
2. Многоциклична стабилизираща облекчаваща напрежението Субстрат от легирана стомана получава двукратно стареене при висока температура след груба обработка, за да се премахне повечето остатъчно вътрешно напрежение. Околна температура в рамките на работилницата 17-29 ℃, вариация на плоскостта на готовата плоча ≤0,0025 mm, предотвратяваща изкривяване на еталонния показател, предизвикано от температурен дрейф.
3. Двустранно ултрапрецизно шлифоване Горната референтна повърхност и долната опорна точка са ултра прецизно шлифовани. Равност ≤0.002 mm; успоредност между горната и долната точка ≤0,003 mm. Високият паралелизъм поддържа алтернативно използване на повърхността чрез обръщане на плочата.
4. Локализирано повърхностно втвърдяване. Ключовите позициониращи зони на раменете получават специално повърхностно втвърдяване, повърхностната твърдост достига HRC 58-62. Силна способност против абразия издържа на надраскване от частици и следи от докинг удар; неработещите зони запазват правилната якост на субстрата, за да се избегне крехкото счупване на цялата плоча.
5. Антикорозионно покритие, устойчиво на диелектрик и флуиди. Пасивиращо покритие против ръжда на цялата външна повърхност. Устойчив на дълготрайно пръскане на EDM диелектрична течност и влажна атмосфера в работилницата, като забавя окисляването и появата на петна от ръжда.
6. Стандартен размер с предварително обработени монтажни характеристики Компактен външен отпечатък 70×70, предварително изработени отвори за фиксиращи щифтове и отвори за зенкерни винтове. Директната инсталация пасва на повечето масови интерфейси на приспособления с нулева точка без вторична обработка.
7. Метрологична проверка на пълен артикул с възможност за проследяване Всяка завършена единица носи лазерно гравиран уникален сериен номер. Архивират се пълните инспекционни записи, обхващащи плоскостта, успоредността и размерите на R-фаската, поддържайки проследим контрол на качеството за предприятия за производство на големи обеми на форми.
Пълен производствен процес
Всяка партида JWGRIP R-Type 70x70 EDM центрираща плоча стриктно следва производствения процес в пълна последователност:
Проверка на химичния състав и твърдостта на входящата суровина → CNC грубо фрезоване → стареене при висока температура за облекчаване на напрежението при първи кръг → полуфинална обработка → Формиране на вътрешна фаска от R-тип → вторично стареене за облекчаване на напрежението → локално повърхностно втвърдяване → прецизно шлайфане с две повърхности → довършителни работи с дупка и зенкериране → Геометрия на пълен елемент на CMM инспекция → лазерно маркиране със сериен номер → пасивация против ръжда → окончателна визуална повторна проверка → складиране на готови стоки.
Производството отговаря на изискванията на системата за управление на качеството ISO 9001.
Основни измервателни уреди: координатно-измервателна машина, интерферометър за повърхностна плоскост, твърдомер; всички получават периодично официално метрологично калибриране.
Всяка завършена част е приложена с независим доклад от инспекция; Сертификатите за изпитване на материалите могат да бъдат предоставени по заявка на клиента.
Практически съвет за съхранение: Съхранявайте центриращата плоча в специална удароустойчива кутия с габарити. Избягвайте удар с тежки предмети и надраскване с метални стружки. Дори невидимата микровдлъбнатина ще навреди на точността на позициониране. След всяко нанасяне върху машината избършете напълно позициониращите рамена и референтните повърхности с мека кърпа без влакна преди съхранение.
Правилен работен процес на сглобяване и работа
1. Преди монтаж, напълно почистете монтажната равнина на основата на приспособлението, отворите за фиксиращи щифтове и долната точка на центриращата плоча; отстранете метални стружки, въглероден прах и остатъци от диелектрична течност. Уловените чужди частици ще наклонят плочата и ще изкривят центриращия еталон.
2. Затегнете зенкерните винтове, като следвате препоръчания въртящ момент. Прекомерният въртящ момент създава локална деформация на плочата и разрушава плоскостта; недостатъчният въртящ момент причинява изместване на плочата при докинг удар.
3. Предотвратяване на тежък сблъсък между електрод-приспособление и R-тип позициониращи рамене; приемете докинг режим с мек контакт за механично предварително центриране.
4. След механично предварително центриране, пълна компенсация на координатите на сондата според спецификациите на EDM процеса. Никога не пропускайте финото сондиране и разчитайте единствено на резултата от механичното центриране за крайна обработка.
5. Проверявайте позициониращите рамене под лупа на всеки 7-10 работни дни; незабавно сменете плочата, щом откриете вдлъбнатина, драскотина или прорез.
Неправилни операции, които трябва да се избягват
1. Монтаж без почистване на свързващите повърхности: чиповете, поставени в сандвич, създават скрито отклонение на наклона.
2. Силно докинг с помощта на чук: силният удар генерира невидима микровдлъбнатина върху позициониращите рамена.
3. Винтово закрепване с прекомерен въртящ момент: предизвиква вътрешно напрежение и постоянно геометрично изкривяване на тялото на плочата.
4. Пропуснете финото калибриране на сондата и вземете изхода от механично центриране като окончателен еталон за обработка.
Защо да изберете JWGRIP
1. Практически опит в научноизследователска и развойна дейност за EDM. Нашият инженерен екип натрупва изобилие от обратна връзка на място от техници на матрици. Итерациите на продукта са оптимизирани за тесни места в реалния магазин, вместо само за теоретични параметри на чертежа.
2. Строга инспекция на цяла единица преди изпращане Много конкуренти просто приемат проверка на размерите за вземане на проби. Всяка JWGRIP R-тип 70 × 70 EDM центрираща плоча завършва геометричната проверка на CMM за пълен елемент, за да отсее несъответстващите части преди доставката.
3. Стабилно време за доставка за стандартни и персонализирани поръчки Стандартните продукти 70×70 поддържат производствени запаси. За персонализирани изисквания за позициониране на издатина или оформление на дупка, инженерният екип завършва прегледа на чертежа в рамките на 12 работни дни и потвърждава осъществимия график. Стандартно време за изпълнение на поръчката: 10-15 работни дни.
4. Ориентирана към приложения техническа поддръжка Когато клиентите се сблъскат с объркване при сглобяване или необичайно центриране, екипът за техническа поддръжка предоставя практически предложения за отстраняване на неизправности въз основа на реален опит в EDM работилница.
5. Пълно управление на проследимостта на партидите. Всяка табела носи изключителен сериен номер. След като възникнат неочаквани проблеми, свързани с позиционирането, оригиналните производствени параметри и архивите на инспекции могат бързо да бъдат извлечени за технически анализ на първопричината.
ЧЗВ
Q1: Може ли JWGRIP R-Type 70x70 EDM центрираща плоча да елиминира всички отклонения при центриране?
A1: Осигурява стабилен механичен бенчмарк за предварително центриране и не може да премахне всеки източник на отклонение. Окончателната координатна компенсация на базата на сонда остава задължителна. Грешка при позициониране може също да произтича от износена приспособление за електрод, разхлабен монтаж на приспособлението или деформация на стеблото на електрода. Операторите трябва периодично да инспектират целия монтажен комплект.
Q2: Тази центрираща плоча подходяща ли е за често свързване на тежки и големи приспособления с графитен електрод?
A2: Поддържа работа по центриране с графитен електрод-джиг. За изключително тежки модули контролирайте стриктно контактната сила на докинг станцията и забранете силния удар. Дори при оптимизиране на R-скосяването, прекомерното ударно натоварване все още причинява щети от вдлъбнатини върху позициониращите рамена.
Q3: Можете ли да персонализирате нестандартен модел на дупка или специално измерение на издатината за позициониране?
A3: Да. Моля, изпратете пълни технически чертежи с ясни изисквания за оформление на отвора, геометрия на позициониране, плоскост и толеранс на успоредност. Инженерният отдел оценява технологичността в рамките на 12 работни дни и издава официална оферта.
В4: Кои условия на повреда са изключени от гаранцията?
A4: Това принадлежи към компонент за високо прецизно позициониране. Гаранцията покрива производствени дефекти при доставка, като плоскост, успоредност и твърдост извън спецификациите. Повреди, причинени от сблъсък, неправилно монтиране с въртящ момент, надраскване от частици и нормално износване при експлоатация са извън гаранционното покритие.
Свързана категория
Изпратете запитване
Информация за контакт
-
Адрес
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, провинция Guangdong, Китай
-
Тел
-
електронна поща
Добре дошли да изпратите запитване до JWGRIP. Нашият професионален технически и търговски екип ще осигури безплатен избор на приспособления, персонализиран дизайн на решение и точна оферта.
Препоръки за новини