български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Доверен производител на центриращи плочи R-тип за решения за прецизно подравняване
Като специализиран производител на приспособления за центриращи плочи R-тип,JWGRIPпроизвежда позициониращи плочи с висока плоскост и вложки за палети с нулева точка за разработчици на форми, плановици на EDM процеси и специалисти по снабдяване с приспособления, които правят многоелектродно оформление на работни маси с потъващи EDM. Всяка плоча преминава през облекчаващо напрежението отгряване и двустранно прецизно шлайфане, за да се запази строг паралелизъм и допуски за плоскост и да се предотврати кумулативното отклонение на позиционирането за плътни многоелектродни настройки. Тези базови плочи разрешават несъответствието на координатите при смяна на електроди или взаимозаменяеми детайли в резервоари за диелектрична течност. JWGRIP също доставяR-тип EDM патронниции Wire EDM Workholding Fixtures, изграждащи пълни вериги за прехвърляне на данни за работните потоци за обработка на EDM и телено рязане.
Многобройни работилници за производство на матрици се фокусират силно върху точността на индивидуалния патронник, но пренебрегват разпространението на еталона в множество станции. Дори високопрецизните патронници не могат да премахнат натрупаните грешки, ако междинните свързващи плочи страдат от лоша плоскост или изкривени отвори за локализиране. Когато операторите подредят няколко графитни или медни електрода за обработка на формата с множество кухини, малки грешки на центриращите плочи ще се натрупат във всяка станция. Кумулативното отклонение нарушава равномерността на искрова междина, създава непостоянна дълбочина на кухината и разваля последователността на размерите сред множество отпечатъци на формата. Много генерични адаптерни плочи, продавани на пазара, не са оптимизирани за EDM среди; те са склонни да страдат от корозия на повърхността и отклонение на размерите при дългосрочно потапяне в диелектрична течност, като постепенно нарушават координатната консистенция между позициите на електродите.
Кои критични функционални характеристики отделят специалните опорни плочи от обикновените адаптерни плочи за многоелектродни EDM настройки?
Обикновените адаптерни плочи са проектирани предимно за условия на CNC фрезоване със сухо рязане. Те рядко вземат предвид диелектричното потапяне, замърсяването с въглеродни частици и натрупването на грешка от много станции в съображенията за проектиране.
За разлика от това, центриращите плочи R-тип са специално създадени за сценарии с многоелектродно оформление на потъващо EDM.
R-Type 70x70 EDM центрираща плоча се вписва в компактни многоелектродни подредби за малки по размер прецизни вложки за форми.
R-тип 54x54 EDM центрираща плоча служи за инсталация в тясно пространство, където мястото за монтаж е изключително ограничено. 75-милиметровата EDM центрираща плоча за нулева точка разширява капацитета на натоварване за електроди със среден размер, докато R-тип 156-милиметровата EDM палета за захващане на нулева точка предлага опорен носител с по-голям формат за тежкотоварни многоелектродни групи.
Антикорозионната повърхностна обработка е устойчива на химическа ерозия от диелектрична течност. Прецизно изработените отвори за локализиране гарантират повтарящо се подравняване всеки път, когато плочите се монтират върху основния патронник. С надеждна междинна базова среда, всяка електродна станция запазва своята независима координатна стойност без кръстосана намеса, избягвайки кумулативното изместване при производството на форми с множество кухини.
Как може да се елиминира кумулативната грешка в данните?
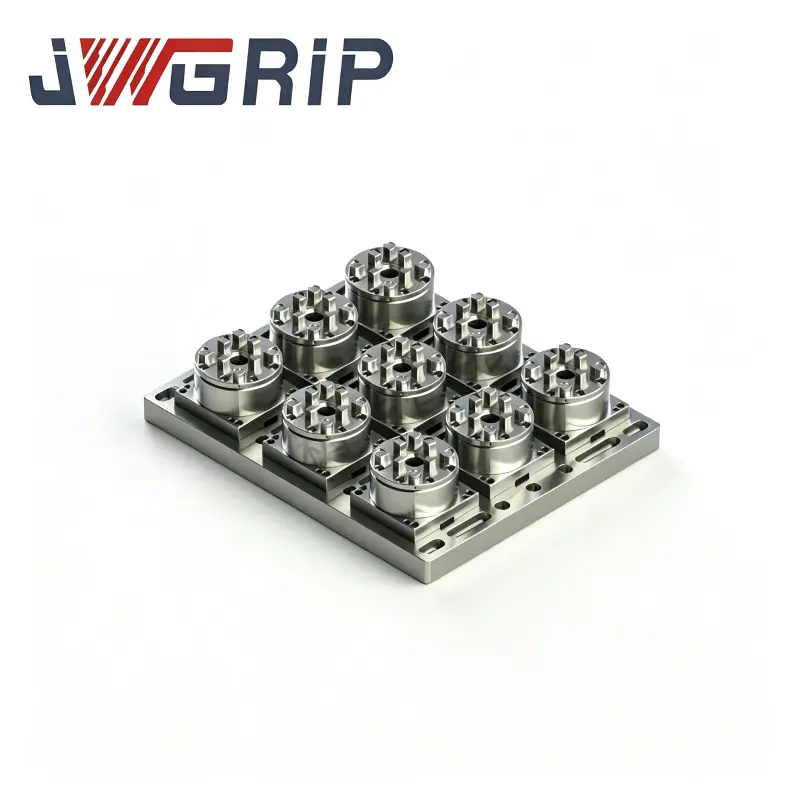
Сложните форми с множество кухини изискват десетки електроди за завършване на всички детайли на кухините. Повторното установяване на референтни координати за всеки електрод в EDM резервоара губи много време за работа на машината. Центриращите плочи R-тип позволяват на операторите да завършат групирането на електродите, планирането на оформлението и измерването на координатите на външни калибриращи маси извън EDM машината. Множество електроди могат да бъдат предварително монтирани върху центриращи плочи или палети на партиди, а целият сглобен модул се заключва върху R-Type EDM патронници в една стъпка на инсталиране.
Този подход отдалечава почти цялата работа по измерване и настройка от ценното машинно време. Ако работилниците планират да реализират циркулация на приспособленията между различно оборудване, тези референтни плочи могат да си сътрудничат с модули от Quick Change Workholding System, прехвърляйки унифицирани координатни еталони между измервателни станции, потъващи EDM машини и спомагателни платформи за инспекция. Този работен режим отрязва повтарящата се настройка на координатите и ефективно потиска грешките при наслагване, генерирани от множество независими операции на затягане.
Акценти на основния продукт
Двустранно прецизно шлайфане плюс обработка за облекчаване на напрежението поддържа ултра ниска плоскост и успоредност, ограничавайки кумулативното отклонение при позициониране на много станции.
Множество спецификации за размери, включително 54 × 54,70 × 70,75 mm и 156 mm палетни адаптивни компактни вложки, плътно многоелектродно оформление и комбинации от електроди с голямо натоварване.
Специалната антикорозионна обработка на повърхността издържа на дълготрайно потапяне в диелектрична течност, забавя корозията и промяната на размерите на повърхността в работните резервоари за EDM.
Стандартизираният интерфейс за локализиране осигурява безпроблемна съвместимост със съществуващите патронници, държачи и спомагателни компоненти за калибриране от серия R-Type.
Преглед на продуктовия модул
Портфолиото от продукти за прехвърляне на данни на JWGRIP обхваща центриращи плочи с малка форма до големи палети за тежък режим на работа, за да отговарят на различни изисквания за оформление на много електроди.
R-тип 54x54 EDM центрираща плоча е проектирана за тясно монтажно пространство, подходяща за компактно многоелектродно подреждане на малки прецизни вложки за матрица. R-тип 70x70 EDM центрираща плоча е широко разпространена за масовите малки и средни форми с множество кухини. 75-милиметровата EDM центрираща плоча с нулева точка осигурява разширена площ за зареждане за групи електроди със среден мащаб. R-Type 156mm EDM Palet for Zero Point Workholding действа като голяма носеща платформа за тежки електроди или комбинирано затягане с множество вложки. Всички тези хардуерни единици принадлежат към екосистемата R-Type EDM Workholding System. Когато работилниците трябва да завършат последваща обработка на телено рязане за части на матрицата, могат да бъдат въведени съвпадащи инструменти от Wire EDM Workholding Fixtures, за да продължите да използвате една и съща референтна точка в различни етапи на обработка.
Типични сценарии за приложение
Тези плочи и палети за прехвърляне на данни намират широко приложение в производството на пластмасови форми за шприцване с много кухини, производство на форми за прецизни конектори, обработка на матрици за медицински импланти и работни потоци за подготовка на група електроди. Те пасват на EDM оборудване за потъване за едновременна обработка с множество кухини, обработка на групирани електроди и модулно затягане на вложки. Независимо дали обновявате стари EDM работни станции или конструирате нови модулни клетки за производство на матрици, правилно подбраните центриращи плочи стабилизират консистенцията на многоелектродните координати и намаляват дефектните части, причинени от натрупаното изместване на еталона. Тези компоненти се използват силно от фабрики за формовки за потребителска електроника, заводи за инструменти за прецизни съединители и предприятия, предприемащи мащабни проекти за форми с много кухини.
Практически принципи на подбор
Първо изчислете общото количество и външния размер на електродите във всяка група, след това изберете размера на плочата според действителното пространство за инсталиране на масата. Гъстото оформление с компактно вмъкване избира плочи с по-малък размер, като R-тип 54x54 EDM центрираща плоча или R-тип 70x70 EDM центрираща плоча. Групи от средни и големи електроди или комбинирано затягане с множество вложки могат да приемат 75 mm EDM центрираща плоча с нулева точка или R-тип 156 mm EDM палета за работно захващане с нулева точка.
Второ, потвърдете изискването за съвпадение на интерфейса с вашите съществуващи основни патронници. Обърнете внимание на общото тегло на електрода; сценариите с тежък товар изискват палети с по-голяма товароносимост. Ако се надявате да споделите данни с външни измервателни платформи, предварително проверете съвместимостта с модулите на Quick Change Workholding System. Когато се чувствате объркани относно комбинацията от размери или съответствието на капацитета на натоварване, можете да се обърнете към официалните таблици с данни за размерите на JWGRIP, за да филтрирате подходящи номера на части въз основа на чертежа на оформлението на електрода и параметрите на натоварването.
Ръководство за употреба
Въглеродни остатъци, графитен прах и диелектрична утайка ще се натрупат върху повърхностите за позициониране на плочата и отворите за позициониране по време на непрекъснатото производство на EDM. Нежното и редовно почистване на плоските референтни повърхности и локализиращите отвори е от решаващо значение за запазване на оригиналната точност на еталонните данни. Избягвайте тежки удари, надраскване или механично въздействие върху шлифовани референтни повърхности; повърхностните вдлъбнатини ще доведат до постоянни непоправими грешки в еталона. След почистване избършете плочите на сухо и нанесете антикорозионно защитно покритие, особено за устройства, съхранявани извън резервоарите на машината за продължителни периоди.
Периодично проверявайте плоскостта и състоянието на локализиращия отвор за плочи, работещи при многоелектродни условия на голямо натоварване. Изтеглете навреме компоненти с очевидни вдлъбнатини или корозионни ями. Следването на стандартизирани работни навици защитава целостта на данните, поддържа консистенцията на многоелектродните координати и намалява съотношението на отхвърляне за масово производство на матрици с множество кухини.




- View as
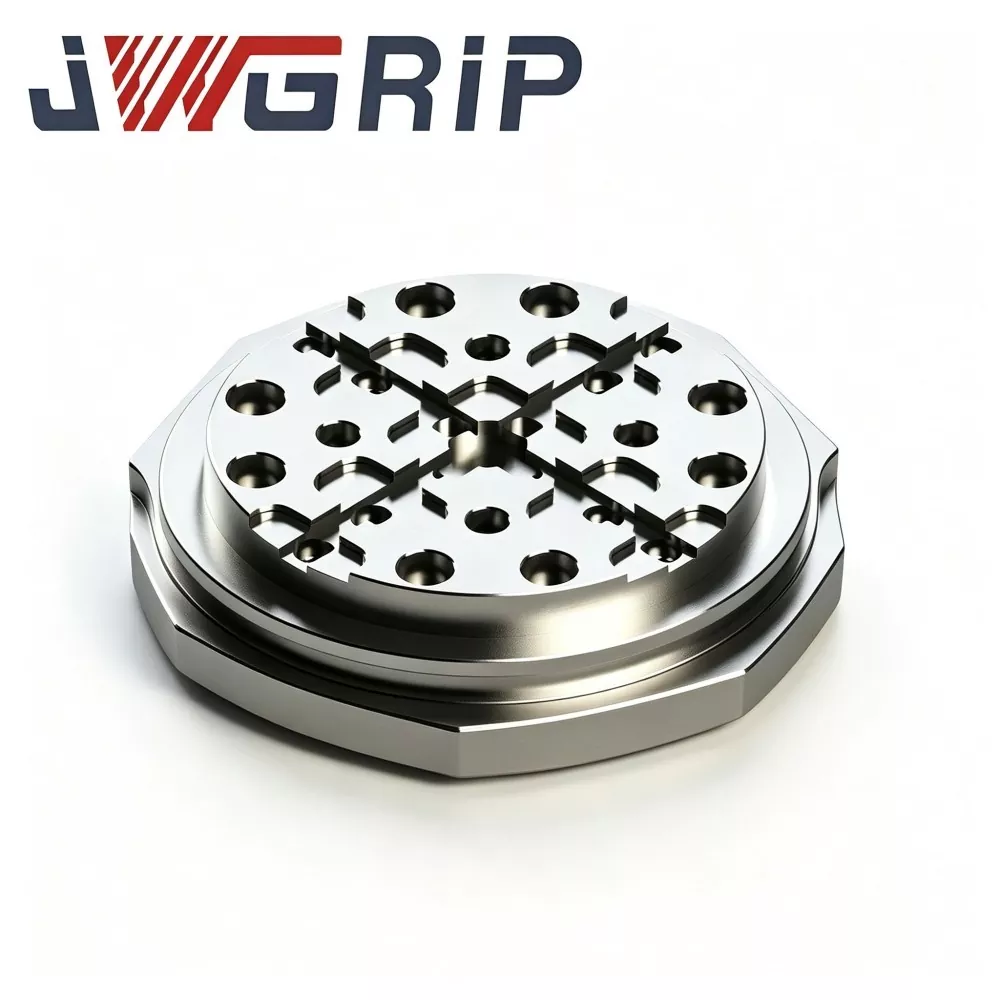
R-тип 156 mm EDM палет за работно захващане с нулева точка
JWGRIP, опитен доставчик, доставящ доказани ODM решения за високопрецизен EDM крепежен хардуер, предлага твърда конструкция R-тип 156 mm EDM палета за нулева точка Workholding, ключов компонент за закупуване на трансмисионен трансфер на EDM в средни и големи инсталации за производство на форми. Изработен от предварително закалена легирана стомана с облекчени напрежения, той се подлага на многоциклова термична стабилизация, R-тип обработка с преходен жлеб и ултра прецизно шлайфане по цялата повърхност. Оборудван с дренажна архитектура за отклоняване на стружки за пръски в среда на EDM резервоар, неговият уникален R-образен жлеб за освобождаване на напрежението разпространява голямо локално напрежение от повтарящи се цикли на заключване-отключване на нулева точка и потиска микродеформацията на локализиращата повърхност след продължителна циклична работа.
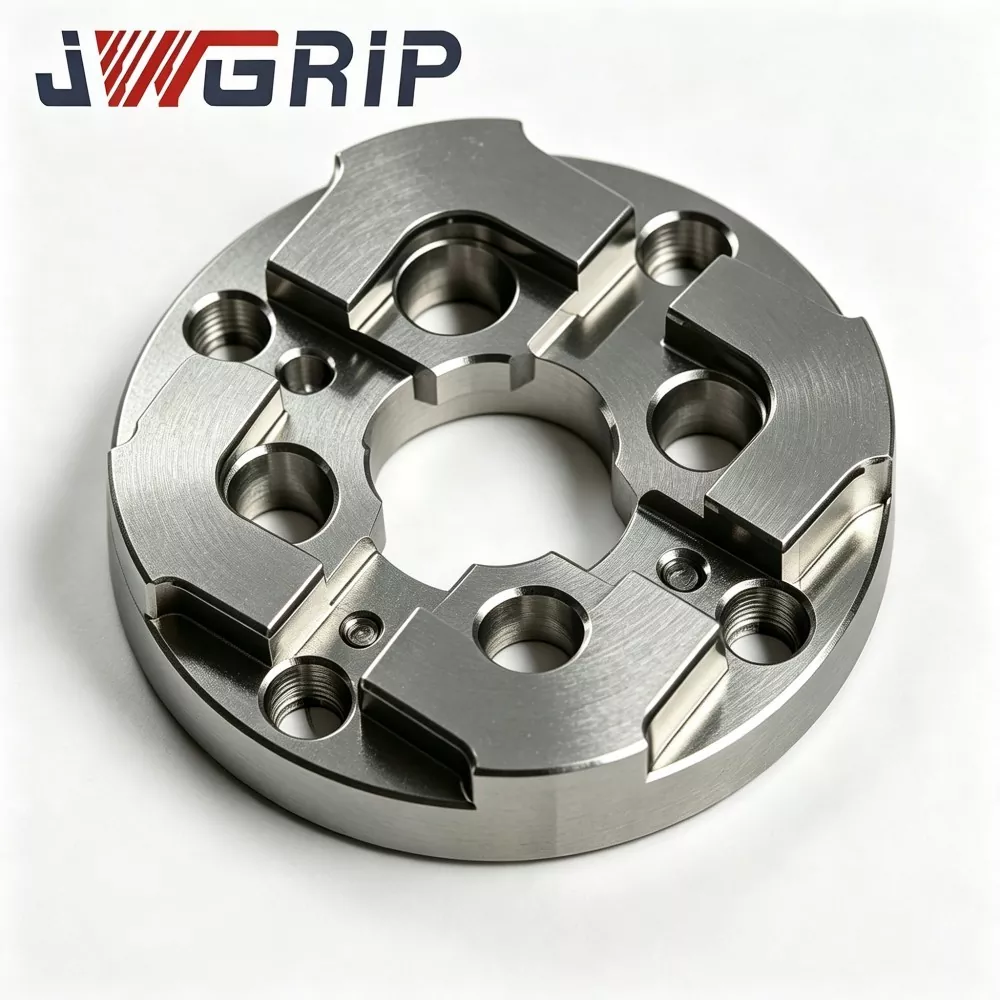
75 мм EDM центрираща плоча за нулева точка
JWGRIP е професионален производител и доставчик на 75 mm EDM центрираща плоча с нулева точка в Китай, осигуряващ директни доставки от фабриката и персонализирано структурно регулиране за средно големи цехове за производство на форми по целия свят. Това е интегрирано приспособление за позициониране с висока стабилност, специално разработено за системи за закрепване на EDM с нулева точка. Той интегрира подсилена антидеформационна структура и високопрецизен бенчмарк за съвпадение на нулевата точка в единична единица, реализирайки бързо възстановяване на еталонните точки по време на честа смяна на вложките на матрицата и многоелектродна партидна обработка.

R-тип 54x54 EDM центрираща плоча
JWGRIP е професионален производител и доставчик на R-тип 54x54 EDM центрираща плоча в Китай, със стандартни спецификации, напълно налични и поддържащи глобални групови поръчки за компактни EDM машини и проекти за работилници за прецизни форми. Това е устойчиво на износване високопрецизно интегрирано еталонно приспособление за позициониране, специално проектирано за дребноразмерно EDM оборудване за потъване, мини електродни приспособления и сценарии за прецизна обработка на форми с много кухини. Той интегрира оптимизирана R-тип преходна раменна структура и термично стабилна механична производителност в една единица, елиминирайки дефектите на лесното износване при екструдиране и отчупването на ъглите на традиционните миниатюрни центриращи плочи под прав ъгъл.
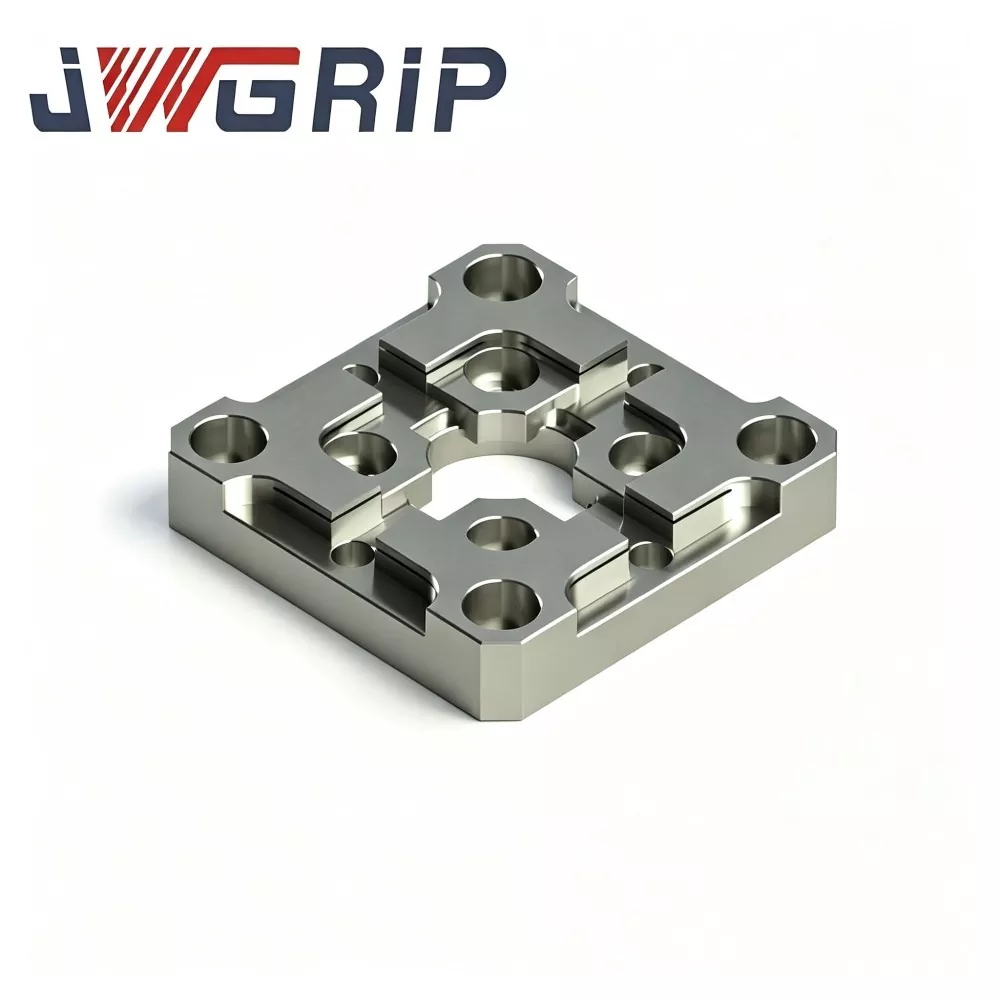
R-тип 70x70 EDM центрираща плоча
JWGRIP е професионален производител и доставчик на R-тип 70x70 EDM центрираща плоча в Китай, осигуряваща директна фабрична доставка и персонализирана структурна модификация, за да отговори на разнообразните изисквания за оформление на EDM приспособления. Това е високопрецизно интегрирано еталонно приспособление за позициониране на електроди, специално оптимизирано за работилници за производство на EDM форми за потъване, фокусирано върху бързо центриране и повтарящи се задачи за позициониране на електроди. Той интегрира преходна структура на вътрешната фаска R-тип с разпръснати напрежения и ултра-стабилна еталонна производителност на позициониране в един компактен модул, ефективно решавайки износването на острите ръбове и референтните дефекти на отклонението на традиционните плоски центриращи плочи.
JWGRIP е професионален Центриращи плочи R-тип производител и доставчик в Китай. Горещо ви приветстваме да продавате на едро висококачествени продукти на конкурентни цени от нашата фабрика.
Препоръки за новини