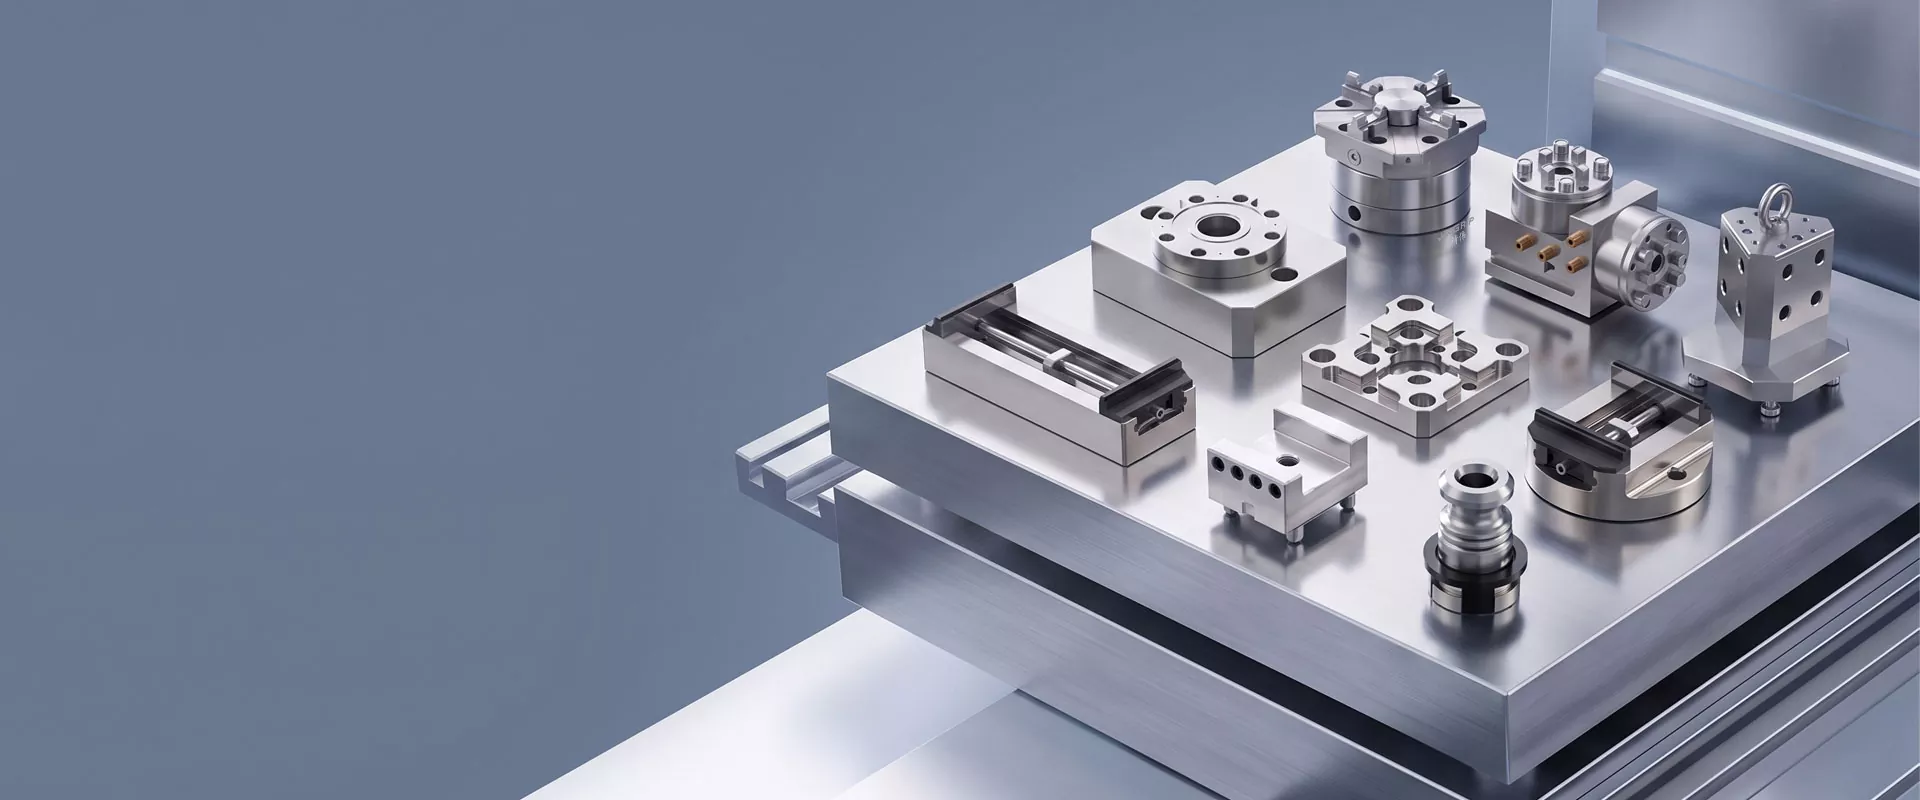
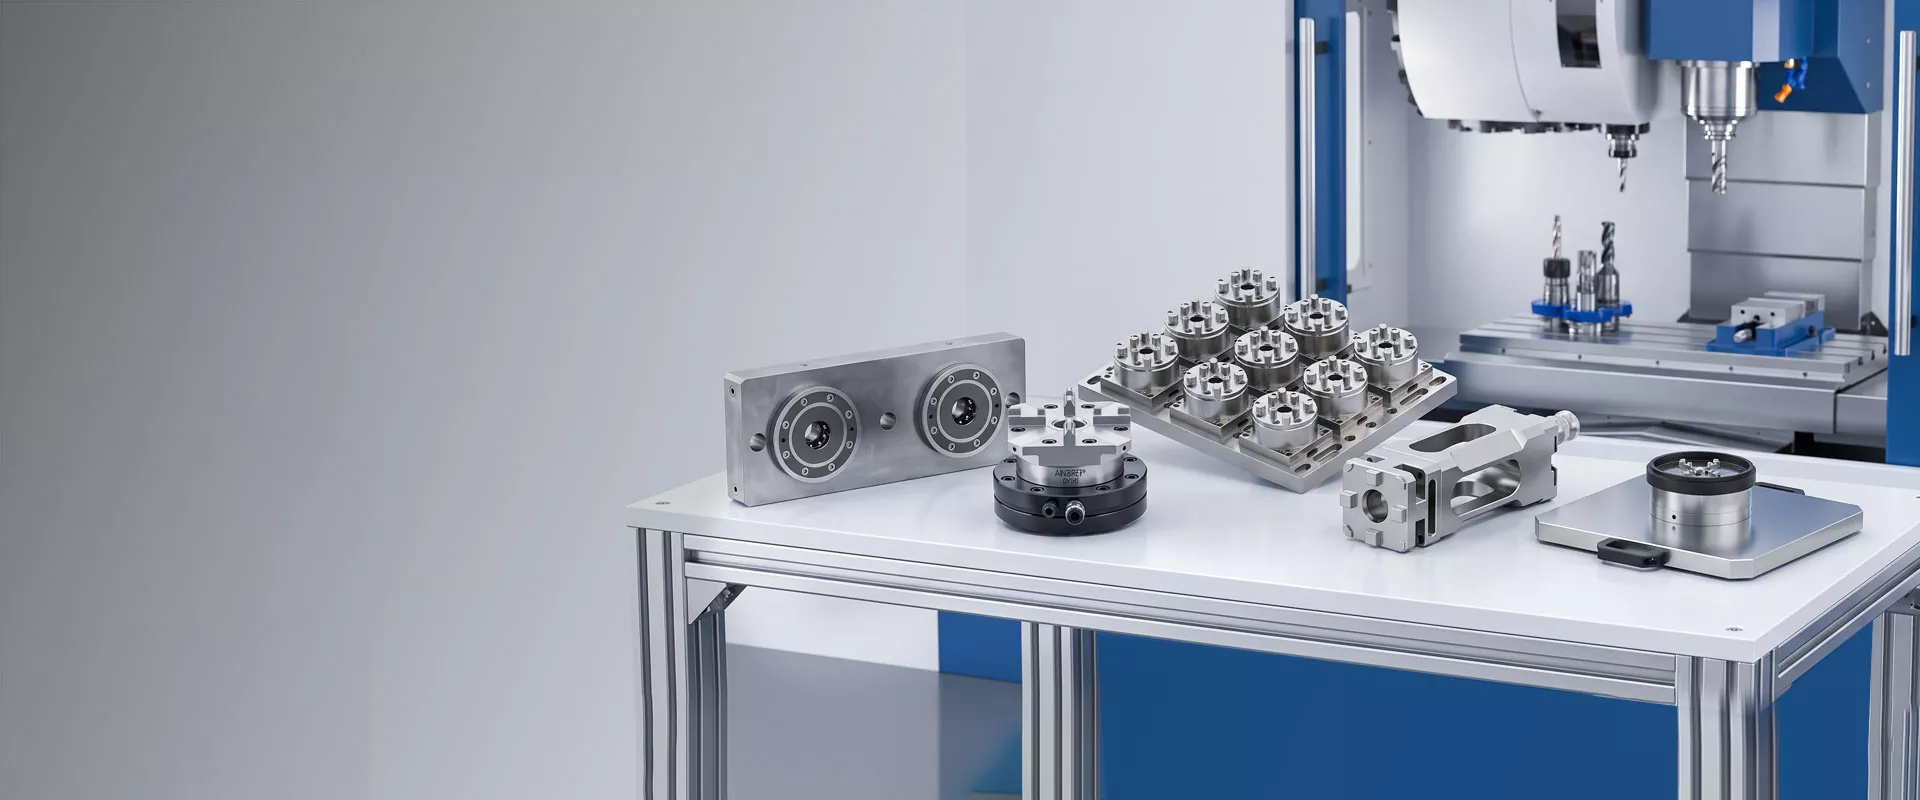
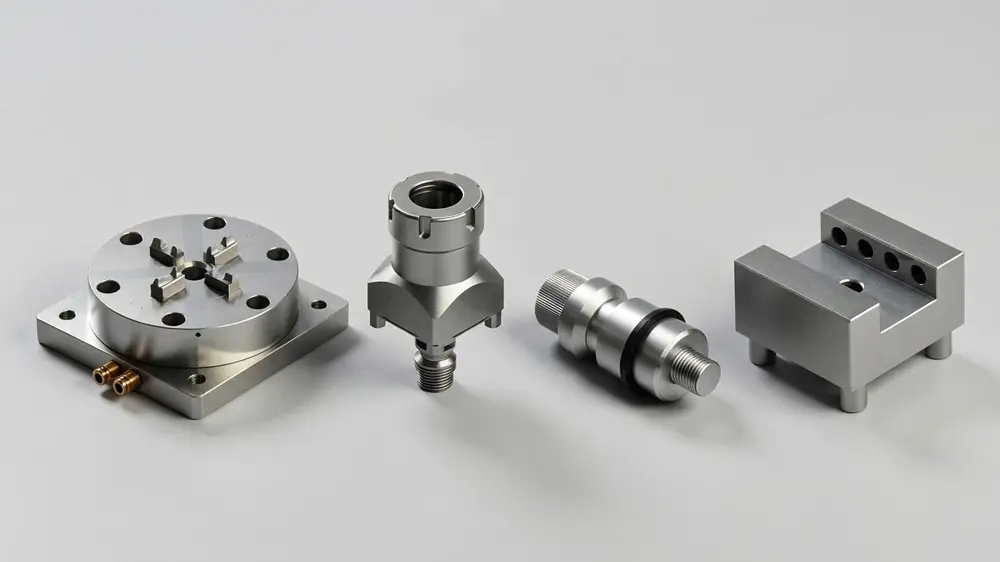
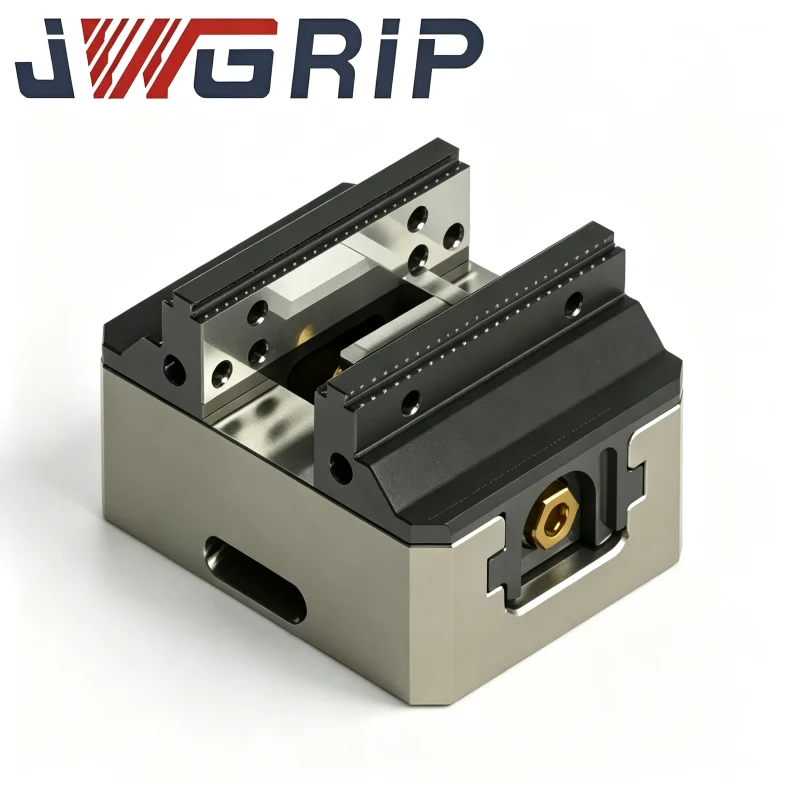
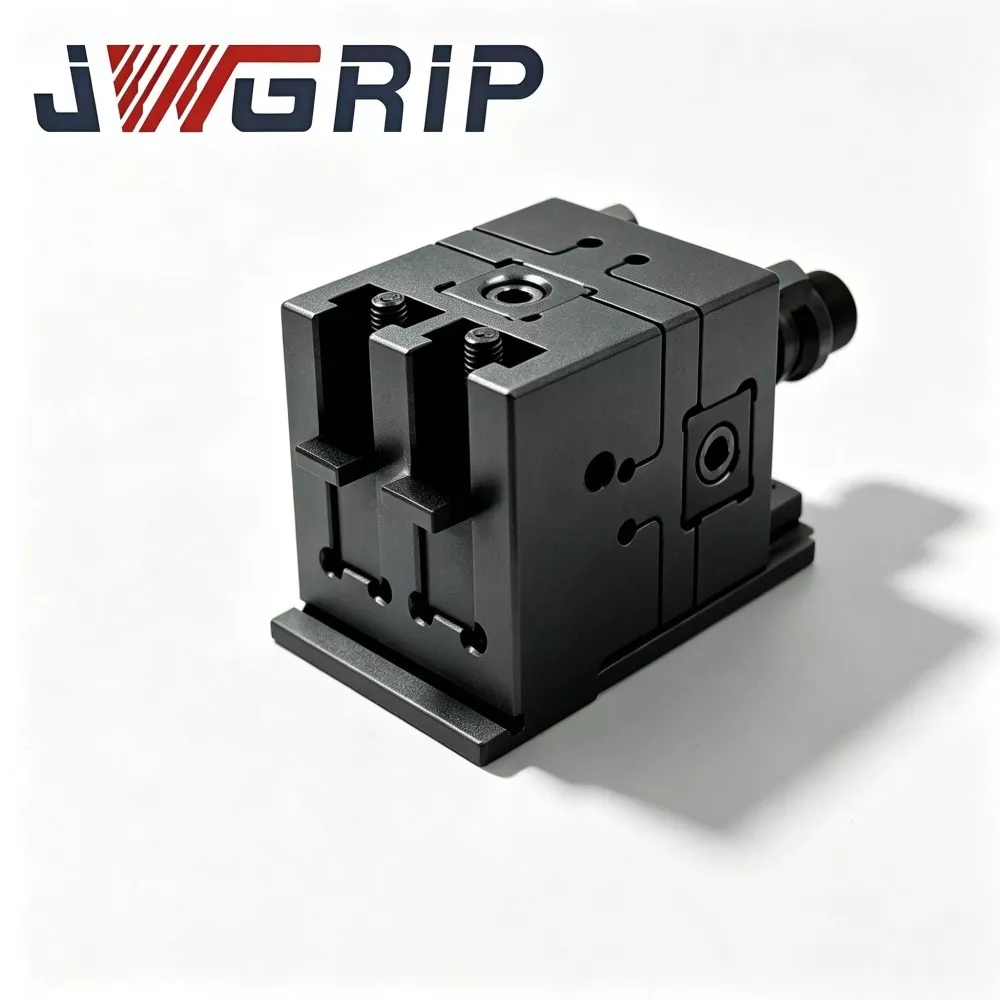
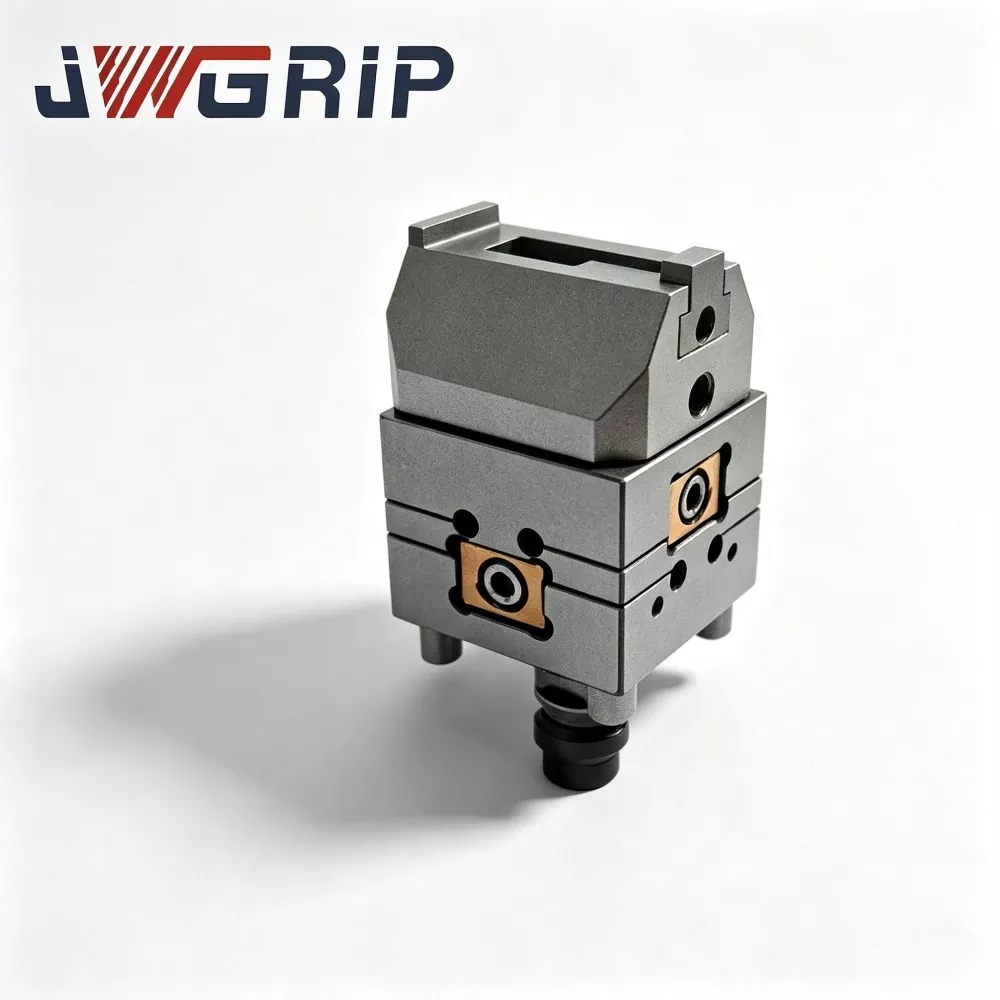
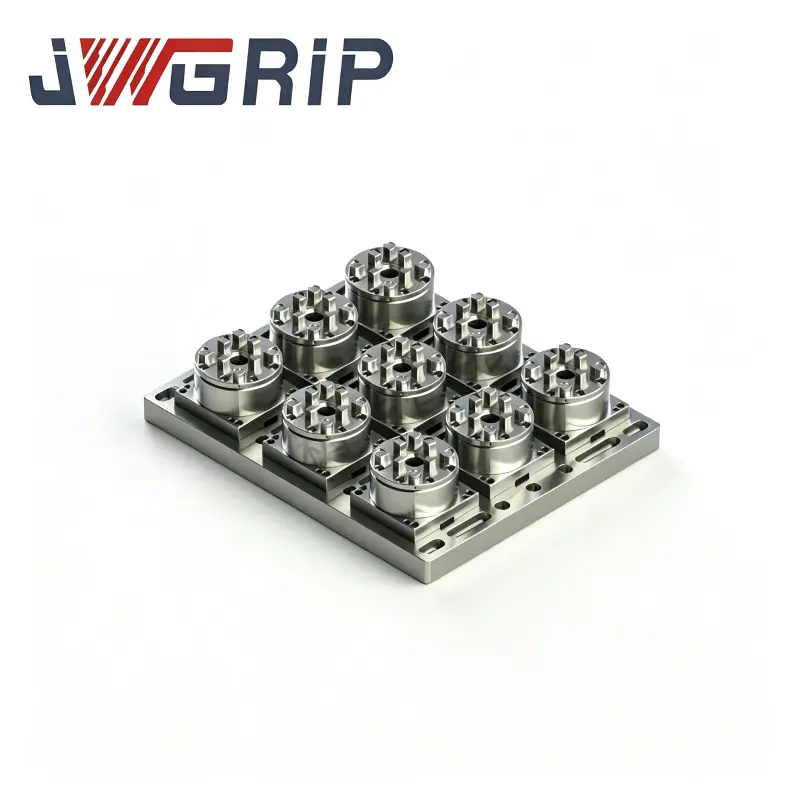
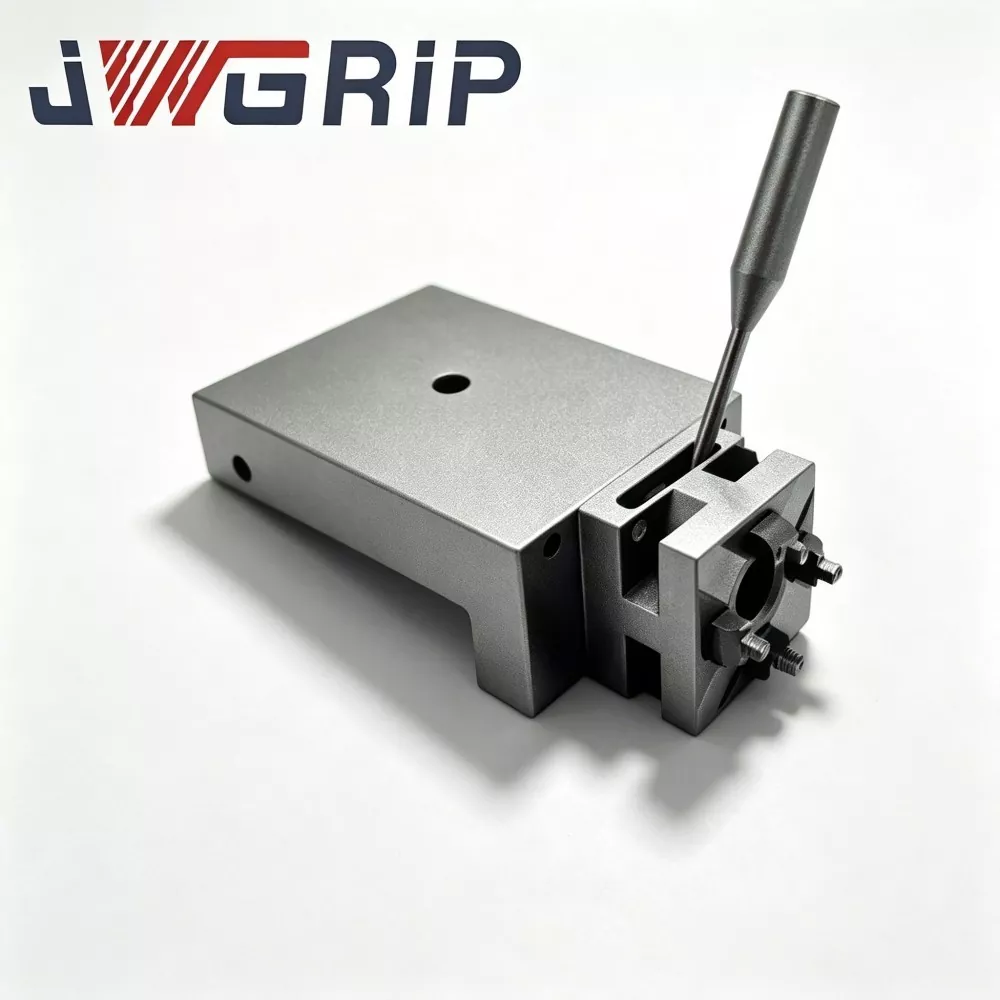
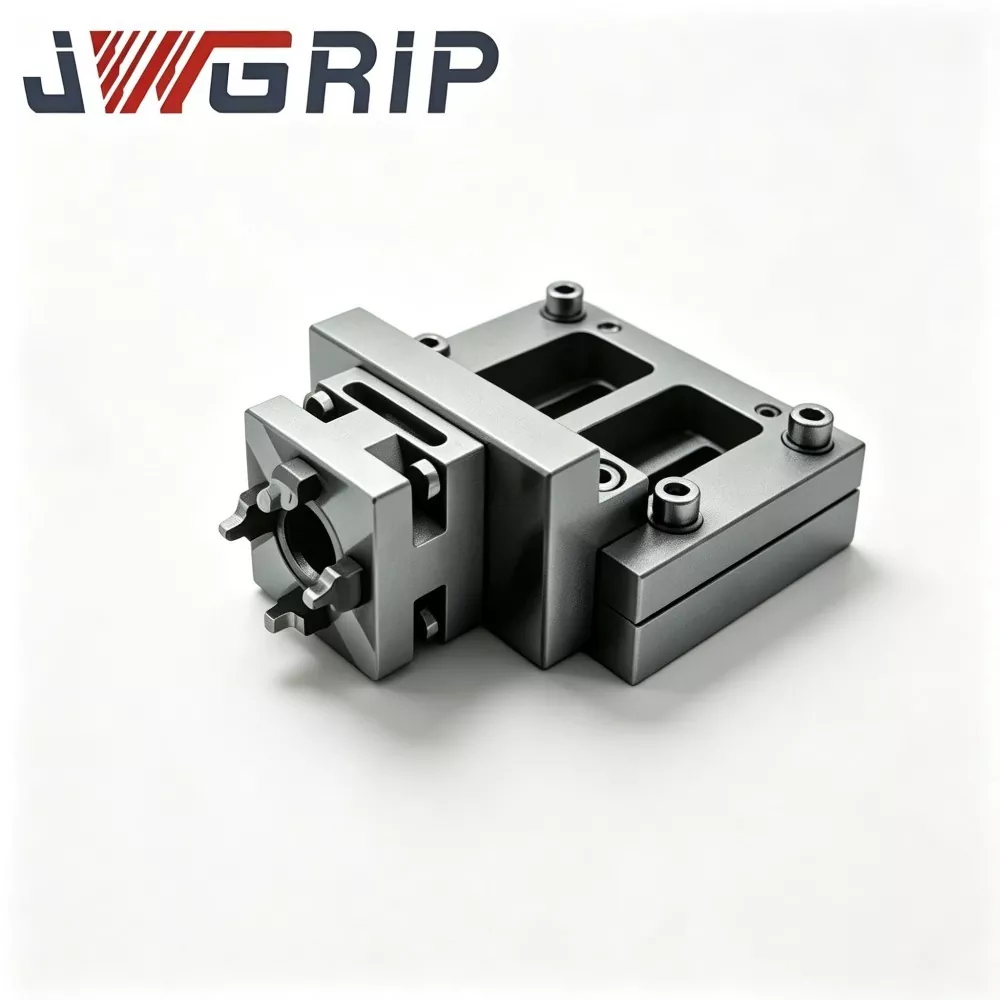
Като опитен разработчик и производител на приспособления за захващане на телени ерозионни машини,JWGRIPпредоставя независима техническа разработка за адаптивни затягащи приспособления за рязане на тел, регулируеми позициониращи скоби и опорни възли против изкривяване, предназначени за процеси на потопено прецизно щанцоване. Хардуерната гама на JWGRIP също включваR-тип EDM система за захващанеи CNC самоцентриращи се менгемета, решаващи различни предизвикателства, свързани със съвпадението на приспособленията за прецизно производство в различни процеси.
Много прецизни работилници подценяват каква част от повредата на готовите части произтича от неподходящ хардуер за приспособления за операции по рязане на тел под вода. За разлика от конвенционалното CNC фрезоване, EDM с тел работи непрекъснато при промиване с дейонизирана диелектрична вода. Лошият избор на материал за закрепване ще предизвика ръждясване, натрупване на котлен камък и намаляване на силата на затягане при дълги цикли на рязане. Детайлите с тънки стени, крехки или с неправилни контури лесно претърпяват микродеформации при неравномерна сила на притискане или силен удар на водна струя.
Замисляли ли сте се колко квалифицирани части се изхвърлят просто поради нестабилни условия на задържане вместо грешки в параметрите на машинния инструмент? Операторите прекарват много работни часове, коригирайки референтните показания след повторно монтиране на детайлите, което компресира действителната ефективна продължителност на рязане. Ето защо специално изработените за целта Wire EDM Workholding Fixtures се превръщат в незаменим хардуер за висококачествено телено рязане за масово производство и прототипни задачи.
Типични проблеми, свързани със скрито приспособление
Обичайните менгемета с общо предназначение не са обработени с антикорозионен материал. След продължително потапяне в диелектричен флуид, локализиращите повърхности се издълбават и мащабират, което води до невидимо отклонение на позиционирането за следващите партиди.
Прекомерното локално напрежение при затягане притиска тънкостенните заготовки. Дори незначителната еластична деформация ще отскочи след освобождаване на частта, генерирайки грешки извън допустимите размери и плоскост за високопрецизни компоненти.
Без унифицирани референтни интерфейси, операторите трябва да повтарят пълното калибриране на индикатора всеки път, когато детайлите се демонтират и инсталират отново. Повтарящото се ръчно центриране създава кумулативно отклонение, въведено от човека.
Когато частите се нуждаят от последователна обработка през фрезоване, фрезоване, EDM и станции за рязане на тел, обикновените шаблони не могат да поддържат последователно прехвърляне на еталонни данни между различни машинни платформи. Допълнителната работа по повторно подравняване намалява общата производителност на цеха.
Основно предимство
Приспособленията за захващане на тел EDM използват немагнитен, антикорозионен основен материал от неръждаема стомана. Ключовите локализиращи повърхности преминават през обработка с ултра фино шлайфане, като са устойчиви на диелектрична водна ерозия и адхезия на остатъци при потопена обработка с дълъг цикъл. Дизайнът на дренажния слот намалява задържането на остатъчна течност и опростява ежедневното почистване на приспособленията.
Многоточковата разпределена затягаща структура спомага за равномерното разпределяне на контактния натиск. Той избягва концентрацията на локално напрежение, така че тънките и лесно деформиращи се детайли могат да бъдат закрепени здраво без очевидно изкривяване от притискане.
Модулното комбинирано оформление поддържа гъвкаво сглобяване. Потребителите могат да смесват менгемета, адаптерни седалки, V-тип затягащи държачи и комплекти палети с греди според очертанията на детайла, няма нужда от нови персонализирани приспособления за всяка нова част.
Избрани варианти на закрепване запазват съвместими интерфейси за нулеви точки, позволяващи споделяне на нулеви точки с R-тип EDM Workholding System. Обработваните детайли могат да циркулират между дълбочината EDM и оборудването за рязане на тел, запазвайки оригиналната референция за местоположение без пълно повторно сондиране.
Основни компонентни модули
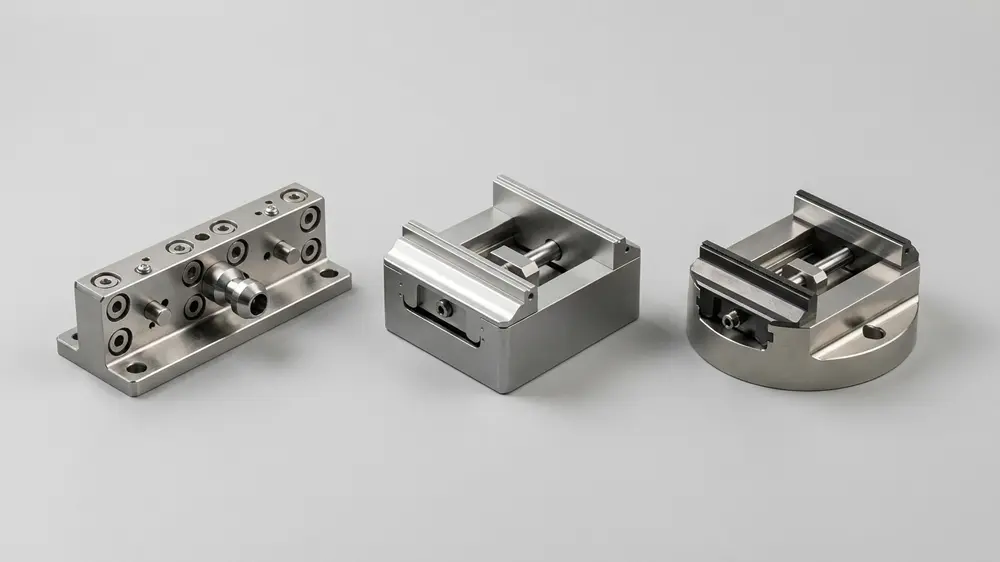
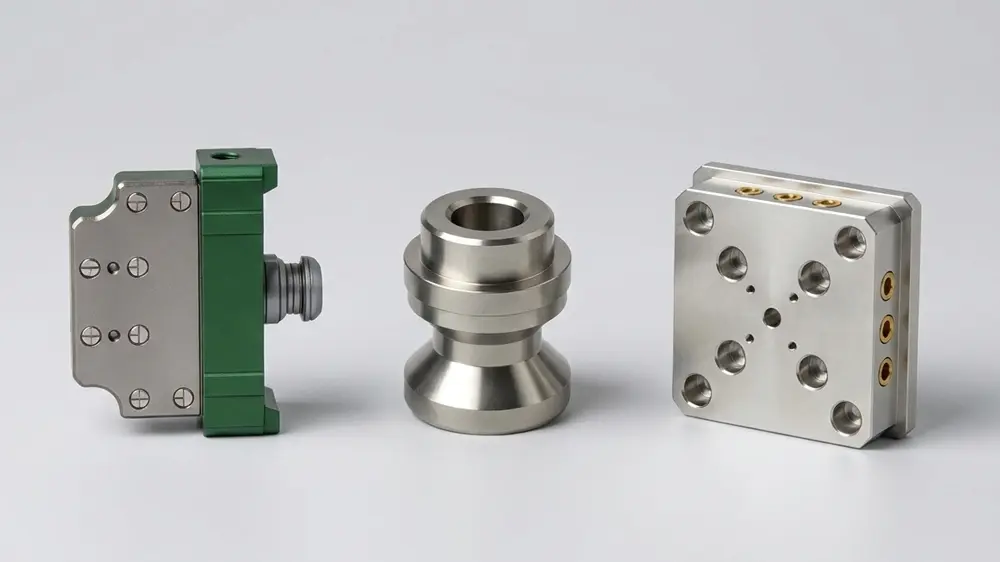
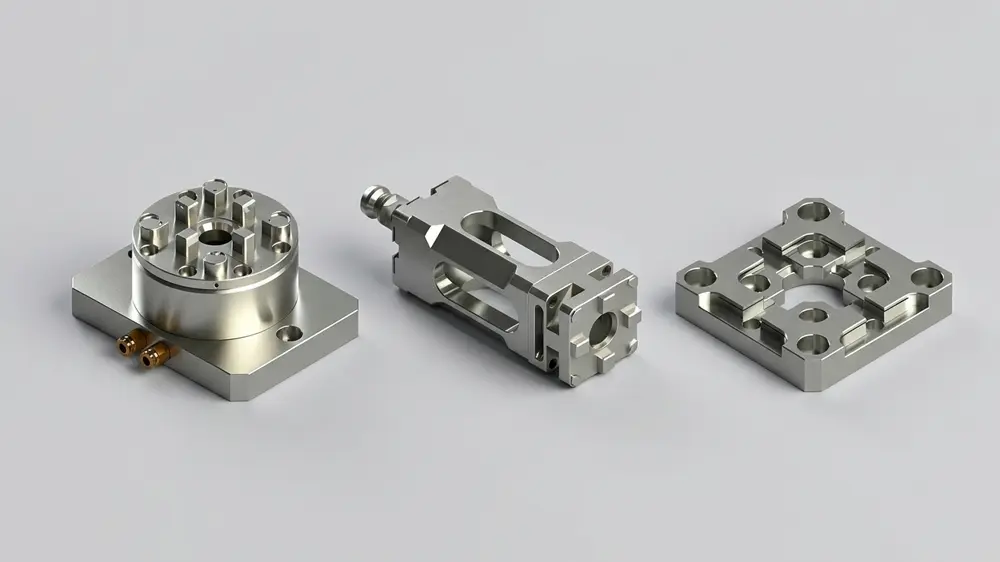
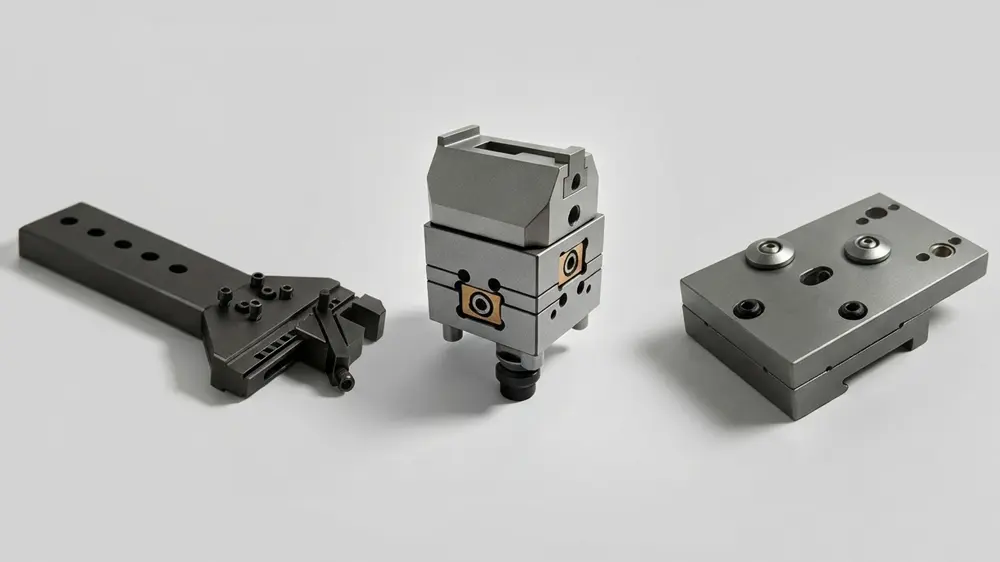
Портфолиото от телено изрязани приспособления на JWGRIP съдържа три взаимосвързани модула на вторично ниво, покриващи изисквания за директно затягане, задържане на въртящо се менгеме и спомагателни поддържащи изисквания:
1. Телени EDM патронници
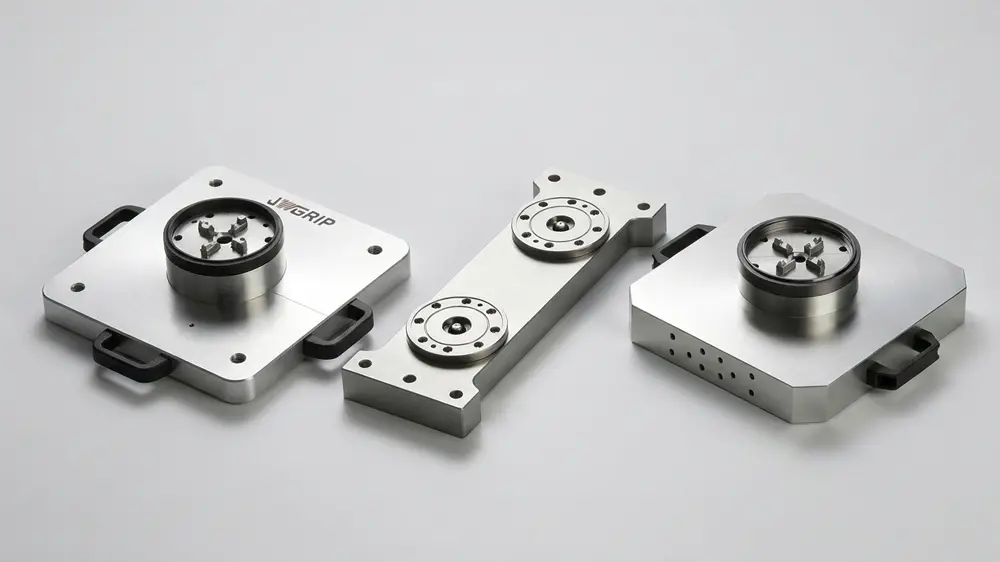
Представителни артикули: Менгеме за телена EDM за прецизно захващане, пневматичен патронник за захващане за телена EDM, Unoset адаптер с комплект палети RSM 50 за телена EDM, патронник за телена EDM за прецизно захващане.
Тези патронници действат като централни звена за директно затягане, монтирани върху работната маса на машината за рязане на тел. Ръчните модели са подходящи за пробно производство на малки партиди; версиите с пневматично задвижване реализират стабилно автоматично затягане за повтарящи се партиди задачи. Многопосочните регулируеми структури компенсират монтажното изместване за заготовки със сложна геометрия.
2. Телени EDM менгемета
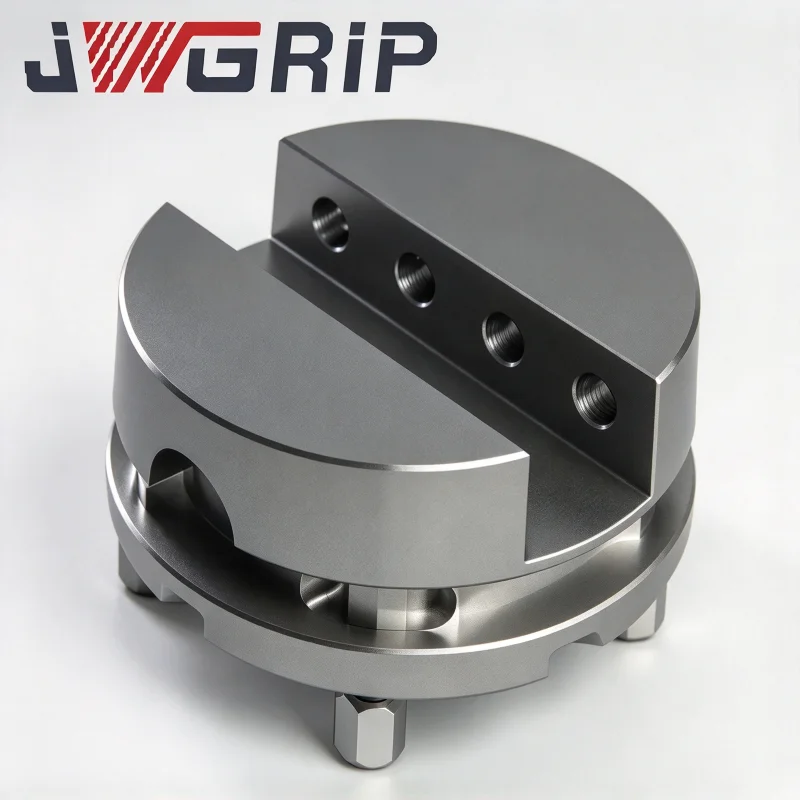
Представителни артикули: TP Unoset Vee менгеме за телена EDM, 0-100 mm въртяща се телена EDM менгеме, R-тип Wire EDM супер менгеме 0-77 mm, Unisis квадратен палетен комплект за работно захващане за телена EDM.
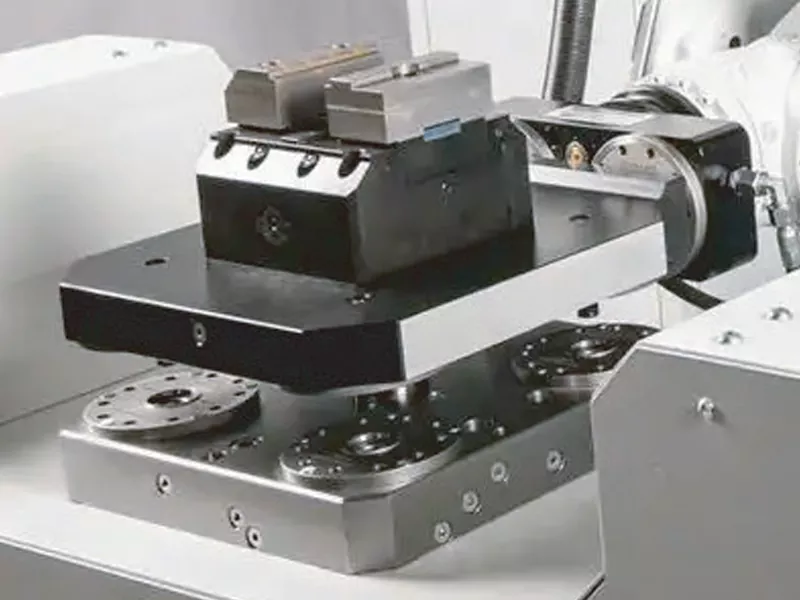
Въртящите се тела на менгемето позволяват ъглово регулиране без многократно повторно затягане. Вътрешните профили с V-жлеб са подходящи за цилиндричен и кръгъл прът. Квадратните палетни комплекти разширяват монтажното пространство за средно-големи многокомпонентни комбинирани задачи за затягане.
3. Аксесоари за приспособления за телена ерозионна обработка
Представителни артикули: Адаптер WEDM за захващане за телена EDM, държач за кръгла скоба за EDM за телена обработка, Комплект палети за греди за захващане за телена EDM, WEDM референтен елемент за прецизно захващане.
Тази група аксесоари осигурява спомагателно позициониране, преходна връзка и функции за настройка на еталон. Комплектите палети в стил Beam предлагат поддържащо пространство с голям обхват за изключително дълги тънки части; референтните елементи осигуряват повторяем източник на бенчмарк за чести сценарии за смяна на части.
Как да проверите правилните комбинации от телено изрязани приспособления, съответстващи на вашите действителни условия в работилницата?
1. Трябва ли да изберете ръчни или пневматични телени EDM патронници?
Ръчните патронници са рентабилни за смяна на партиди с ниска честота. Ако изпълнявате големи поръчки за повтарящи се части и преследвате стабилна производителност на затягане, пневматичните патронници заслужават приоритетно внимание.
2. Каква структура на приспособлението пасва на тънкостенни чупливи компоненти?
Дайте приоритет на многоточковите менгемета с разпределен контакт вместо затягане с тесен ръб, за да минимизирате деформацията на детайла при притискане.
3. Имате ли нужда от регулиране на ъгъла по време на рязане?
Въртящи се телени EDM менгемета ви освобождават от многократно разхлабване и повторно заключване на цял комплект шаблони за ъглова модификация.
4. Планирате ли прехвърляне на части между оборудването между фрезоване, електроерозионна обработка на легла и телено рязане?
По-добре е да изберете приспособления с унифицирани интерфейси за еталон. В този момент можете също да се обърнете към нашите CNC самоцентриращи се менгемета за вашето планиране за унифициране на кръстосани машини.
Предимства на процеса
Критичните контактни и локализиращи компоненти използват специална антикорозионна немагнитна суровина от неръждаема стомана. След прецизно шлайфане и изхвърляне с пасивиране на повърхността, приспособленията поддържат стабилна работа при продължително потапяне в диелектрик-вода.
Всеки завършен комплект се подлага на проверка за плоскост, проверка на силата на затягане и повторно тестване за точност на монтажа, преди да напусне фабриката. Взаимозаменяемостта между модулните аксесоари е напълно валидирана.
Ние предлагаме индивидуална услуга за модификация: промяна на обхвата на затягане, добавяне на специални дренажни слотове, изграждане на нестандартни преходни скоби според мостри на клиента или технически чертежи.
Нашият технически екип натрупва изобилен практически опит, като си сътрудничи с лаборатории за формовки, производители на медицински части и предприятия за производство на прецизни инструменти. Ние не просто доставяме готови каталожни стоки; ние анализираме вашите реални ограничения при рязане и предлагаме подходящи предложения за конфигурация на приспособлението.
Типични сценарии за практическо приложение
Прецизна вложка на матрица и обработка на тел за изрязване на компоненти в диелектрична водна среда.
Производство на тънкостенни, крехки, цилиндрични и неправилни високопрецизни компоненти.
Задачи за многоъгълно контурно рязане, изискващи регулиране на ъгъла на въртене без демонтиране на детайла.
Работен процес на кръстосано производство, при който детайлите циркулират между фрезови, фрезови EDM и металорежещи машини.
Лаборатории за малки партиди прототипи и цехове за производство на прецизни части с голямо количество смеси и малък обем.