български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






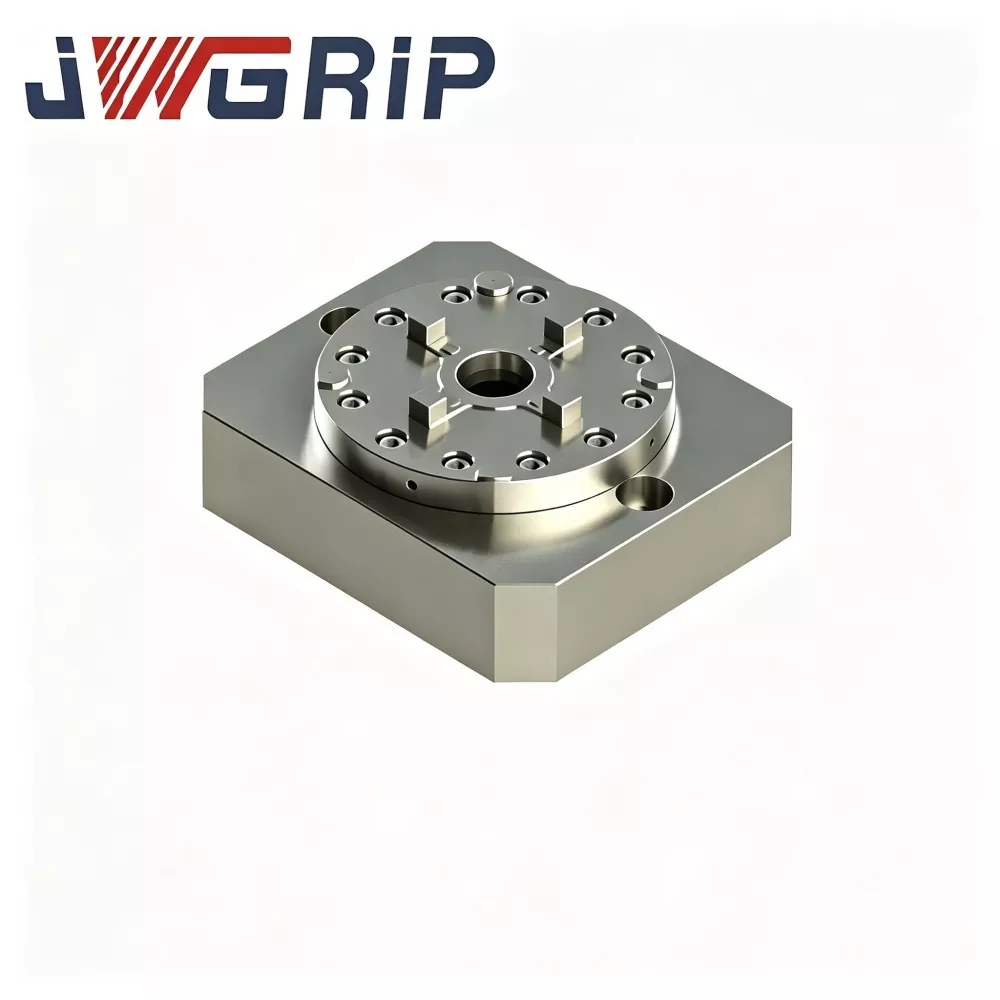
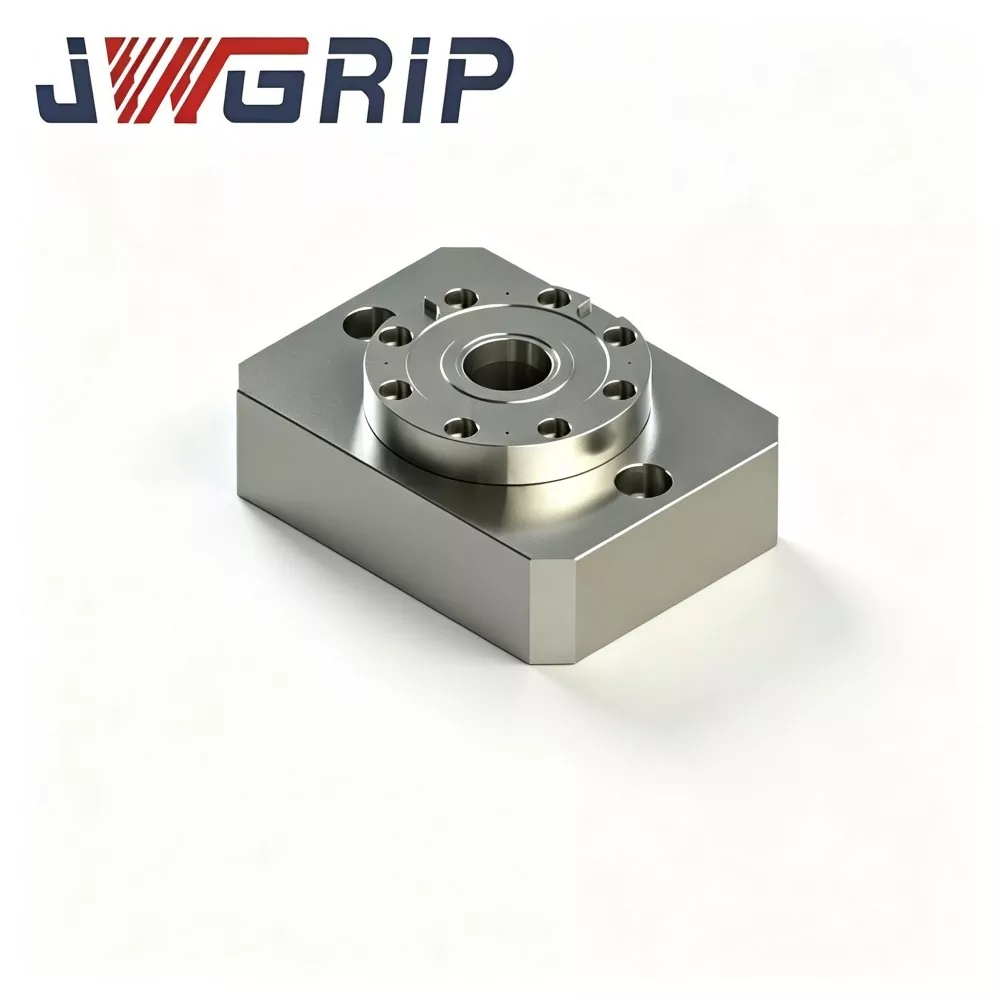
Интегриран затягащ патронник с нулева точка с един център
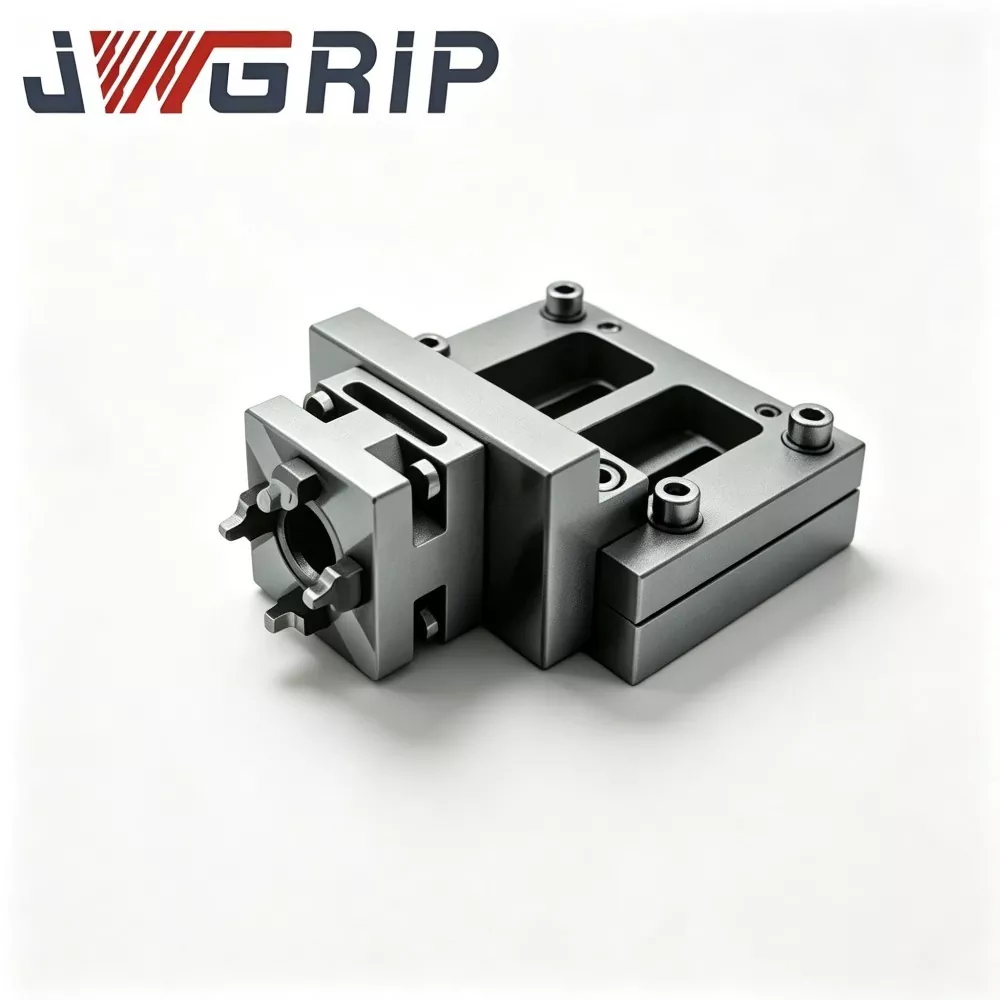
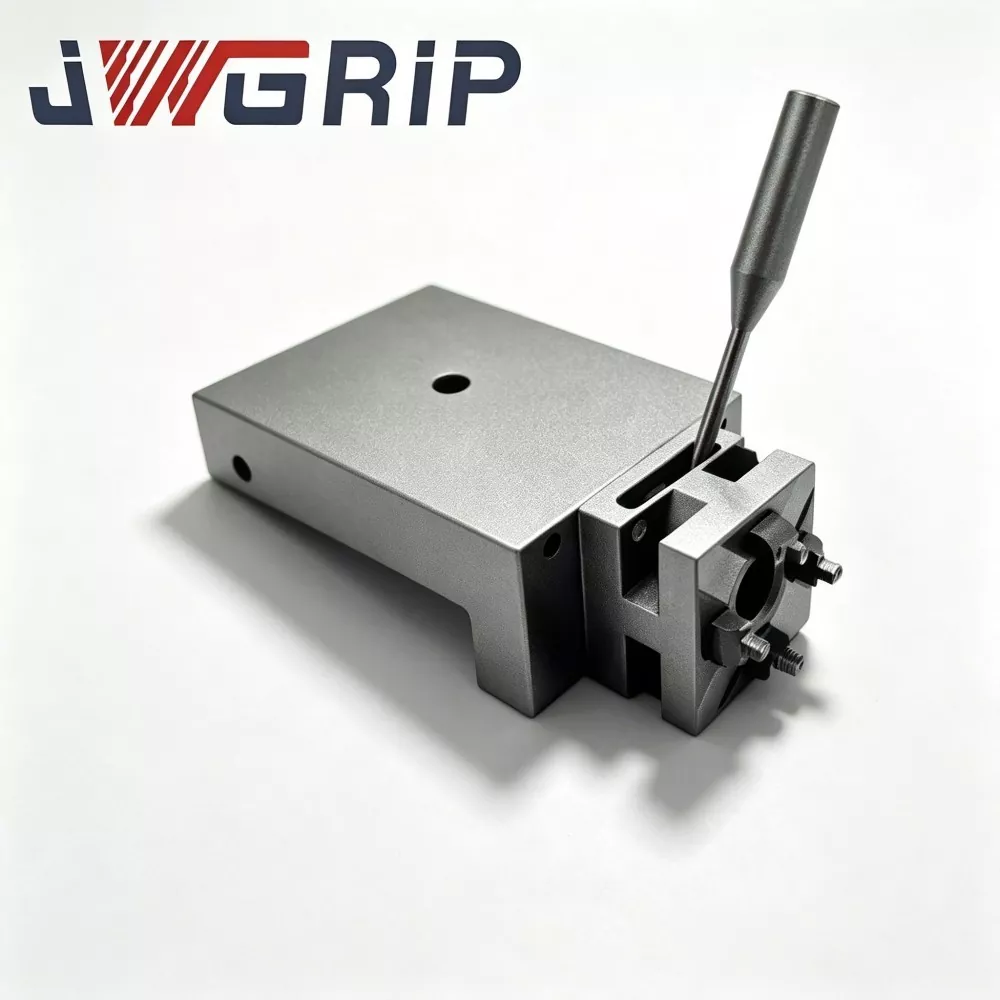
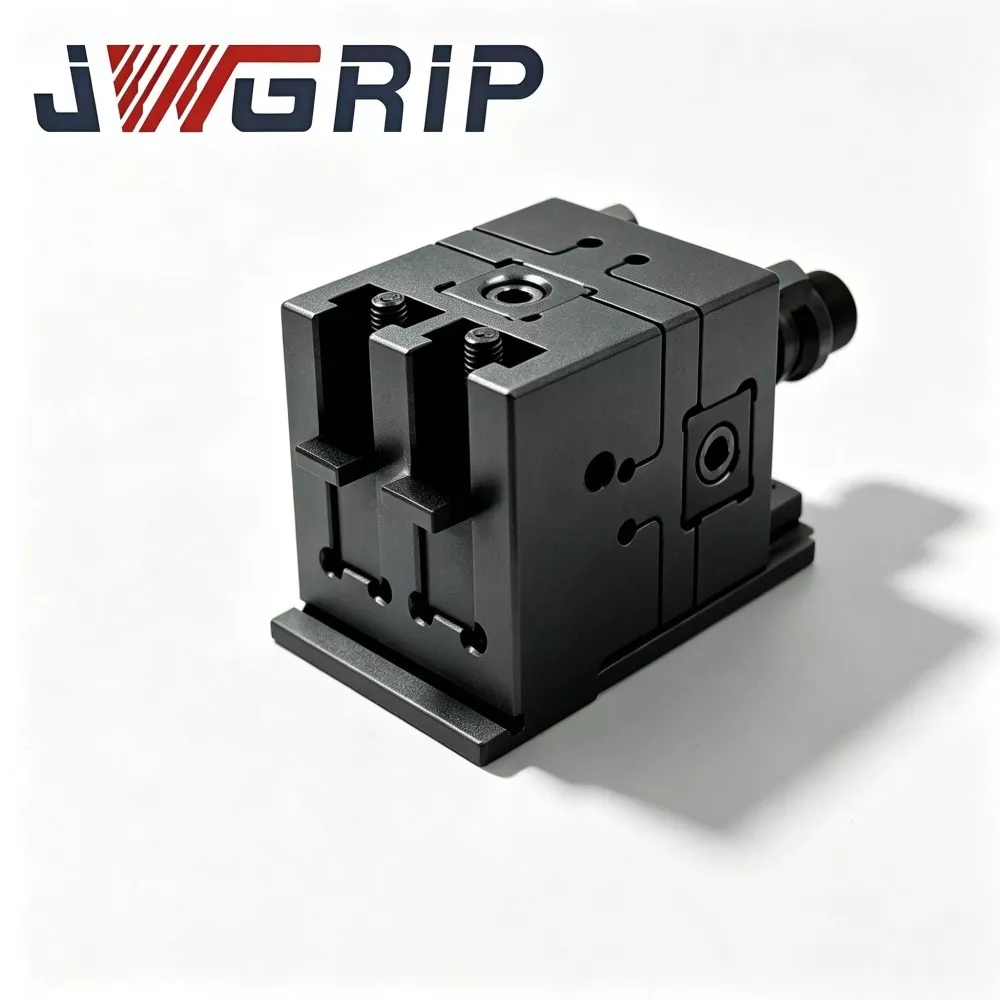
JWGRIP осигурява директни фабрични продажби на персонализиран интегриран едноцентров затягащ патронник с нулева точка в Китай. Това е всичко-в-едно интегрирано приспособление за позициониране и затягане, специално оптимизирано за съвременни CNC стругово-фрезови композитни машини и вертикални обработващи центри. Различавайки се от традиционните комбинации от разделен тип приспособления, този продукт интегрира едноцентров самоцентриращ се затягащ механизъм и заключваща се позиционираща структура с нулева точка в цялостно монолитно тяло, което не изисква допълнителни съвпадащи аксесоари.
Възприемайки цялостен дизайн за формоване от една част, интегрираният затягащ патронник с нулева точка с един център елиминира процедурите за сглобяване и калибриране на място на отделни приспособления. Съвпадението на всички основни компоненти, прецизното шлайфане и предварителното пускане в експлоатация са завършени във фабриката, което позволява използване на plug-and-play за крайни потребители с унифицирана и стабилна едноцентрова референтна точност. Произведени с подсилена легирана стомана и пълна топлинна обработка за облекчаване на напрежението, ключовите повърхности на продукта са обработени чрез ултрапрецизно шлайфане, осигуряващо отлична и повтаряща се концентричност по време на честа смяна на палети.
Оборудван с вътрешна лабиринтна уплътняваща структура, той ефективно изолира емулсията за рязане и металните стружки, осигурявайки стабилна производителност при условия на тежко рязане и обработка с голямо количество стружки. Поддържайки офлайн предварителна настройка и бърза смяна на палети, този високоефективен затягащ патронник е широко приложим за прецизна обработка на детайли с форма на вал и диск в автомобилната промишленост, хидравлични компоненти и плесени, реализирайки автоматизирано, високопрецизно и високоефективно гъвкаво производство.
Основен хардуер
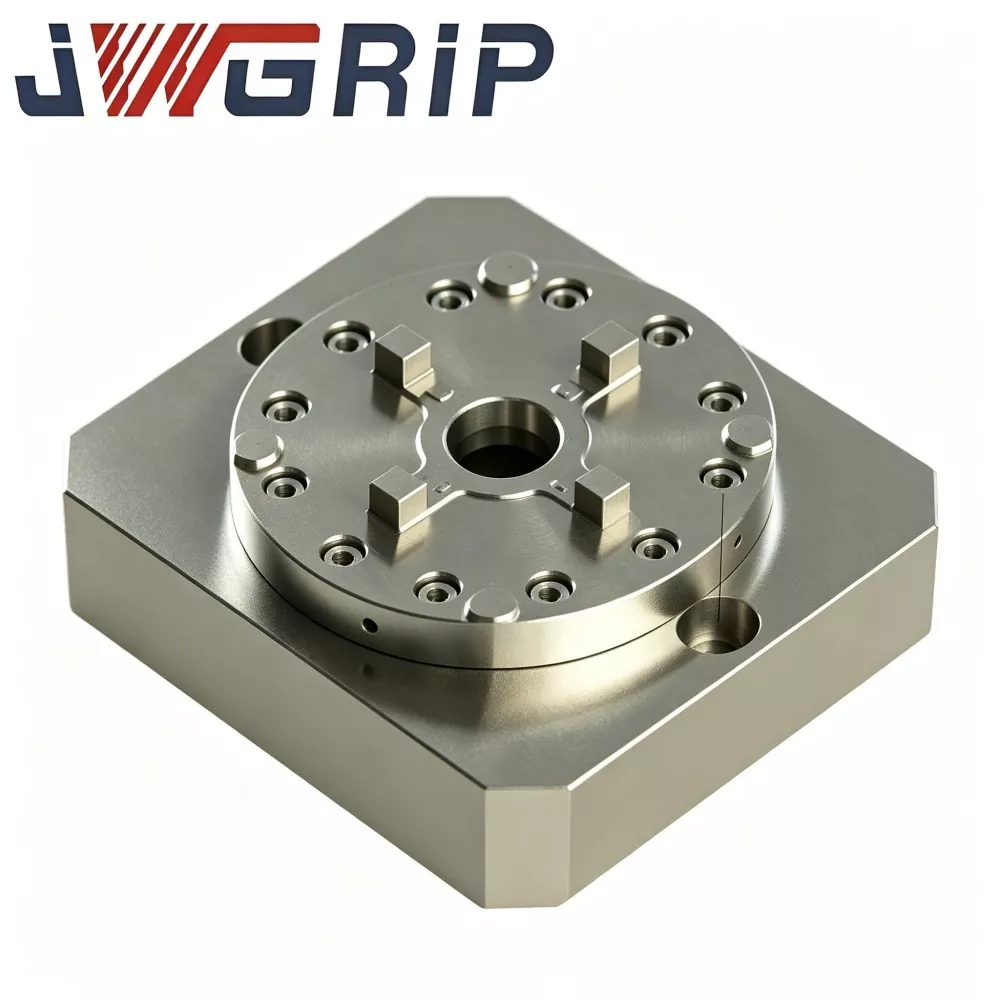
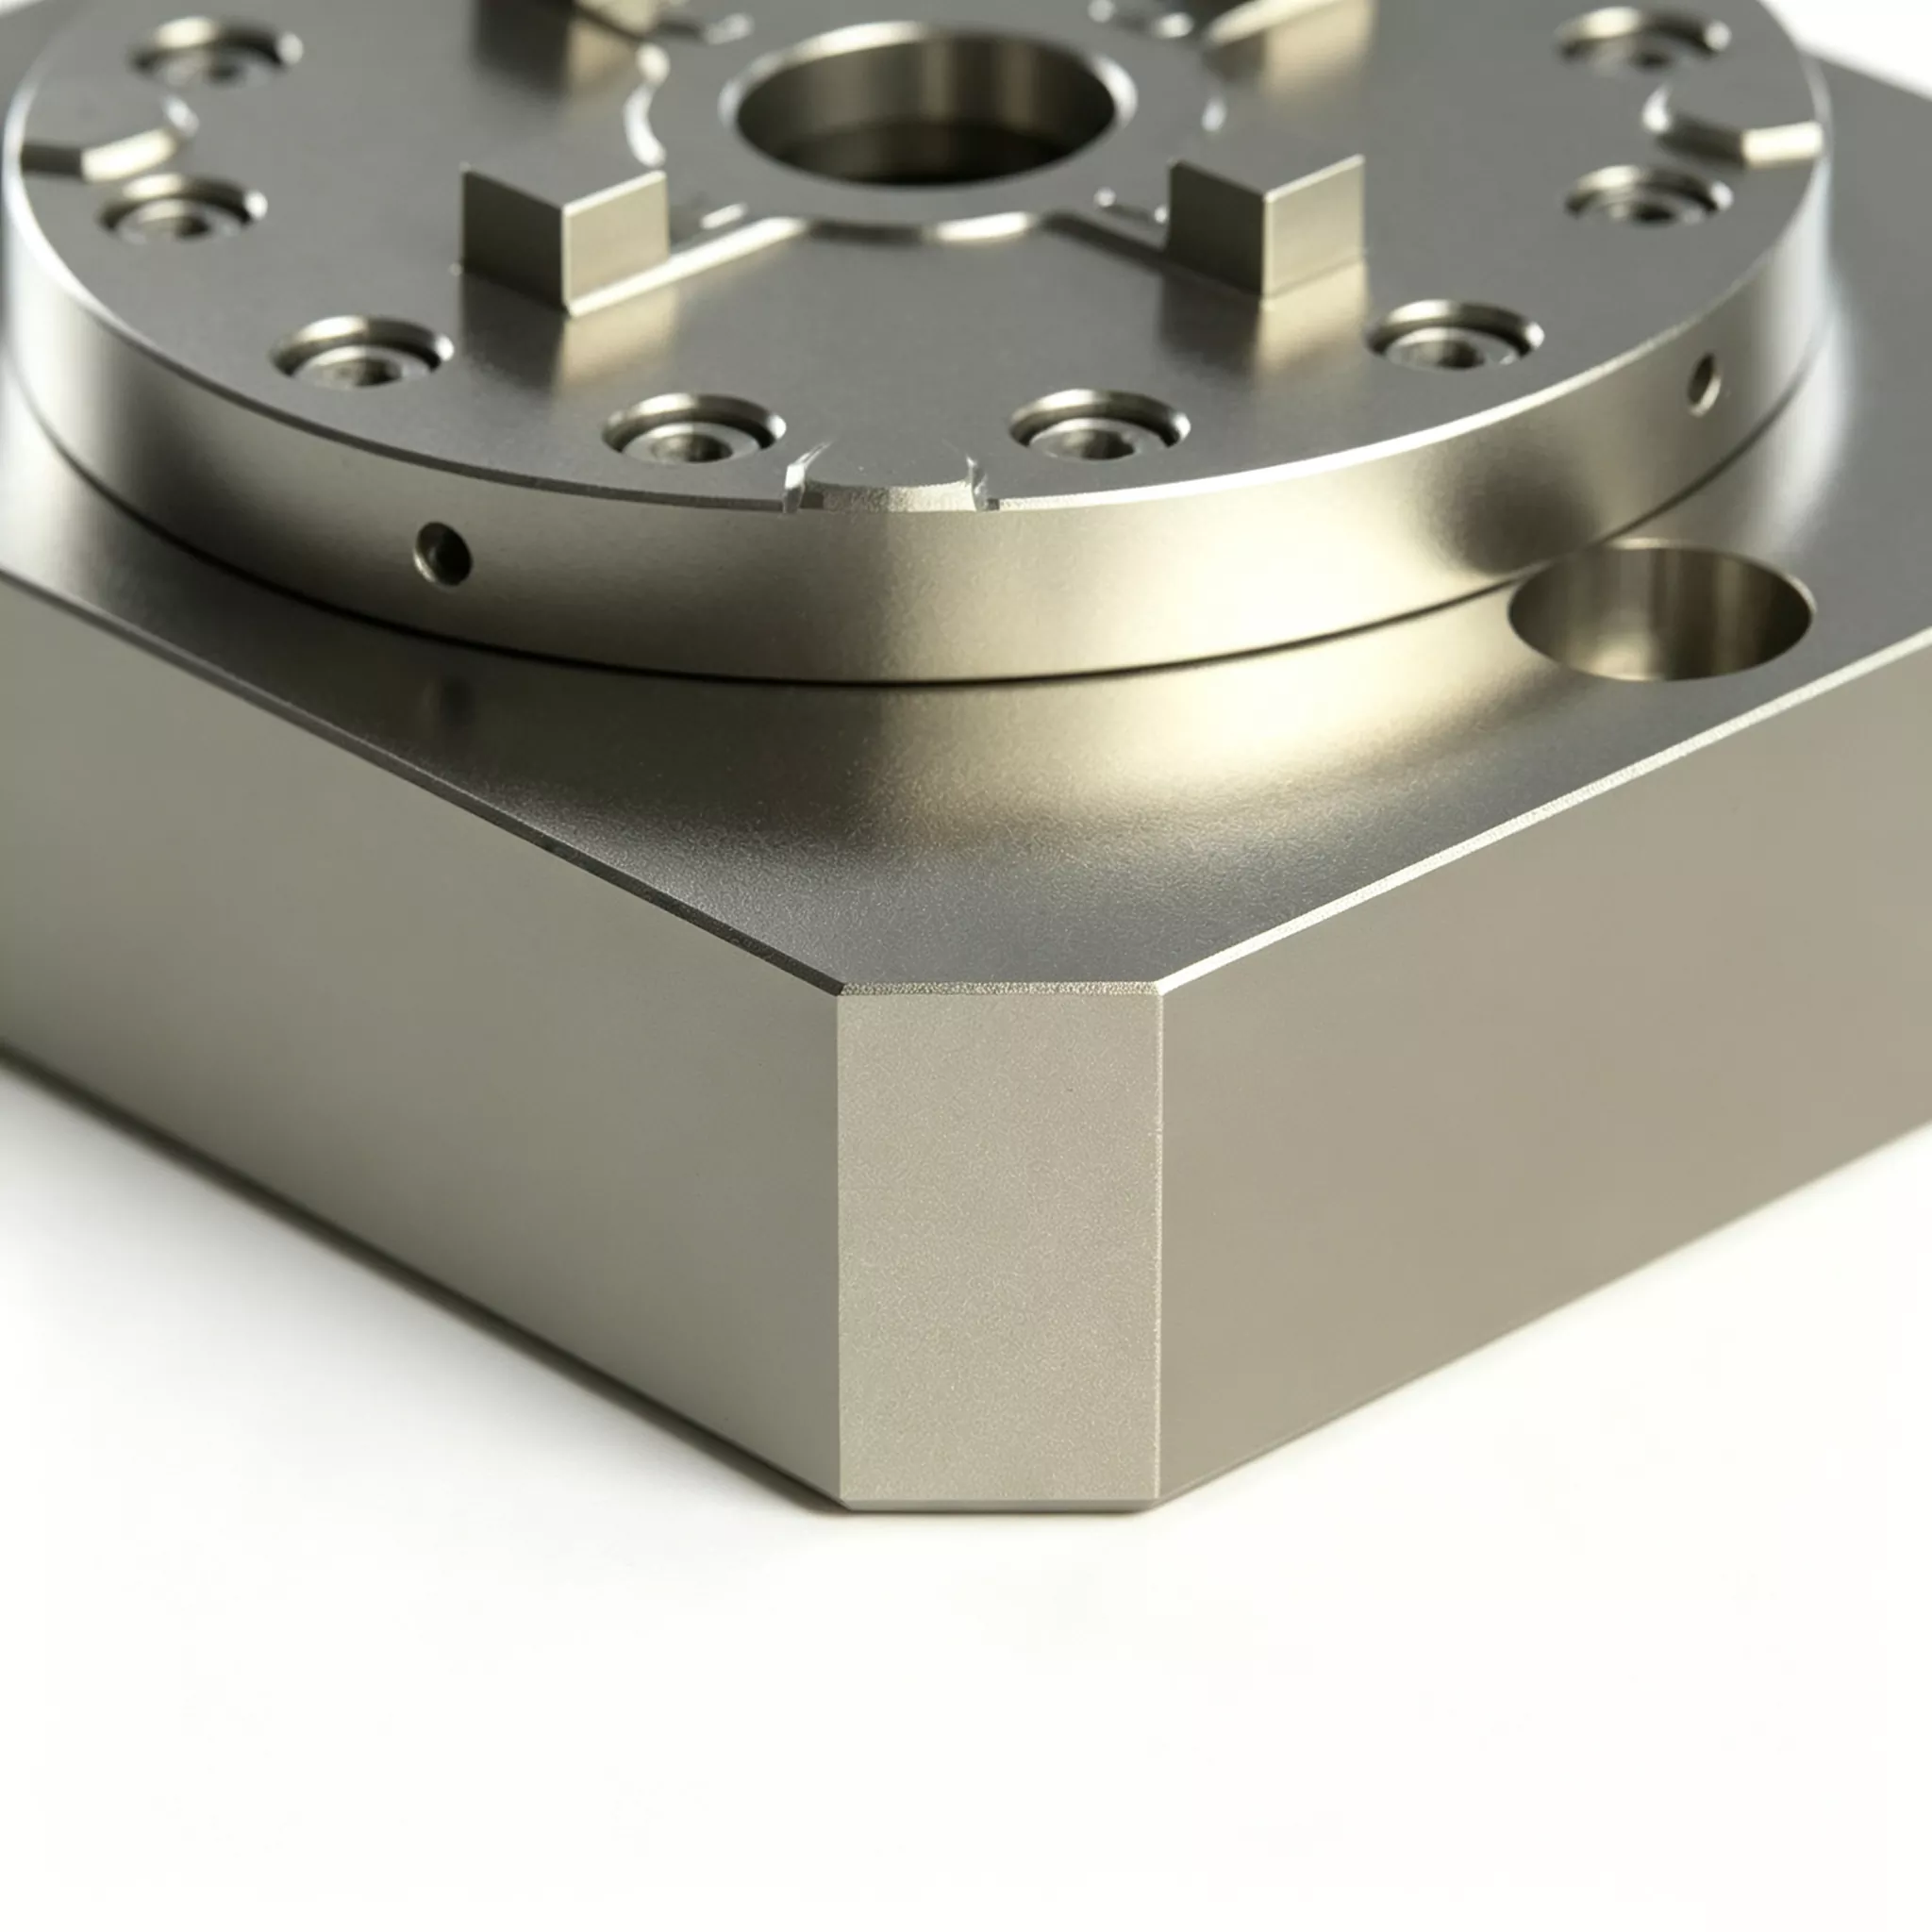
Всеки JWGRIP интегриран едноцентров затягащ патронник с нулева точка се произвежда от еднокомпонентна заготовка за коване. Няма монтажни шевове между локализиращите повърхности, монтажните фланци и вътрешните въздушни канали. Пълният комплект включва:
Кован субстрат от една част
Вграден бутален възел с пневматично заключване
Монтаж на втулка за позициониране на нулевата точка
Вътрешно интегрирани пневматични канали
Интерфейс за изход на сигнал за състояние на NPN
Отвори за зенкери за монтаж на фланец
Два режима на внедряване
Режим 1: Самостоятелна работа в една точка
1. Закрепете фланеца на патронника към работната маса на машината.
2. Монтирайте основата на приспособлението, предварително оборудвана с дърпащи шпилки с нулева точка D20, върху базовата повърхност за локализиране на патронника.
3. Подаване на сгъстен въздух 0,5-0,7 MPa; вътрешно бутало задвижва втулки за пълно заключване при издърпване.
4. Извежда сигнал за потвърждение на позицията, CNC машината изпълнява тежки цикли на рязане.
5. След като машинната обработка приключи, освободете въздушното налягане за отключване и отстранете основата на приспособлението.
Режим 2: Тежкотоварен режим на приспособление с множество патронници
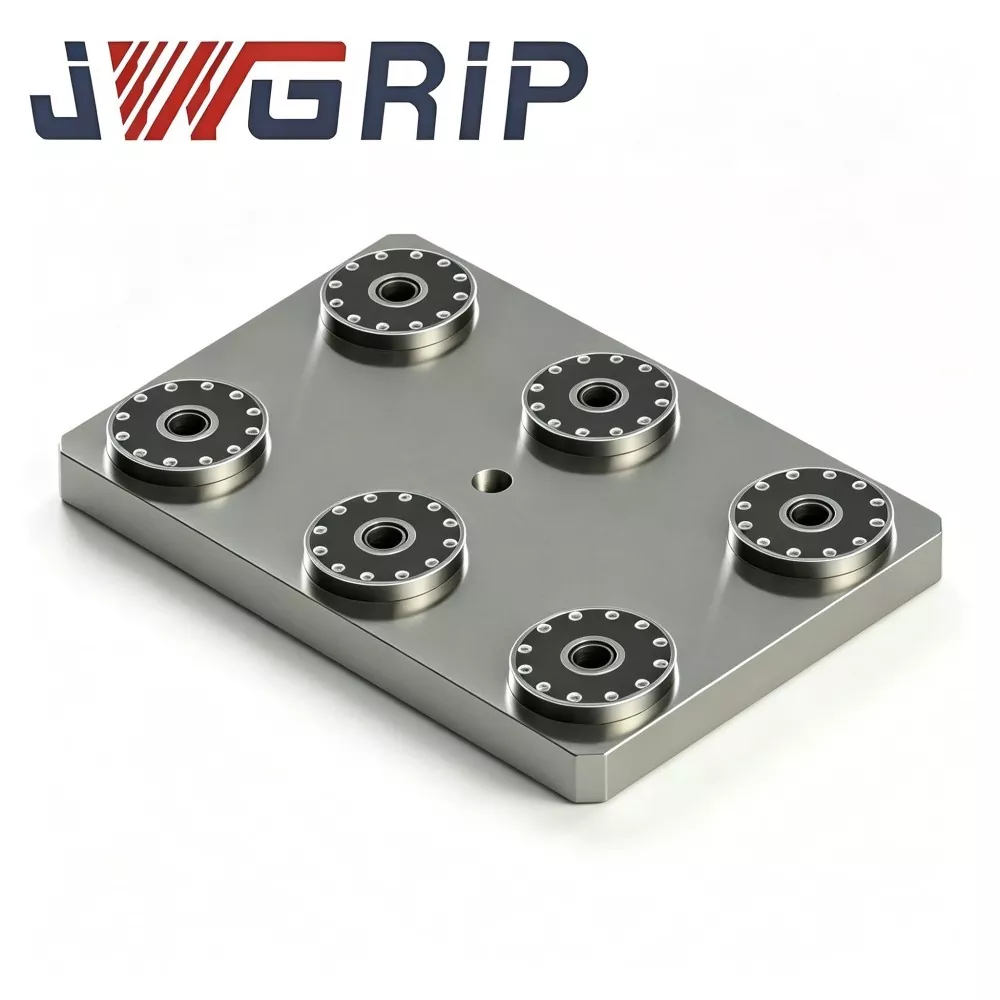
1. Подредете множество интегрирани едноцентрови патронници върху работните маси с T-слот на машинния инструмент според теглото на основата на приспособлението и външните размери. Няколко единици споделят натоварванията при рязане съвместно.
Важна забележка: Подобно на модулните патронници с разделен стил, отношенията на относителна позиция между монтираните в масив патронници все още изискват индикация и подравняване с циферблат на машината, което принадлежи към обхвата на пускане в експлоатация на място на клиента.
Бележки за дизайна на материала и точността
Закалените и закалени заготовки от легирана стомана претърпяват двойно стареене за освобождаване на напрежението след коване. При тежки циклични ударни натоварвания, недостатъчното освобождаване на напрежението причинява бавна деформация на субстрата и скъсява експлоатационния живот на приспособлението.
Позициониращите втулки от лагерна стомана с висока твърдост получават закаляване плюс суперфинишно хонинговане на вътрешния отвор, осигурявайки ±2 μm повторяема точност на локализиране за единична единица.
Решението за коване от една част изисква по-дълги производствени цикли и по-високи разходи за материали, което води до по-висока цена на производител в сравнение с патронниците от разделен тип. Независимо от това, той значително намалява скритите разходи, причинени от повреди на по-късен етап от престой и честа подмяна на резервни части.
Основно предимство
1. Елиминирайте рисковете от повреда, задействана от ставите, и намалете непланирания престой на производствената линия Отслабването на напрежението на болтовото съединение при патронници от разделен тип създава скрити прогресивни повреди, които водят до периодични проблеми с детайла извън спецификацията и непланиран престой. Монолитното коване без фуги премахва тези точки на повреда и намалява загубата на работно време, причинена от отстраняване на неизправности в процеса.
2. Удължаване на експлоатационния живот на приспособленията и по-ниска честота на снабдяване с резервни части При еквивалентен тежък интензитет на производство, монолитните ковани субстрати избягват разхлабване при монтажните фуги. Срокът на експлоатация се удължава. Потребителите са освободени от честата смяна на целия патронник и презапасяването на резервни части за болтове, което намалява дългосрочния натиск върху запасите от резервни части.
3. Запазете гъвкавостта на модулното оформление въпреки монолитната конструкция. Поддържат се както самостоятелно използване в една точка, така и оформление с множество патронници. Фабриките избират количество патронник според действителните изисквания за натоварване на детайла. Без ограничения за фиксирани станции на предварително изработени палети, той се адаптира към нестандартни основи за тежки товари.
4. Повторно използване на съществуващи активи на приспособления за издърпване с нулева точка D20 Вътрешните основи на приспособления за тежък режим на работа могат да бъдат директно използвани повторно след модернизиране на стандартните приспособления за издърпване с нулева точка D20. Масовото повторно производство на приспособления е ненужно и предишната инвестиция в приспособленията е добре запазена.
5. Двойна поддръжка за работилници с ръчно управление и проекти за надграждане на автоматизация Вграденият въздушен порт G1/8 и интерфейсът за изходен сигнал NPN позволяват директна работа в ръчен режим. За проекти за автоматизация той се свързва с PLC и промишлени роботи, за да реализира автоматично товарене-разтоварване на тежкотоварни приспособления.
Случаи на приложение
Случай 1: Тежкотоварна фабрика за производство на форми
Този клиент преди това е закупил партиди едноцентрови патронници с разделен тип за груба обработка на заготовки. Въпреки че единичната покупна цена беше ниска:
· Всяко тримесечие се появяват 2-3 скрити повреди, свързани със ставите
· Отпускането на напрежението на болта предизвика периодично отклонение в размерите на детайла
· Всяка повреда доведе до средно 4-8 часа прекъсване на производството плюс бракувани заготовки за форми, заедно с допълнителни разходи за подмяна на болтове или цели патронници
След преминаване към JWGRIP интегриран затягащ патронник с единичен център с нулева точка:
· Нула периодични неизправности извън спецификациите, произтичащи от дефекти на сглобката в рамките на десет последователни месеца от производството
· Дори при по-високи единични покупни разходи, цялостните разходи, покриващи загубата на престой, скрап на детайли и закупуване на резервни части, спаднаха значително.
Случай 2: Инженеринг-Машини-Компоненти Подизпълнител
Клиентът обработва детайли с дебела плоча на 5-осни машини, като възприема схема с множество патронници.
Старите патронници с разделен тип изискваха пълно разглобяване и повторна проверка на въртящия момент на болтовете на всеки два месеца, което отнемаше ценни производствени часове на машината.
След внедряването на монолитни патронници JWGRIP тези периодични работни потоци за проверка на въртящия момент се елиминират, отключвайки по-ефективно време за обработка.
Пълен производствен процес
1. Легирана стоманена заготовка от едно парче
2. Груба обработка
3. Първо стареене за облекчаване на стреса
4. Полуобработка
5. Вторично стареене за облекчаване на стреса
6. Суперпрецизно шлайфане за базови повърхности
7. Обработка на вътрешни пневматични канали с дълбоки отвори
8. Пресов фитинг на втулка
9. Монтаж на пневматичен сигнален компонент
10. Тест за задържане на налягане за херметичност
11. Независима проверка на точността на единична единица
12. Обработка против ръжда
13. Удароустойчива опаковка за износ
Контролен списък за проверка
· Тест за точност на повторно позициониране с един патронник
· 5-минутен тест за въздухонепроницаемост; максимален допустим спад на налягането ≤0,02 MPa
· Тест за устойчивост на циклично заключване-отключване
· Функционална проверка на изхода на сигнала и логиката
Забележка: Фабричната инспекция гарантира точността само за отделен самостоятелен патронник. Точността на взаимната позиция след монтиране на оформлението на масива разчита на индикация и подравняване на клиента върху машината и не е обхваната от обхвата на фабричната инспекция. Всяка единица се доставя с лист с данни за фабрична инспекция на самостоятелна единица за архивиране на клиентско оборудване.

Насоки за оценка и подбор
1. Анализирайте условията на рязане в реалния свят: Изчислете съотношението на задачите за тежка груба обработка и фрезоване с високо подаване. Този продукт е най-подходящ за сценарии с голям дял на тежко рязане. Патронниците с разделен тип осигуряват по-добро цялостно представяне на разходите за работилници, в които преобладават леки задачи за рязане.
2. Извършете оценка на общата цена на притежание (TCO): Освен покупната цена на единица, вземете предвид потенциалните работни часове за престой, загубата на скрап на детайла, периодичната повторна проверка на труда и честотата на подмяна на резервни части.
3. За разгръщане на масивно оформление: Изчислете натоварването, поемано от всеки патронник, и никога не превишавайте номиналния капацитет. Потвърдете съвместимостта на T-слота с машинен инструмент за отпечатък на фланец Φ130 mm.
4. Поддържайте стабилно налягане на източника на въздух в работилницата при 0,5-0,7 MPa. Резервирайте IO точки за PLC NPN сигнал за проекти, ориентирани към автоматизация.
5. Потвърдете на място спецификациите за издърпване. Персонализирани комплекти втулки се предлагат при заявка за нестандартни размери на издърпващи се болтове.
Спецификации за инсталиране и поддръжка
Затегнете фланцовите болтове стриктно в съответствие с изискванията за стойност на въртящия момент от ръководството за потребителя на JWGRIP. Недостатъчният въртящ момент причинява микро-движение на целия модул; прекомерният въртящ момент притиска фланеца и деформира субстрата.
Инсталирайте филтър масло-вода в предния край на входящия въздух, за да блокирате влагата и примесите, предотвратявайки ръждясването на втулката и отклонението на точността, предизвикано от абразия.
Напръскайте аерозол за суха смазка върху втулките след всеки общо 80-100 работни часа. Течното моторно масло е строго забранено, тъй като маслото привлича метални стърготини и предизвиква повреди на втулките.
Издухвайте опорната повърхност за локализиране със сгъстен въздух след всяка смяна на смяна.
Повторно посочване и повторно калибриране на относителните координати, когато оформлението на масива бъде модифицирано; старите координатни параметри не могат да се използват повторно директно.
Предотвратете удара на тежък предмет върху повърхността на базовата повърхност. Причинената от сблъсък деформация на изкованата основа не може да бъде поправена на място.
Опаковка и доставка
· Опаковка: Всеки самостоятелен патронник е опакован в индивидуална удароустойчива картонена кутия за износ с вътрешен буфер от пяна. Поръчките на големи обеми приемат калъфи от масивно дърво за износ.
· Стандартен срок за изпълнение: 16-22 работни дни. Избраните стандартни SKU се съхраняват на склад за бърза доставка.
Поддръжка след продажбата
Гаранция: 12-месечна гаранция покрива производствени дефекти само за самостоятелен патронник. Точността на взаимната позиция на сглобения масив след инсталиране на място от клиента е изключена от обхвата на гаранцията.
Технически ресурси: Осигурени са онлайн чертежи и експлоатационни документи.
Платена услуга: Предлага се отдалечена техническа поддръжка за групови поръчки.
Персонализирана модификация: Поддържат се регулиране на размерите на фланеца, промяна на спецификациите на издърпване.
Примерна оценка: Могат да бъдат организирани примерни оценки; купувачът поема примерни транспортни разходи.
ЧЗВ
Q1: JWGRIP Integrated Single Center Zero Point Clamping Chuck постига ли по-високи показатели за статична точност в сравнение с патронниците с разделен тип?
A: Номиналната точност на повторно позициониране на единична единица остава ±2 μm. Самият индекс на статична точност не е подобрен. Неговата основна стойност се крие в елиминирането на прогресивни скрити повреди, причинени от отпускане на болтовата връзка, намаляване на времето за престой и загубата на скрап от детайли. Той носи подобрение на надеждността вместо надграждане със статични спецификации.
Въпрос 2: Трябва ли да избирам монолитни интегрирани патронници за всички тежки сценарии?
О: Не е задължително. Разделените патронници все още са осъществими, ако тежките задачи се случват рядко и редовната повторна проверка на въртящия момент на болта може да се извърши на машината. Моля, вземайте решения въз основа на цялостно изчисление на TCO, а не само на хардуерни спецификации.
Q3: Необходима ли е периодична повторна проверка на въртящия момент на болта за настройка на оформлението на масива?
О: Не се изисква разглобяване-затягане за вътрешните компоненти на патронника, тъй като няма вградени сглобени болтове. Въпреки това фланцовите болтове, които закрепват патронника към работната маса на машинния инструмент, все още се нуждаят от периодична повторна проверка на въртящия момент след графика за поддръжка.
В4: Могат ли съществуващите ми D20 фиксиращи основи с нулева точка да работят с този патронник?
A: Основите на приспособленията, снабдени със стандартни D20 дърпащи шпилки с нулева точка, могат да се използват директно.
Информация за решението за обществена поръчка
Много екипи за доставки сравняват само предварителните цени на хардуера, като същевременно пренебрегват скритите разходи, включително време на престой, скрап на детайли, труд по поддръжката и потребление на резервни части, след като приспособленията станат онлайн.
Основната конкурентоспособност на JWGRIP Integrated Single Center Zero Point Clamping Chuck не идва от параметрите на хартиената спецификация. Неговата истинска стойност е подобряването на надеждността на приспособлението при тежки условия на рязане и намаляването на цялостните загуби, причинени от непланиран престой и отхвърлени части.
Изборът трябва да се оценява по-скоро по общата цена на притежание за целия жизнен цикъл, отколкото по цената на еднократната покупка. За високочестотни тежкотоварни производствени линии допълнителните разходи за доставка могат бързо да бъдат компенсирани чрез намаляване на отказите. За нискочестотни приложения с тежък режим, съотношението вход-изход се нуждае от внимателно претегляне преди поръчка.
Изпратете запитване
Информация за контакт
-
Адрес
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, провинция Guangdong, Китай
-
Тел
-
електронна поща
Добре дошли да изпратите запитване до JWGRIP. Нашият професионален технически и търговски екип ще осигури безплатен избор на приспособления, персонализиран дизайн на решение и точна оферта.
Препоръки за новини