български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






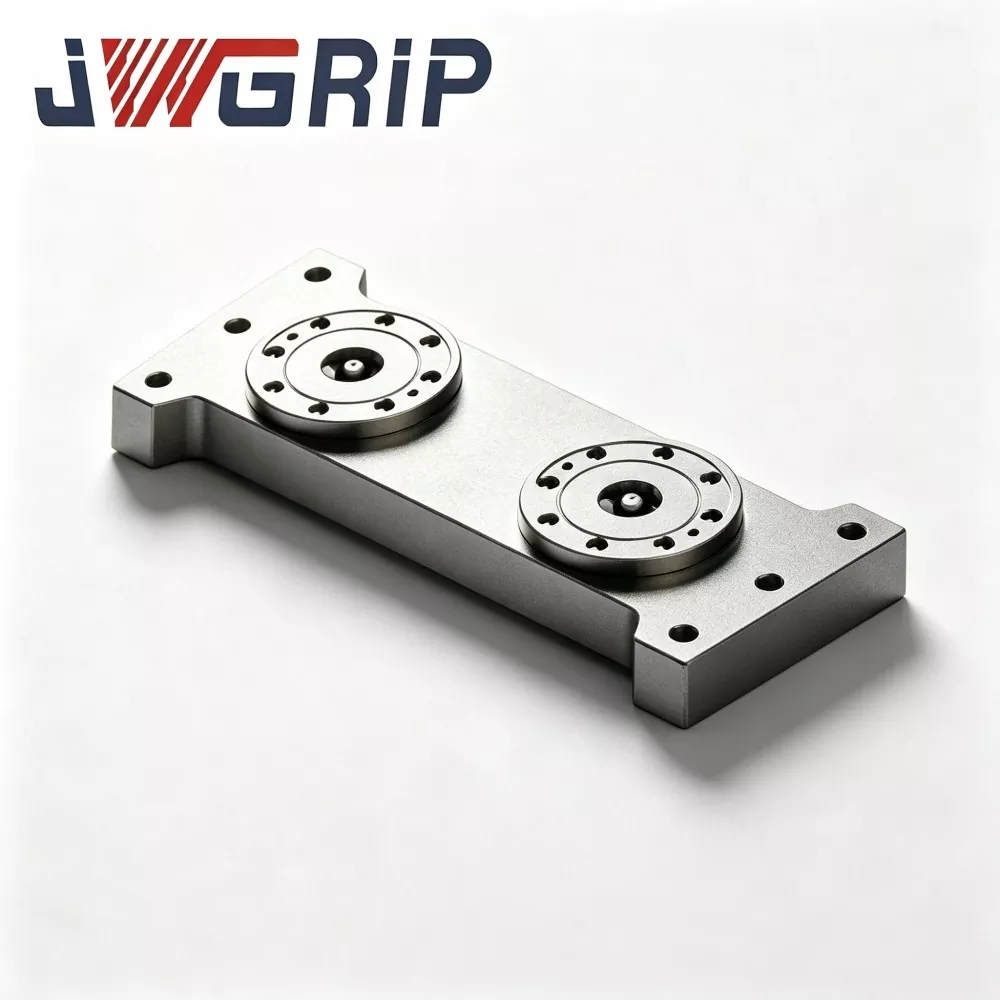
Палета с позициониращ патронник L-тип с нулева точка
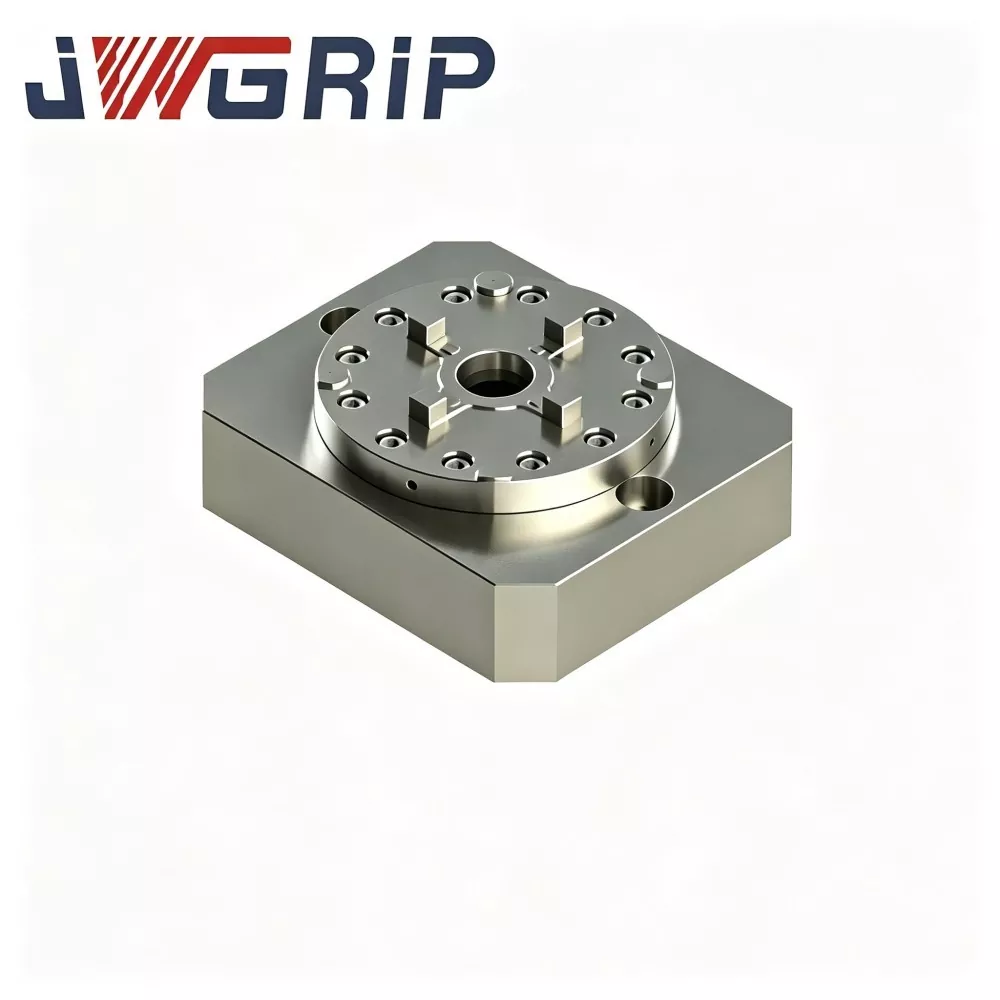
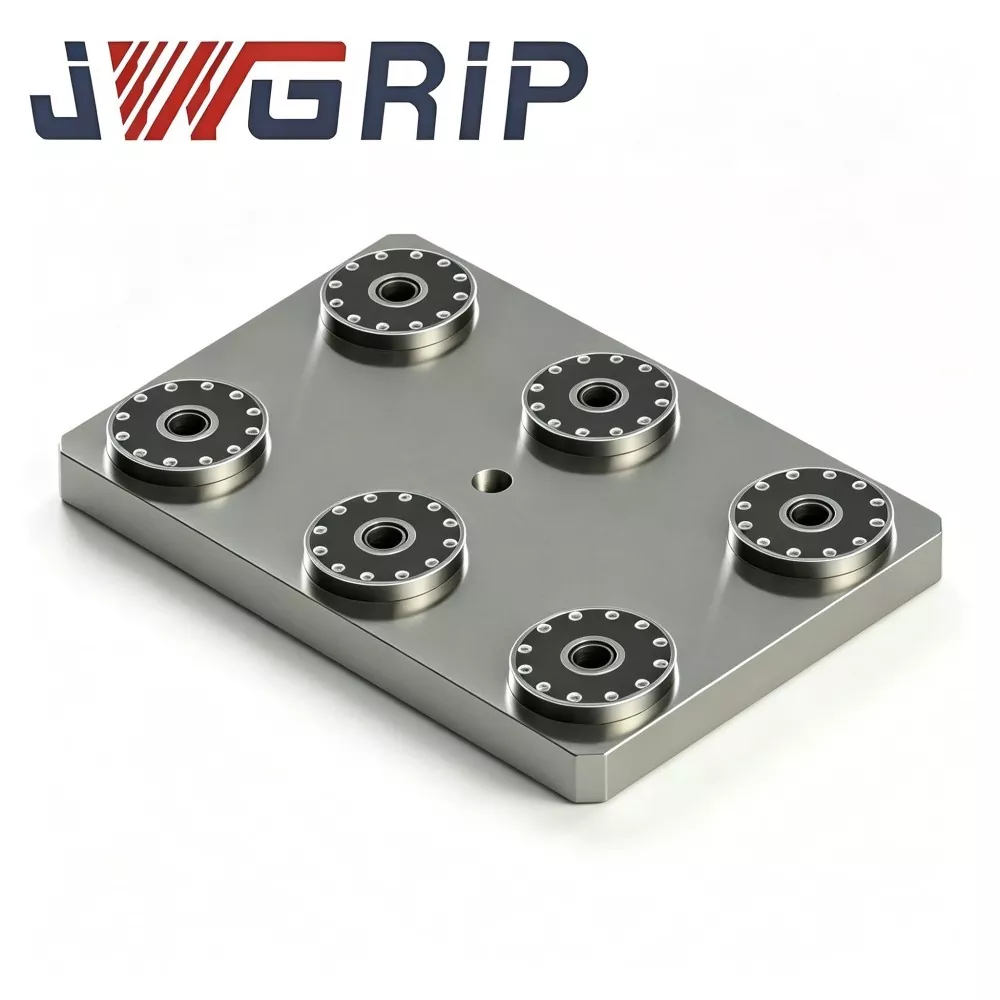
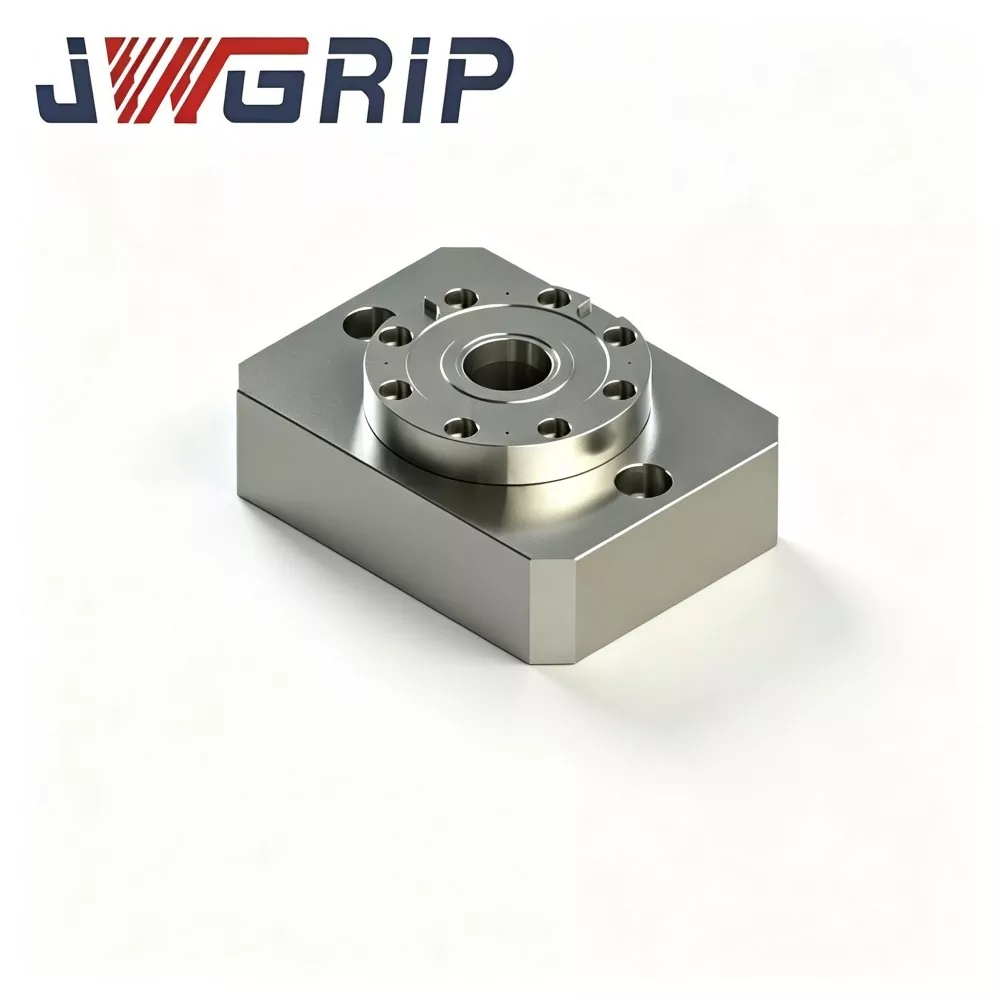
JWGRIP предоставя професионална палета за позициониране на патронник L-тип с нулева точка с фабрично обслужване за директни продажби в Китай. Като основно интегрирано приспособление от серията Zero Point Clamping Chuck, този професионален L-тип палет с нулева точка е специално проектиран за гъвкави CNC машинни производствени линии с ограничено пространство оборудване. Той интегрира структура за вертикално преобразуване на еталон и високопрецизни компоненти за позициониране на нулева точка в една монолитна единица, елиминирайки необходимостта от допълнителни спомагателни адаптерни структури за реализиране на вертикално затягане на детайла и обработка на странични елементи.
Отличаващ се с интегрирана L-образна огъната структура, L-тип палет за позициониране на патронник с нулева точка подрежда прецизни възли на втулки за позициониране на нулевата точка върху вертикалната референтна повърхност, за да осигури стандартна 90-градусова точка за позициониране на нулева точка. Оптимизираният вертикален висящ режим на инсталиране ефективно разрешава смущенията на инструмента при странично фрезоване и странично пробиване на дупки, като перфектно се адаптира към изискванията за обработка на вложки за матрици и неправилни огънати части със странични ключови характеристики.
Този високоефективен палет за позициониране поддържа бърза смяна на приспособленията с нулева точка, значително съкращавайки времето за настройка и монтирайки гъвкави производствени режими с голям микс и малък обем. Той е съвместим с ръчна подмяна на приспособления за самостоятелна работа на машината и може да си сътрудничи с роботизирани захващащи устройства за постигане на автоматично зареждане и разтоварване на вертикално окачени приспособления. Широко прилаган в производството на матрици и обработката на прецизни компоненти, той осигурява стабилна и високопрецизна производителност на позициониране за сценарии с CNC обработка с ограничено пространство.
Ключови хардуерни компоненти
JWGRIP L-Type Zero-Point Positioning Chuck Palet е изкована от единична монолитна заготовка от легирана стомана без болтови съединения. Пълният комплект включва:
Еднокомпонентно L-образно основно тяло (хоризонтална монтажна основа + вертикален позициониращ щранг)
Втулки за позициониране на нулевата точка, монтирани на вертикален щранг
Вътрешни пневматични заключващи проходи
Отвори за контрамивки за монтаж на основата
Защитни капаци за локализиране на опорни повърхности
Работен процес
1. Закрепете здраво хоризонталната основа на палета JWGRIP L-Type върху работната маса на CNC машината.
2. Окачете основите на приспособленията, предварително монтирани с дърпащи шпилки с нулева точка, върху вертикалната лицева страна на щранга.
3. Подаване на сгъстен въздух 0,5-0,7 MPa; вградените пневматични канали задействат втулките с нулева точка за пълно заключване.
4. Сигнал за потвърждение на позицията се извежда към CNC системата. Шпинделът е обърнат директно към страничните повърхности на детайла и изпълнява цикли на странично фрезоване, странично пробиване и обработка на странична кухина.
5. След като обработката приключи, освободете налягането на въздуха, за да отключите. Вертикално окачените тела могат да бъдат премахнати за зареждане на следващата партида.
Инженерен дизайн
Много конкурентни L-образни приспособления приемат конструкция с разделени болтове. Повтарящото се странично срязване създава малки празнини в интерфейсите на ставите и води до отклонение на точността на локализиране.
JWGRIP възприема изковаване от една част, за да елиминира снадените повърхности на фугите, осигурявайки силна устойчивост срещу непрекъснато странично срязване.
След коване заготовките от легирана стомана преминават през двойни цикли на стареене за освобождаване на напрежението, за да се освободи остатъчното напрежение от коването и CNC машинната обработка. При условия на странично затягане приспособленията поддържат постоянна хоризонтална сила на рязане; неосвободеното вътрешно напрежение би предизвикало постепенна деформация на субстрата и би влошило точността на локализиране при дългосрочни циклични натоварвания.
Позициониращите втулки са произведени от лагерна стомана с висока твърдост. Вътрешните отвори получават закаляване плюс хонинг супер-завършване, за да се гарантира стабилна точност на повтарящо се позициониране на вертикалните щрангови станции.
Предимства на производството
1. Преобразуването на нулева точка от 90° разрешава намесата при страничната обработка на компактни машини
При машини с малка маса вертикално окачените детайли са обърнати директно към шпиндела без накланяне на шпиндела с голям ъгъл. Рисковете от сблъсък на инструмент и приспособление са намалени, отключвайки пълния капацитет на обработка за оборудване с компактен плик.
2. Монолитна изковка без фуги издържа на странично срязване
За разлика от сглобените с болтове приспособления под прав ъгъл, кованата структура от една част премахва рисковете от разхлабване на ставите. Поддържа стабилност при локализиране при продължителни сили на странично фрезоване и намалява следите от бъркотене и повърхностните дефекти, причинени от движение на микро приспособление.
3. Запазете предимствата на бързата смяна на нулева точка за настройки на странични функции
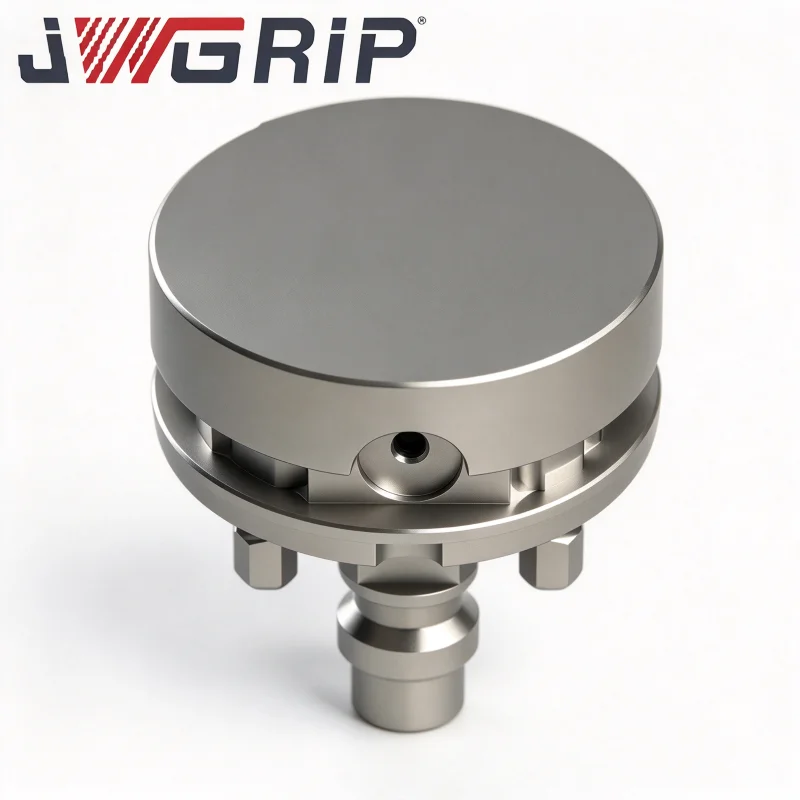
Втулките с нулева точка на вертикалния щранг съответстват на индустриалния стандарт D20 дърпащи шпилки с нулева точка. Съществуващите основи на приспособленията се нуждаят само от дооборудване със стандартни издърпващи шпилки за вертикално окачване. Без ръчна индикация и подравняване по време на смяна на приспособлението, което драстично съкращава времето за настройка за обработка на странични елементи.
4. Запазете ценното движение по Z-ос за компактни машини
Conventional horizontal clamping consumes Z-axis stroke. Вертикално окачено оформление измества детайлите към Y-посока, спестявайки ограниченото движение по Z-ос за CNC оборудване с малък отпечатък и правейки някои части с ограничен ход по-рано производствени.
5. Монтирайте както ръчни работилници, така и автоматизирани преоборудвания
Операторите могат да сменят вертикалните тела ръчно. Междувременно вертикалната нулева точка може да се сдвои с роботизирани грайфери, за да се справят с вертикално ориентирани основи за закрепване за автоматично товарене-разтоварване. Надстройките на старата машина могат да бъдат завършени без пълна подмяна на оборудването.
6. Дизайнът с наклон на стърготини намалява честотата на поддръжка за вертикално окачена настройка
Наклонени наклонени повърхности заобикалят изходната точка. Режещите стърготини се плъзгат надолу и рядко се улавят в междините на позициониращите втулки, намалявайки натоварването при почистване при условия на вертикално странично затягане.
Случаи на приложение
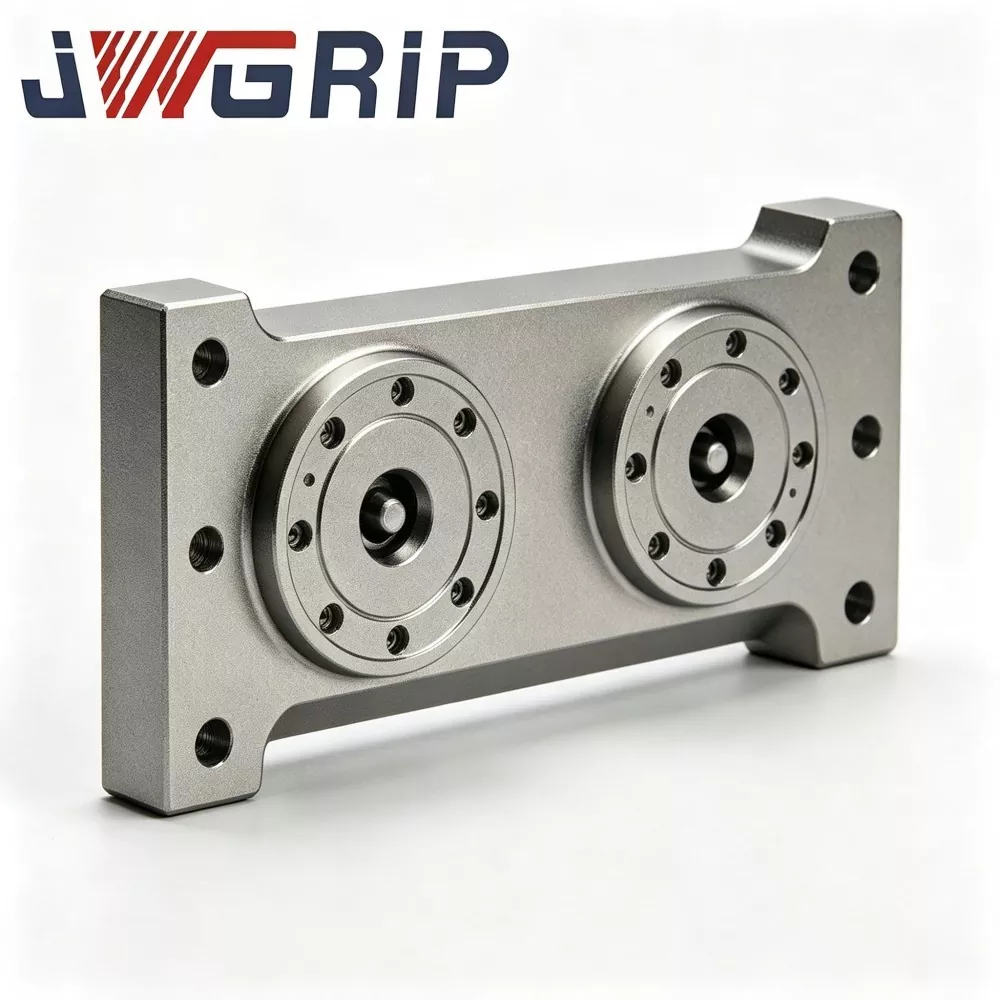
JWGRIP L-Type Zero Point Positioning Chuck Pallet е широко разпространен в компактни вертикални обработващи центри и малки по размер 5-осни машини за обработка на странични дупки, странични кухини и странични слотове.
Случай 1: Работилница за производство на калъпи
Този клиент управлява множество компактни вертикални машини с ЦПУ за обработка на странична кухина на миниатюрни вложки за форми.
Преди надграждане: ъглови блокове от разделен тип плюс менгемета бяха използвани за странично затягане. Всяка смяна на приспособленията изискваше ръчна индикация и подравняване, което отнемаше 3-5 минути всеки път. Ъгловите блокове с болтова връзка са склонни да се разхлабват при удар на рязане, генерирайки чести следи от бъркотене по страничните повърхности на детайла.
След разгръщане на палети тип L JWGRIP: бързата смяна с нулева точка премахва работата по ръчно подравняване. Времето за смяна на приспособление пада до 7-10 минути. L-образната форма от една част подобрява твърдостта срещу странична сила на рязане. Дефектите следи от бърборене са значително потиснати и скоростта на преминаване за грапавостта на повърхността на страничната повърхност на матрицата се повишава значително.
Случай 2: Фабрика за обработка на прецизни компоненти
Обектът работи с малогабаритни 5-осни машини с ограничен вътрешен работен обем. Голяма част от детайлите изискват обработка на странични елементи. С решението за вертикално окачване на палета JWGRIP L-Type вече не е необходимо накланяне на шпиндела с голяма амплитуда. Вероятността за сблъсък на вретено намалява. Запазеният ход на Z-ос позволява обработка на части, които не могат да бъдат завършени преди това поради ограничения на хода.
Пълен производствен процес
1. Едно парче L-образно изковаване на заготовка от легирана стомана
2. Груба обработка
3. Първо стареене за облекчаване на стреса
4. Полуобработка
5. Вторично стареене за облекчаване на стреса
6. Суперпрецизно шлайфане за базови повърхности
7. Пресов фитинг на втулка
8. Уплътнение на пневматична верига
9. Тест за задържане на налягане за херметичност
10. Проверка на точността на множество елементи
11. Обработка против ръжда
12. Удароустойчива опаковка за износ
Контролен списък за проверка
Тест за точност на повторно позициониране на вертикална станция
90-градусов тест за геометрична точност под прав ъгъл
5-минутен тест за въздухонепроницаемост, максимален допустим спад на налягането ≤0,02 MPa
Функционална проверка на циклично заключване-отключване
Всяка единица се доставя с фабрично издаден информационен лист за проверка на точността за архивиране на оборудването на клиента.
Оценка и избор на продукти
Проверете наличното място за монтаж върху работната маса на машината. Изчислете отпечатъка по дължина и ширина на основата тип L, за да избегнете сблъсък с предпазителя на машината и обхвата на движение на шпиндела.
Оценете общото тегло на детайла плюс основата на приспособлението. Вертикалното окачване създава състояние на конзолно натоварване. Никога не превишавайте публикуваното максимално допустимо натоварване на конзолата.
Потвърдете спецификациите на изтеглящите шпилки с нулева точка на място. Стандартната версия пасва на дърпащи шпилки D20. При поискване могат да бъдат разработени персонализирани възли на втулки за алтернативни размери на издърпващи се болтове.
За интегриране на робот-автоматизация: оценете обхвата на захвата към вертикално ориентирани основи на закрепване. Техническият екип на JWGRIP може да подкрепи оценката на осъществимостта.
Предпазни мерки при работа
Затегнете монтажните болтове за L-тип хоризонтална основа стриктно в съответствие с изискванията за стойност на въртящия момент в ръководството за потребителя на JWGRIP. Този палет носи конзолна странична сила на рязане; недостатъчният въртящ момент на болта причинява микровибрации на целия модул и разрушава точността на обработката.
Монтирайте филтър масло-вода в предния край на входа за сгъстен въздух. Влагата и замърсяванията, навлизащи във втулките, предизвикват ръждясване и абразия и водят до дрейф на точността.
Напръскайте аерозол за суха смазка върху втулките с нулева точка на вертикалния щранг след всеки кумулативно 80-100 работни часа. Течното моторно масло е строго забранено. Течното масло улавя плъзгащите се надолу метални стърготини и причинява повреди на втулките.
При всяка смяна на смяна, продухвайте вертикалния позициониращ щранг и втулките отгоре надолу със сгъстен въздух, за да почистите натрупаните плъзгащи се стружки.
Избягвайте силен удар, удрящ вертикалната лицева част на щранга. Индуцираната от сблъсък деформация на щранга ще повреди почти постоянно 90-градусовата точност под прав ъгъл и ефективността на локализиране.
Строго забранете работата с претоварване над номиналното конзолно натоварване. Претоварването ще доведе до постоянна деформация на основата.
Опаковка и доставка
Опаковка: Удароустойчив калъф от масивна дървесина за износ с дебел вътрешен буфер от пяна. Специално защитно третиране се прилага за вертикално локализиращо базово лице за предотвратяване на щети от сблъсък при транзит през океана на дълги разстояния.
Стандартен срок за изпълнение: 14-20 работни дни. Малък брой стандартни складови единици се съхраняват на склад за бърза доставка.
Поддръжка след продажбата
Гаранция: 12-месечна гаранция за цяла единица покрива производствени дефекти, с изключение на неправилна употреба, причинена от човека, или щети от сблъсък. Квалифицираните претенции се ползват от безплатен ремонт или подмяна на резервни части.
Технически ресурси: Осигурени са онлайн документи за работа. Предлага се платена дистанционна техническа поддръжка за проекти за поръчка на големи количества.
Услуга за персонализирана модификация: поддържа се регулиране на височината на щранг, промяна на спецификациите на издърпване, многостанционен дизайн на оформление на вертикален щранг.
Примерна оценка: Могат да бъдат организирани примерни оценки; купувачът поема разходите за транспорт на пробата.
ЧЗВ
Въпрос 1: Може ли JWGRIP L-Type Zero Point Positioning Chuck Palet да се постави хоризонтално и да се използва като обикновен хоризонтален палет с нулева точка?
О: Той е специално създаден за вертикално странично захващане. Не се препоръчва използването на плоско положение. Действителният режим на натоварване се отклонява от спецификацията на дизайна на субстрата и лесно ще надхвърли номиналния капацитет на натоварване.
В2: Ще възникнат ли вибрации при обработка при странично окачване на конзола?
A: В рамките на номиналния допустим диапазон на натоварване, кованият субстрат от една част осигурява достатъчна твърдост. Забележимо бърборене ще се случи, ако комбинираното тегло на детайла и приспособлението надвишава номиналното натоварване на конзолата. Изчисляването на общото тегло е задължително по време на фазата на избор на продукт.
Въпрос 3: Могат ли съществуващите ми крепежни основи с нулева точка да се използват върху вертикалния щранг на този L-тип палет?
О: Основите на приспособленията, оборудвани със стандартни щифтове за издърпване с нулева точка D20, могат да бъдат окачени директно без преработване на приспособленията.
Q4: JWGRIP L-Type палет съвместим ли е с 5-осни CNC машини?
О: Работи с малки 5-осни машини. Пълната оценка на смущенията, обхващаща движението на приспособлението-палета-шпиндела-накланянето, трябва да бъде завършена на етапа на подбор.
Информация за решението за обществена поръчка
Много потребители на CNC машини с компактен плик се сблъскват с трудни предизвикателства при обработката на странични елементи. Евтините конвенционални ъглови блокове нямат възможност за бърза смяна на нулева точка и осигуряват дълго време за настройка. Обикновените хоризонтални палети с нулева точка не могат да постигнат 90-градусово вертикално преобразуване на еталон.
JWGRIP L-Type Zero Point Positioning Chuck Pallet съчетава високотвърда L-образна структура за изковаване и система за бърза смяна на нулева точка. Той разрешава основните тесни места на приспособленията за обработка на странични елементи на машинни инструменти с ограничено пространство, осигурявайки осезаема практическа стойност за приложения за изработване на матрици и странична обработка на детайли с неравномерна точност.
Изпратете запитване
Информация за контакт
-
Адрес
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, провинция Guangdong, Китай
-
Тел
-
електронна поща
Добре дошли да изпратите запитване до JWGRIP. Нашият професионален технически и търговски екип ще осигури безплатен избор на приспособления, персонализиран дизайн на решение и точна оферта.
Препоръки за новини