български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






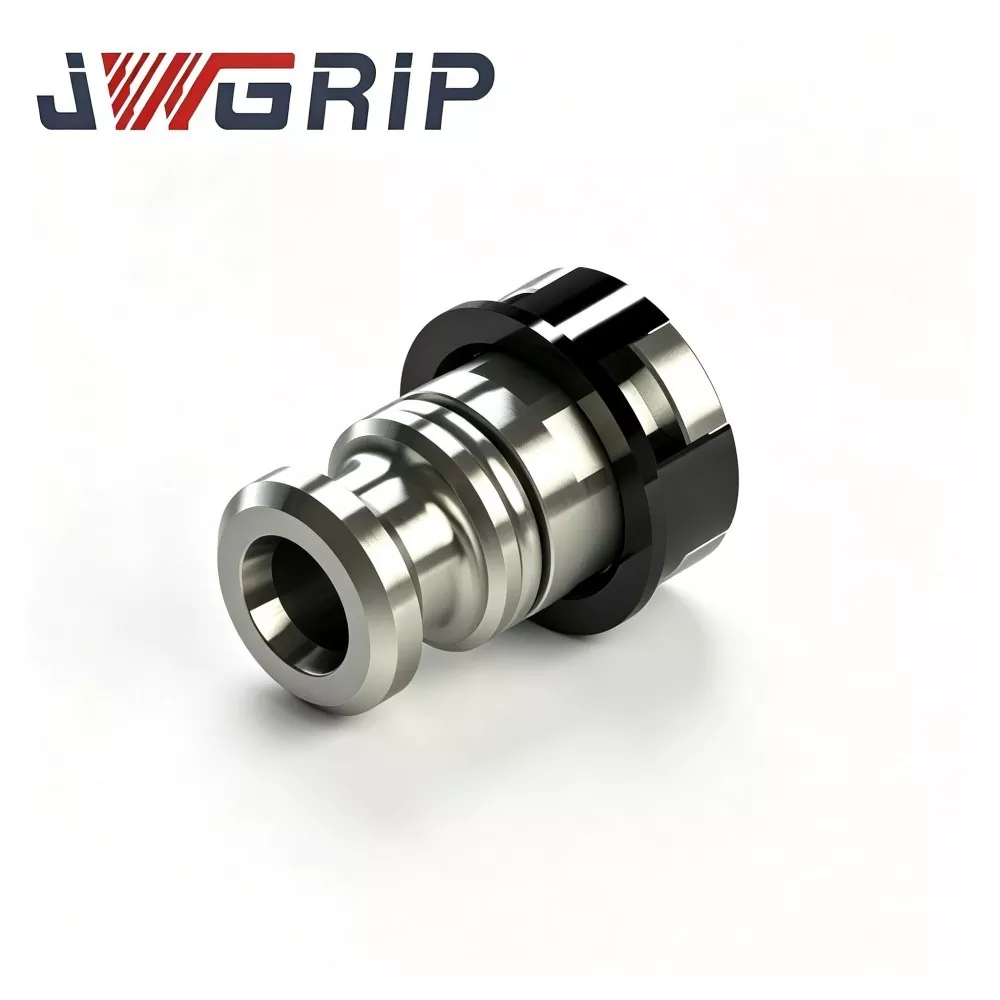
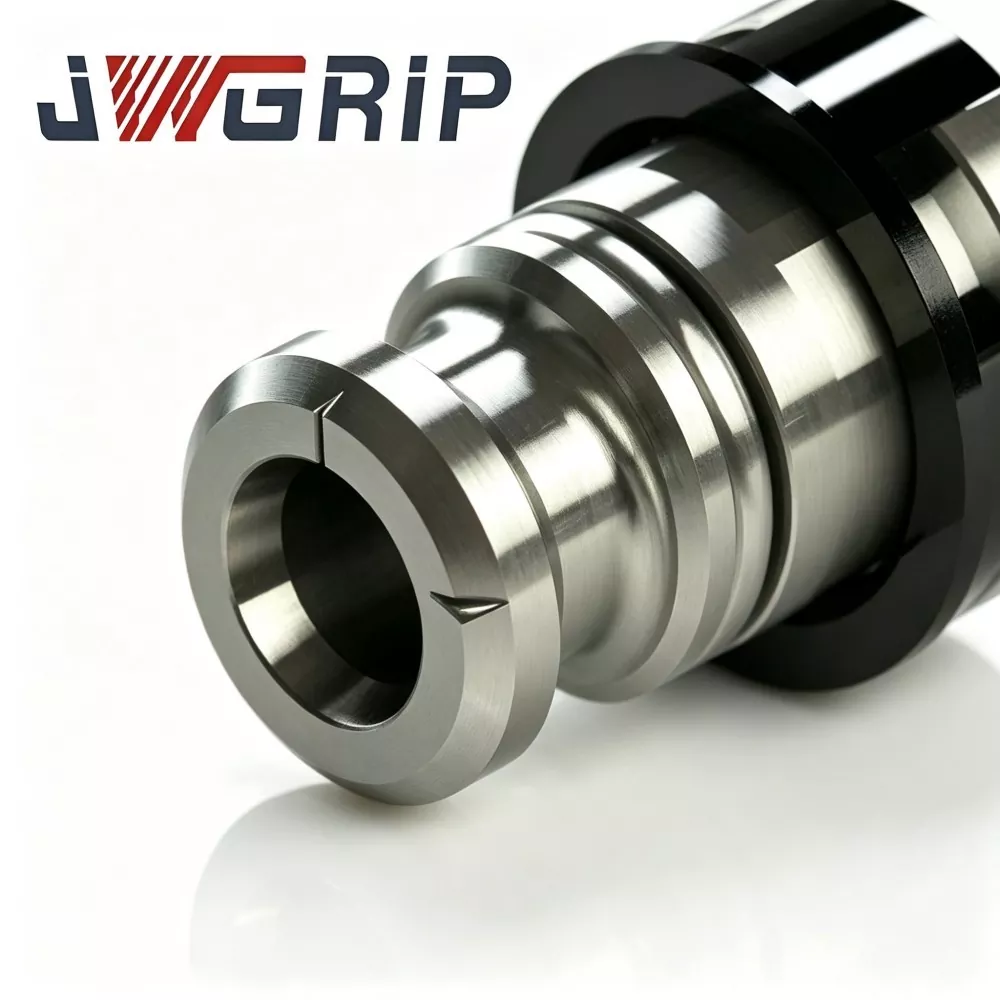
Пневматичен теглич R-тип за държач на EDM електроди
JWGRIP е професионален производител и доставчик на пневматичен теглич R-тип за държач на EDM електроди в Китай, със стандартни спецификации, напълно налични и приемащи глобални масови поръчки за проекти за автоматизирани интелигентни работилници за матрици. Това е високонадежден интегриран пневматичен теглещ компонент, специално проектиран за безпилотни автоматизирани производствени линии за EDM. Той интегрира оптимизирана R-тип балансирана структура за пренос на сила и антикорозионни механични характеристики с висока твърдост в едно устройство, елиминирайки отслабването на напрежението, локалната концентрация на напрежението и лесните дефекти при износване на традиционните тегличи с право тяло.
Този усъвършенстван пневматичен теглич R-Type е конструиран от високоякостна легирана стомана, обработена чрез свръхпрецизно шлайфане и професионална повърхностна обработка с азотно втвърдяване, характеризираща се с отлична твърдост на повърхността, устойчивост на абразия и устойчивост на ерозия на диелектрични течности. Модернизираната структура за пренос на сила от R-тип постига равномерно разпределение на напрежението по време на повтарящи се цикли на затягане и освобождаване, като ефективно намалява износването на вътрешните компоненти от умора и избягва отклонението на силата на теглене, причинено от дългосрочна високочестотна пневматична работа и EDM импулсни вибрации.
Пневматичен теглич R-тип за държач на електроди EDM поддържа стабилно и постоянно опъване при издърпване по време на масово безпилотно производство, минимизирайки микроизместването на електрода и отклонението на искрова междина и значително подобрявайки консистенцията на обработка на повърхността на кухината на формата. Той ефективно съкращава времето за цикъл на смяна на електродите, намалява ръчната намеса и времето за престой на оборудването за калибриране.
Широко приложим за интелигентни производствени работилници за EDM, той поддържа стандартна доставка на партиди и персонализирана OEM модификация на параметрите на теглителната сила, размерите на резбата и монтажните интерфейси, осигурявайки стабилни и високоефективни решения за свързване на ядрото за автоматизирани производствени клетки за EDM.
Точки на болка в производството
Модерните работилници за производство на матрици с изгасено осветление срещат типични тесни места, причинени от обикновените пневматични тегличи:
След хиляди автоматични цикли, силата на издърпване се отклонява и създава скрит риск от разхлабване на електрода. Преждевременното износване на вътрешните части води до често спиране на производството за поддръжка.
Лошите повърхностни антикорозионни характеристики водят до задръстване на компоненти след дълго потапяне в EDM диелектрична течност. Неочакваните спирания прекъсват необслужваната обработка и причиняват скрап на детайли със сложни кухини.
JWGRIP оптимизира пневматичния теглич R-Type за тези предизвикателства на реални обекти:
1. Корпусът от легирана стомана с висока якост получава прецизно шлайфане и втвърдяване чрез газово азотиране, подобрявайки твърдостта на повърхността, устойчивостта на износване и устойчивостта на корозия на диелектрични течности.
2. Усъвършенствано преходно рамо за прехвърляне на сила от R-тип преразпределя механичното напрежение по време на повтарящи се ходове на затягане-отпускане, намалява умората на вътрешните компоненти и удължава експлоатационния живот.
3. Поддържа стабилно издърпване-напрежение през непрекъснати автоматични цикли, минимизирайки дрейфа на позициониране на електрода и осигурявайки постоянни резултати от искрова ерозия.
4. Добре съчетан с масовите автоматични EDM държачи на електроди, опростява работния процес за смяна на електроди и намалява ръчната намеса.
5. Базирана на чертежи OEM модификация за параметри на опън, размери на резбата и монтажни структури поддържа персонализирани изисквания за автоматизирана клетка.
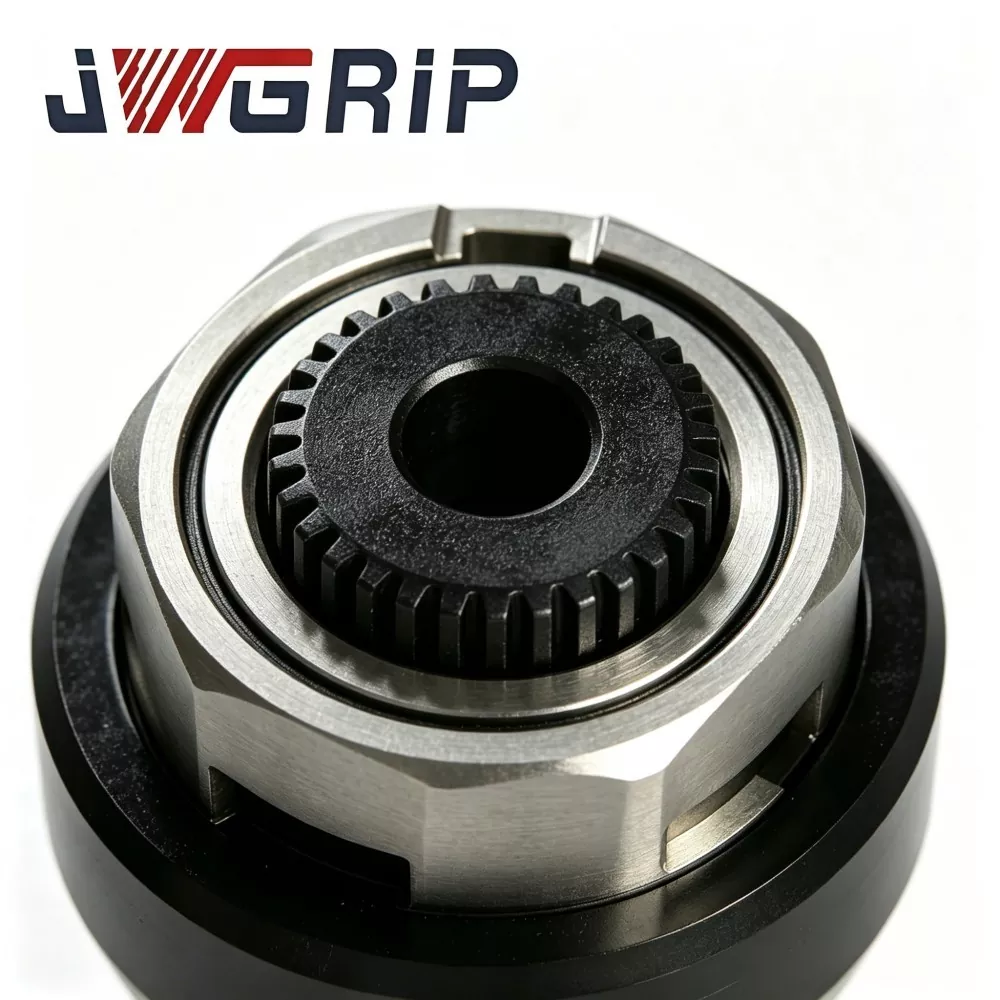
Работен механизъм
JWGRIP R-тип пневматичен теглич се свързва между пневматичния задвижващ цилиндър и вътрешния заключващ механизъм на EDM държача на електрода, преобразувайки линейната тяга на цилиндъра в аксиално издърпващо напрежение за затягане на електрода:
1. Подаване на сгъстен въздух напред → ход на издърпване: закръглено рамо от R-тип равномерно прехвърля аксиалната сила върху вътрешните заключващи компоненти на държача, компресиращия цангов комплект и здраво затягащата опашка на електрода.
2. Вентилация с обратна посока → движение назад: напрежението при предварително натоварване се освобождава, цанговите пружини се отварят за отстраняване на електрода.
Основно R-тип структурно подобрение:
Конвенционалните тегличи с право рамо създават остри пикове на напрежение при цикличен удар; микродеформацията се натрупва и променя изходната теглителна сила.
R-тип закръглено преходно рамо разпределя напрежението върху по-голяма контактна площ, забавяйки деформацията от умора на тялото на теглича и резбовите съединения. Стабилно аксиално напрежение може да се поддържа дори след стотици хиляди цикли на захващане-освобождаване при частична среда, потопена в диелектрична течност.
Технически характеристики
1. Конструкция на преходно рамо с дисперсия на напрежението R-тип Специално заобленият профил на рамото избягва концентрацията на напрежението под остър ъгъл. При еднакво подаване на въздушно налягане стойността на локалното напрежение намалява с около 27 % в сравнение с конвенционалните тегличи с право рамо. Рискът от напукване на резбата и възможността за микродеформация на тялото са значително намалени.
2. Обработка за повърхностно втвърдяване чрез газово азотиране Субстратът от високолегирана стомана се подлага на прецизен процес на газово азотиране; повърхностната твърдост достига HV 850-950. Отлична устойчивост на износване и устойчивост на корозия на диелектричен флуид при дълготрайно частично потапяне в работния резервоар за EDM.
3. Прецизно калибрирана стабилна изходна сила на дърпане Всяка готова единица е индивидуално калибрирана. В рамките на диапазона на номиналното въздушно налягане, флуктуацията на силата на издърпване се контролира в рамките на ±5 %. Надеждното напрежение предотвратява разхлабването на електрода по време на високоенергиен импулсен разряд за обработка с дълбока кухина.
4. Високопрецизна резба и опорна точка за монтаж. Секцията на резбата и монтажната референтна повърхност са прецизно шлифовани. Коаксиалност между резбата и основното тяло на теглича ≤0,004 mm. Ексцентричното натоварване по време на възвратно-постъпателно движение се елиминира, намалявайки допълнителната абразия върху съответстващите вътрешни компоненти на държача.
5. Широка съвместимост с автоматични EDM държачи Пасва на повечето налични в търговската мрежа автоматични EDM държачи за електроди. Необходима е само малка механична настройка по време на преоборудването; пълната подмяна на комплекта държачи не е задължителна.
6. Гъвкав капацитет за персонализирана модификация на OEM За специални проекти за преоборудване, OEM услугата поддържа регулиране на спецификациите на резбата, общата дължина, размерите на R-рамото и номиналния праг на силата на теглене според чертежите на клиента или физическите мостри.
7. Валидирана устойчивост на умора при дълъг цикъл Всяка производствена партида провежда ускорен тест за умора, симулиращ автоматични цикли на смяна на електрода. Квалифицираните проби завършват не по-малко от 300 000 цикъла издърпване-освобождаване без очевидно влошаване на производителността.
Оперативни спецификации
Дори висококачественият пневматичен теглич JWGRIP R-Type за EDM електродържач ще остарее бързо без подходяща сервизна поддръжка. Практическите правила за правене и забрана са обобщени от масивни записи след продажбата.
Правилна ежедневна поддръжка
1. Поддържайте източника на сгъстен въздух сух и чист; инсталирайте въздушен филтър-регулатор, за да блокирате навлизането на водни пари и маслени утайки в подвижни хлабини.
2. Визуална проверка на всеки 7-10 работни дни: проверете повърхността на резбата и R-рамото за драскотини, корозия или микропукнатини.
3. По време на периодичния основен ремонт на държача, нанесете специална антикорозионна грес за EDM инструменти върху зоните за плъзгане; обикновеният лубрикант с общо предназначение може да се разтвори в диелектрична течност и не трябва да се използва.
4. Ако машината спре производството за повече от една седмица, издърпайте теглича извън потопената зона и извършете защита срещу ръжда.
Строго да се избягват операции
1. Превишаване на номиналното въздушно налягане: дългосрочно входно налягане над 0,7 MPa създава напрежение при претоварване и причинява постоянна деформация на R-рамото и секциите на резбата.
2. Работа без филтриране на източника на въздух: влагата и частиците примеси изтъркват свързващите хлабини и предизвикват блокиране на теглича.
3. Принудително сглобяване с чук или ударни инструменти: ударните удари разрушават коаксиалната точност; невидимите микропукнатини се разширяват при циклично натоварване и водят до внезапно разрушаване.
4. Продължете да бягате след откриване на аномалия в силата на дърпане; може да причини падане на електрода и срив на кухината на матрицата, което води до скъп скрап на детайла.
Основни конкурентни силни страни
Повечето конкурентни пневматични тегличи приемат проста структура с прави рамена без оптимизиран за напрежение R-преход и извършват само основна проверка на размерите вместо независим тест за вземане на проби от цикъл на умора.
1. Структурна празнина: тегличите на състезателите с прави рамена концентрират напрежението в острите ъгли; отказът от умора настъпва след 80 000-150 000 цикъла. JWGRIP R-тип заоблен преход разсейва напрежението; квалифицирани образци преминават ≥300 000 цикъла на издърпване-освобождаване.
2. Разлика при повърхностна обработка: Много производители прилагат само конвенционално закаляване без азотиране; части корозират бързо при контакт диелектрик-течност. Нашият газов азотиращ слой значително подобрява устойчивостта на износване и антикорозията при условия на частично потапяне.
3. Разлика в стандарта за тестване: Много доставчици просто проверяват размерите. JWGRIP прилага калибриране на силата на издърпване част по част плюс тест за ускорена умора на вземане на проби за откриване на скрити дефекти преди изпращане.
4. Пропуск в обслужването по поръчка: Много фабрики доставят само фиксирани стандартни размери. Подкрепена от експортно ориентиран производствен капацитет, услугата JWGRIP OEM реализира нестандартен редизайн на интерфейс за проекти за модернизация на EDM машини на специална марка.
Спецификации на опаковката
● Опаковка за единична единица: Всеки квалифициран пневматичен теглич JWGRIP R-Type е старателно почистен, напръскан с масло против ръжда и запечатан в удароустойчив индивидуален пластмасов куфар за инструменти, предотвратявайки надраскване и натъртване на резби при транспортиране.
● Опаковка за поръчка на едро: картонена опаковка, пълна с пяна, за превоз на товари по море или по въздух.
Опции за логистика
● Логистика: сътрудничете с професионални международни спедитори.
● Приложени документи: опаковъчният списък и копията на доклада от инспекцията на партидата могат да бъдат включени в товара или доставени като цифрови файлове.
ЧЗВ
Q1: Може ли JWGRIP R-Type пневматичен теглич за държач на EDM електроди да елиминира всички рискове от разхлабване на електрода при автоматично EDM производство?
A1: Този теглич значително стабилизира аксиалната теглителна сила, но разхлабването на електрода може да произтича от други фактори: недостатъчно/променливо налягане на въздушния източник, силно износена цанга, деформирана опашка на електрода, замърсени свързващи повърхности. Когато се случи подхлъзване, инспектирайте систематично целия държач, вместо само да сменяте теглича.
В2: Мога ли да повиша въздушното налягане над номиналната стойност за по-голяма сила на издърпване на затягане?
A2: Не се препоръчва. Прекомерното въздушно налягане води до напрежение при претоварване и причинява трайна микродеформация на R-рамото и резбите. Дори ако силата на затягане се повиши временно, експлоатационният живот пада рязко и рискът от счупване се увеличава. Изберете модел с по-висок рейтинг или се свържете с нас за OEM решение, ако се изисква по-висока сила на теглене.
Q3: Поддържате ли OEM, ако размерът на резбата или общата дължина се различават от стандартните?
A3: Да. Изпратете пълни чертежи или физически проби с ясни спецификации за резба, обща дължина, R-размер на рамото, номинална сила на теглене и повърхностна обработка. Инженерният екип завършва оценката на технологичността в рамките на 12 работни дни и издава официална оферта.
Q4: Какво се покрива от гаранцията?
A4: Това е инструмент за прецизни движещи се консумативи. Гаранцията важи за дефекти, причинени от производството, включително коаксиалност извън спецификациите, несъответстващ азотен слой и отклонение на силата на издърпване по време на доставката. Повреди, причинени от работа под свръхналягане, сглобяване от удар на чук, източник на замърсен въздух и дълготрайно износване при производствена умора, са изключени от гаранцията.
Свързана категория
Изпратете запитване
Информация за контакт
-
Адрес
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, провинция Guangdong, Китай
-
Тел
-
електронна поща
Добре дошли да изпратите запитване до JWGRIP. Нашият професионален технически и търговски екип ще осигури безплатен избор на приспособления, персонализиран дизайн на решение и точна оферта.

Препоръки за новини