български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






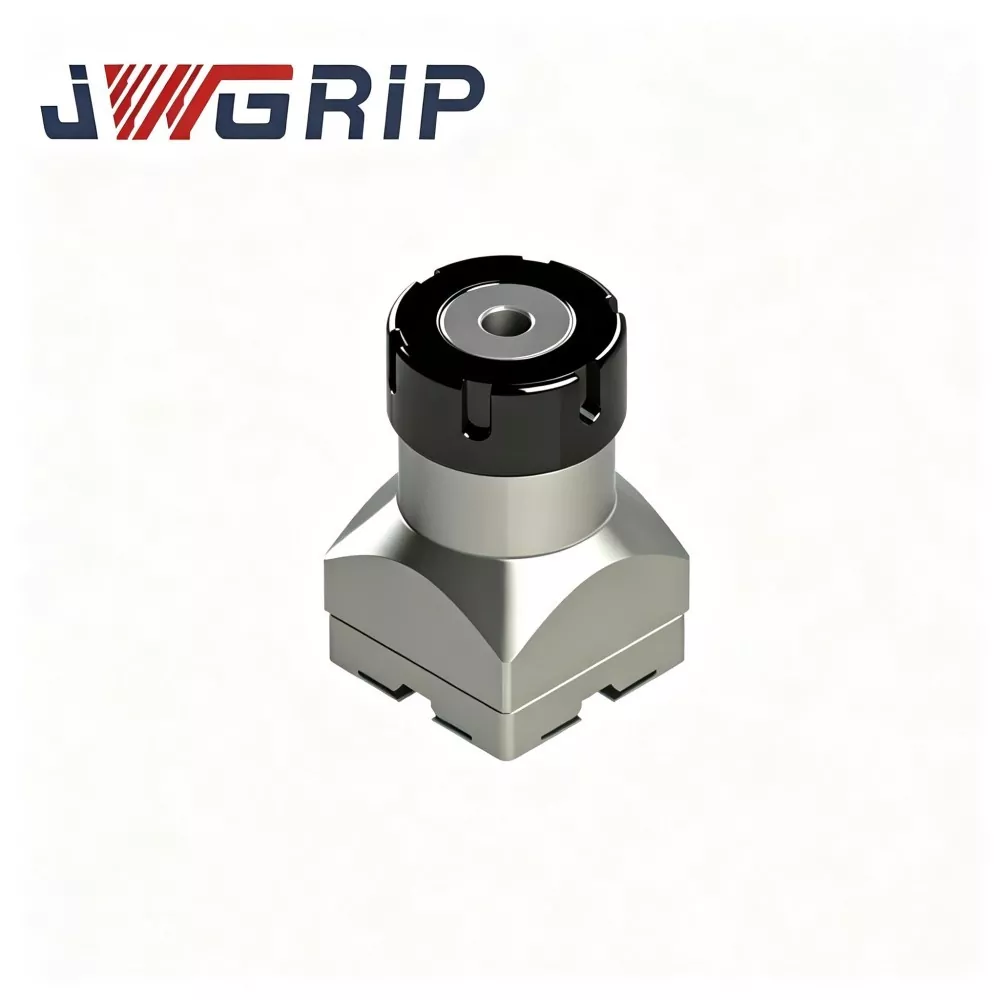
R-тип ER32 цанга за EDM държач за електроди
JWGRIP е професионален производител и доставчик на R-Type ER32 цанга за държач на EDM електроди в Китай, осигуряващ директни доставки от фабриката и зряла OEM услуга за модификация за глобални предприятия за производство на EDM форми за легла. Това е високоефективен, специфичен за EDM еластичен затягащ аксесоар, специално оптимизиран за работни условия на обработка с искрова ерозия. Интегрирайки оптимизирана R-тип структура за баланс на силата и високопрецизно еластично затягане в едно цяло, то решава често срещаните дефекти на обикновените цанги с общо предназначение, като неравномерно напрежение и лесно прецизно затихване.
Тази усъвършенствана цанга R-Type ER32 е изработена от първокласен висококачествен пружинен стоманен материал, обработен чрез многократно прецизно струговане, хонинговане на вътрешни отвори и цялостна топлинна обработка за облекчаване на циклично напрежение. Отличава се със стабилно задържане на силата на затягане, отлична точност на заоблеността и надеждна еластична устойчивост на умора при дългосрочно непрекъснато импулсно разреждане на EDM. Оптимизираният R-тип структурен профил реализира равномерно предаване на сила върху повърхността на вътрешния отвор, като ефективно минимизира грешката при изтичане на електрода по време на затягане. Той е универсално приложим за медни, графитни и медно-волфрамови електроди, като перфектно се адаптира към дългосрочни сценарии за прецизна обработка на кухината на формата.
За разлика от обикновените цанги, които са склонни към изкривяване на закръглеността и отслабване на силата на затягане след многократни цикли на отваряне и затваряне, цангата R-Type ER32 за държач на електроди EDM избягва микроприплъзване на електрода, дисбаланс на искрова междина и отклонение в размерите на кухината на формата. Поддържайки стандартно точково снабдяване и персонализирана модификация на вътрешния толеранс на отвора, параметрите на каналите и повърхностната обработка, той осигурява стабилни, високопрецизни и издръжливи решения за затягане за модерни цехове за обработка на прецизни EDM форми.
Точки на болка в производството
В ежедневното производство на матрици за потъване и EDM, обикновените готови ER цанги създават няколко често срещани производствени главоболия:
Опростените работни потоци за топлинна обработка на суровини и рязане водят до изкривяване на заоблеността и отслабване на силата на затягане след чести еластични цикли отваряне-затваряне.
При непрекъснато импулсно разрядно въздействие електродите предизвикват микроприплъзване и отклонение. Искровата междина става неравномерна, което води до непостоянна текстура на кухината, отклонение в размерите и риск от скрап за висококачествени електроди за формовка.
JWGRIP оптимизира R-Type ER32 Collet, насочен към гореспоменатите точки на болка:
1. Висококачествен суров материал от пружинна стомана плюс топлинна обработка за облекчаване на напрежението в много кръгове елиминира вътрешното остатъчно напрежение, генерирано при струговане и хонинговане, предотвратявайки постоянна деформация при дългосрочна еластична циклична работа.
2. Оптимизиран R-тип контурен дизайн разпределя силата на затягане равномерно върху цялата повърхност на вътрешния отвор. Работи стабилно за електроди от мека мед, крехък графит и медно-волфрамови електроди с висока плътност.
3. Съвпада със съществуващите масови тела на държачи на електроди ER32, като се избягват прекомерни инвестиции за подновяване на приспособления.
4. Стандартните спецификации са на склад; OEM модификация за толерантност на вътрешния отвор, структура на канали и повърхностна обработка е налична за електроди със специален диаметър и тежки работни условия.
5. Ефективно намалява рисковете от приплъзване и изтичане на електрода, стабилизира състоянието на искрова междина по време на дългосрочни задачи за обработка на кухини.
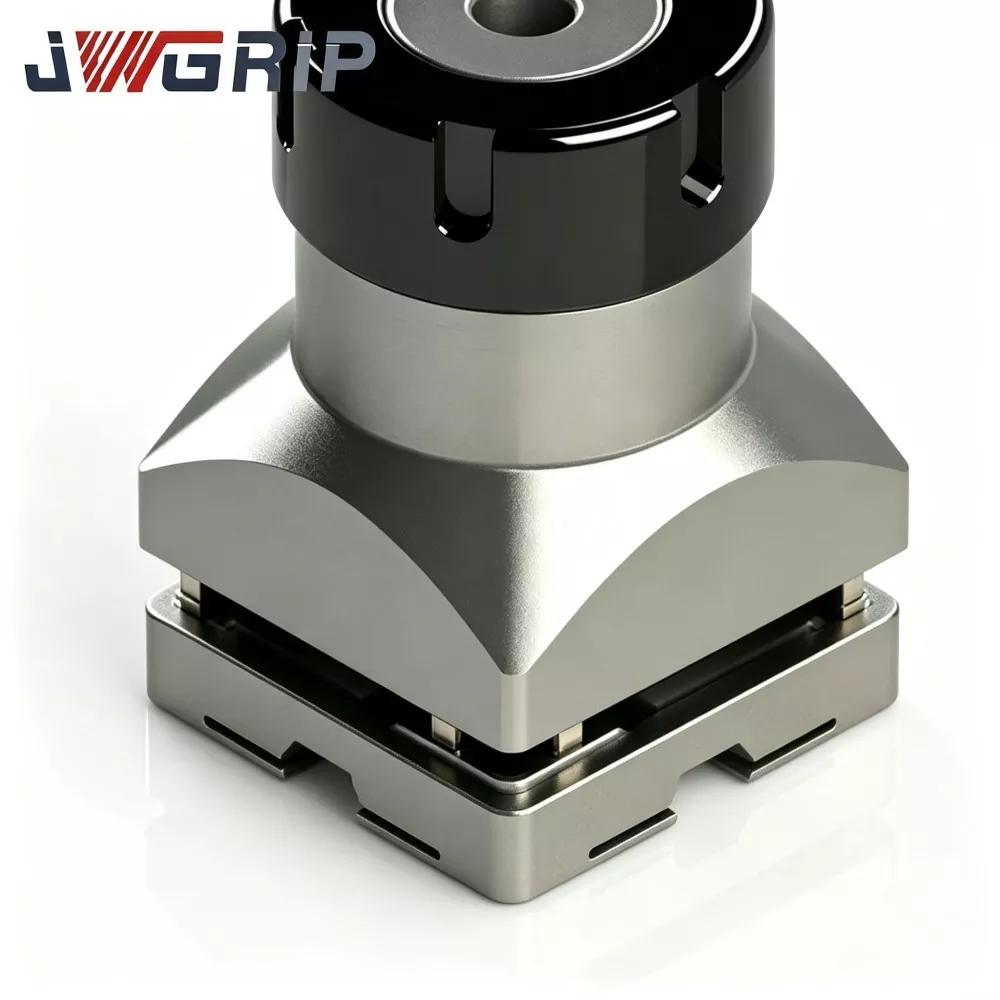
Структурни характеристики
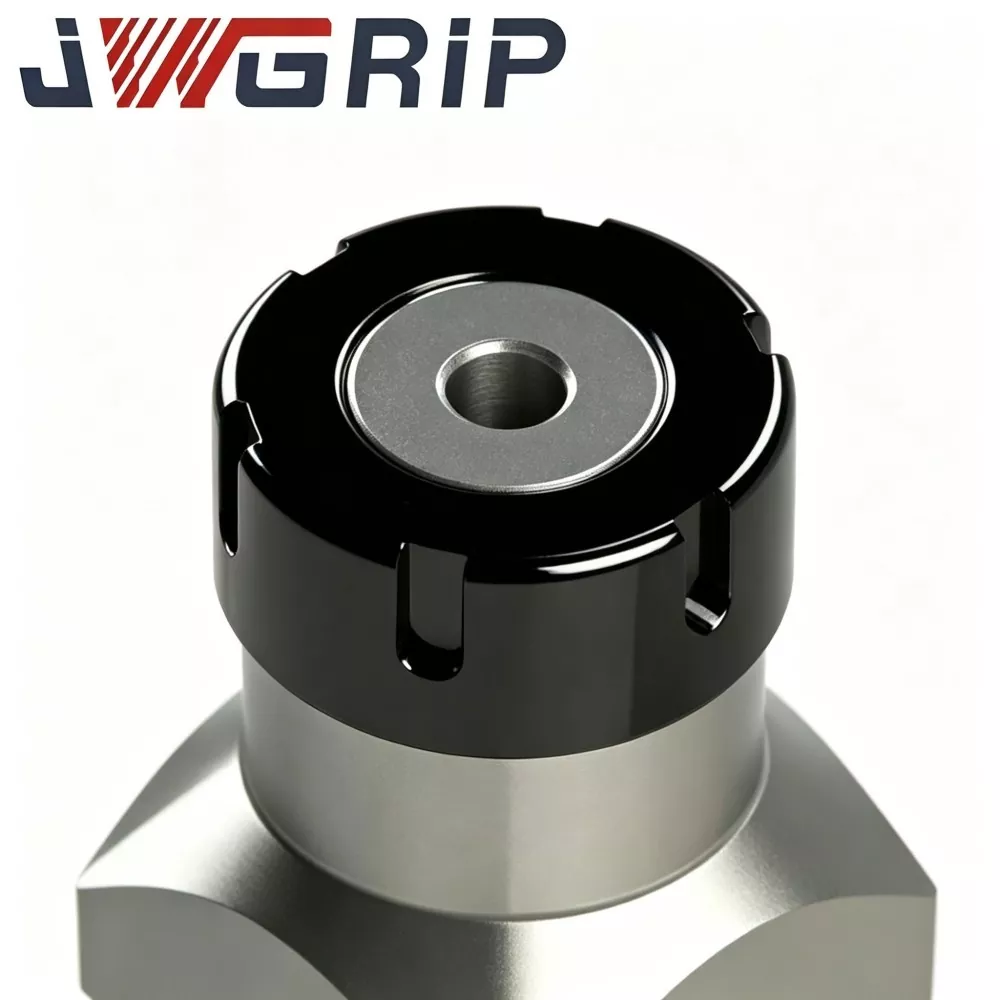
JWGRIP R-Type ER32 Цанга за държач на EDM електроди е високопрецизен еластичен затягащ компонент, проектиран изключително за комплекти за държачи на електроди за EDM:
1. Инсталиран вътре в гайката на държача ER32 и основното тяло на държача. Когато гайката на държача е затегната, тя доставя равномерна сила на притискане по периферията, за да фиксира електродите с кръгла дръжка в предварително зададена позиция.
2. Конвенционалните универсални цанги ER32 първоначално са предназначени за CNC фрезови шпиндели; те не са оптимизирани за специфични за EDM условия: непрекъснати импулсни вибрации, разпръскване на диелектрична течност и честа смяна на електродите.
3. Подобреното оформление на прореза и жлеба от R-тип преразпределя еластичното напрежение в тялото на цангата, намалява локалната концентрация на напрежение и подобрява производителността на еластично възстановяване след повтарящи се цикли отваряне-затваряне, поддържайки ниско изтичане при непрекъсната работа с EDM.
Обхват на приложение: Това е основен консуматив за пластмасови инжекционни форми, форми за леене под налягане, матрици за прецизно щамповане, матрици за медицински части и плесени за оптични компоненти. Захваща медни, графитни и медно-волфрамови EDM електроди с кръгла дръжка. Директен монтаж без допълнителни механични промени. Поддържа се модификация, базирана на чертеж на OEM, за нестандартни размери на стеблото на електрода.
Ключови технически характеристики
1. Оптимизирана структура на разпределение на прорези и жлебове от R-тип В сравнение с обикновените цанги ER32, пренареденото оформление на прорези и жлебове от R-тип балансира разпределението на еластичното напрежение. По време на затягане на електрод-стебло всяка секция генерира хомогенна сила на притискане, избягва локалната деформация на електрод-стебло и потиска пълното износване на блока за затягане на електрода.
2. Внимателно подбрани суровини от пружинна стомана Използва специална пружинна стомана вместо обикновена въглеродна стомана. След прецизно закаляване, темпериране и многоетапни термични цикли за облекчаване на напрежението, той запазва стабилна еластичност след стотици цикли на освобождаване на скоби и издържа на постоянна пластична деформация.
3. Високопрецизен вътрешен отвор за хонинговане. Вътрешният затягащ отвор преминава през фино хонинговане. Отличната закръгленост на вътрешния отвор и гладкостта на повърхността намаляват следите от абразия върху стеблата на електрода по време на многократна смяна и предотвратяват натрупването на микрочастици, което би влошило отклонението при позициониране.
4. Добра устойчивост на корозия на диелектричен флуид. Специалното антикорозионно третиране на повърхността забавя химическата ерозия от дългосрочен контакт с диелектрична течност на EDM. Намалява риска от ръжда във влажна среда на EDM-резервоар и удължава експлоатационния живот.
5. Широка съвместимост със стандартни ER32 EDM държачи Следва основните ER32 стандарти за външни размери, пасва на повечето комерсиални ER32-форма EDM електродни държачи и затягащи гайки. Крайните потребители не трябва да сменят съществуващия хардуер на държача.
6. Гъвкаво фабрично директно и персонализиране на OEM Стандартните спецификации на диаметъра на затягане покриват основните размери на електродната опашка. OEM може да регулира толеранса на вътрешния отвор, дълбочината на прореза, фината настройка на външните размери и повърхностната обработка според чертежи на клиента или физически проби.
7. Надеждна консистенция от партида до партида Всяка производствена партида извършва инспекция за вземане на проби от множество артикули. Данните за ключовите размери, изтичането при затягане и твърдостта се записват във файлове за проверка на партиди, което гарантира стабилна производителност за предприятия за производство на форми за обемни покупки.
Пълен производствен процес
Всяка партида JWGRIP R-Type ER32 Collet следва стриктно контролиран производствен процес на пълна стъпка:
① Входяща проверка на суровините
② CNC прецизно струговане за външен контур
③ фрезоване на процепи
④ високо прецизна предварителна обработка на вътрешния отвор
⑤ многоетапна термична обработка (закаляване, темпериране, облекчаване на напрежението)
⑥ фино хонинговане на вътрешния отвор
⑦ почистване и обработка на ръбове
⑧ повърхностна антикорозионна обработка
⑨ многоизмерно тестване на производителността
⑩ сортиране на партиди и складиране на готови стоки.
Спецификации за контрол на качеството
Производството се извършва съгласно стандартите за система за управление на качеството ISO 9001.
Основни тестови елементи: измерване на размерите, проверка на твърдостта, откриване на изтичане при затягане, тест за симулация на еластична умора.
Всички измервателни инструменти се подлагат на периодично метрологично калибриране, за да се гарантира автентичността и повторяемостта на резултатите от теста.
Докладите за инспекция на партиди се архивират за всяка партида; сертификати за материали и частични записи от тестове на трети страни могат да бъдат предоставени при поискване от клиента.
Предложение за работа и съхранение:
Съхранявайте цангите в отделни отделения за кутии за инструменти против сблъсък. Пазете от влага, метални стърготини и силни надрасквания преди монтаж. Почистете старателно вътрешния отвор преди всяко монтиране. Чипове или остатъци от диелектрична течност вътре в отвора ще влошат сериозно прецизността на затягане.
Защо да изберете JWGRIP
1. EDM-специализиран екип за научноизследователска и развойна дейност натрупа богат опит в разработването на аксесоари за захващане за EDM. Ние не просто копираме дизайни на фрезови цанги; продуктовите оптимизации произтичат от огромна обратна връзка от фронтови техници.
2. Проверка на производителността на пълната партида преди изпращане Много конкуренти извършват само инспекция за вземане на проби на място. Всяка завършена цанга JWGRIP R-тип ER32 преминава откриване на изтичане при затягане преди доставка до филтриращи несъответстващи единици.
3. Стабилно директно фабрично снабдяване и зрял OEM процес Стоките със стандартни спецификации поддържат стабилна доставка. За поръчки с модифицирани размери или изисквания за специална повърхност, инженерният екип преглежда OEM чертежите в рамките на 12 работни дни и дава обратна връзка за осъществимост. Стандартно време за изпълнение: 10-15 работни дни; Времето за доставка на OEM се потвърждава според сложността на чертежа.
4. Ориентирана към приложението професионална техническа поддръжка Когато клиентите се сблъскат с необичайно затягане, прекомерно изтичане и други проблеми със сглобяването на място, екипът за техническа поддръжка предоставя практически насоки за инсталиране и отстраняване на неизправности въз основа на реален опит в EDM работилница.
5. Пълен механизъм за проследяване на партидите Всяка производствена партида носи отделна партидна маркировка. Ако възникнат неочаквани проблеми, свързани с машинната обработка, оригиналните производствени параметри и записите от инспекции могат бързо да бъдат извлечени за технически анализ на първопричината.
ЧЗВ
Q1: Може ли JWGRIP R-Type ER32 Collet да реализира нулево биене след инсталиране?
A1: Нулево изтичане не може да бъде постигнато от никакъв възел с еластична цанга. При стандартни тестови условия със съвпадащ държач и квалифицирана тестова щанга, сглобеното биене се контролира ≤0,003 mm. Действителното общо изтичане, монтирано на машината, също се влияе от заоблеността на стеблото на електрода, състоянието на повърхността, въртящия момент при затягане на гайката и износването на тялото на държача. Поддържайте свързващите компоненти в добро състояние за най-добра точност на затягане.
Q2: Тази цанга подходяща ли е за тежки графитни електроди с голям диаметър?
A2: R-Type ER32 цанга за държач на EDM електрод поддържа затягане на графитен електрод. За тежки графитни електроди с голям размер, оценете натоварването на шпиндела и момента на затягане. Прекомерното тегло или прекаленото затягане ускорява еластичната умора на цангата и скъсява експлоатационния живот. Съпоставете теглото на електрода с капацитета на затягане на цангата в реално производство.
Q3: Можете ли да направите OEM, когато параметрите на затягане на вътрешен диаметър или процеп-жлеб се различават от стандартния ER32?
A3: Да. Моля, предоставете пълни технически чертежи или физически образци, маркирайте размерите на отвора за затягане, толеранса, спецификациите на процепа и жлеба, целевата твърдост и изискванията за повърхностна обработка. Инженерният отдел ще оцени технологичността и ще издаде официална оферта.
Q4: Кои елементи са покрити от гаранцията?
A4: Това е консумативен инструмент с висока точност. Гаранцията важи за дефекти, произтичащи от производството, като изхабяване извън спецификациите по време на доставката. Повреди, причинени от надраскване, затягане при претоварване, неправилен въртящ момент, засядане на стружки и дълготрайна умора от производствена употреба, са изключени от гаранцията.
Ръководство за избор на цангови цанги и ежедневни съвети за работа в работилница
1. Изберете номинален диаметър на затягане възможно най-близък до реалния размер на стеблото на електрода. Не използвайте една цанга за прекалено широк диапазон от размери; голямата междина на размерите създава неравномерен натиск при затягане и по-висока стойност на биене.
2. Преди официалното производство на матрицата почистете напълно вътрешния отвор на цангата, кухината на гайката на държача и повърхността на стеблото на електрода, за да отстраните металните стружки и остатъците от диелектрична течност.
3. След сглобяването извършете проверка на изтичането чрез индикатор за циферблат преди обработката на искровата ерозия. Тази предварителна проверка значително намалява риска от скрап на кухината на формата, причинен от отклонение на затягащия компонент.
4. За цехове с няколко машини, подгответе няколко цанги, съответстващи на често използваните размери на стеблото на електрода. Изхвърлете силно износените цанги. Сменете незабавно, ако по време на рутинна проверка се забележат отслабване на еластичността, постоянна деформация или повърхностни пукнатини, дори ако не е достигнат теоретичният експлоатационен живот.
5. Внедряване на класифицирано съхранение и редовна проверка на състоянието на цанговите цанги, за да се поддържа стабилна последователност на EDM машинна обработка за дългосрочни проекти за серийно производство.
Свързана категория
Изпратете запитване
Информация за контакт
-
Адрес
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, провинция Guangdong, Китай
-
Тел
-
електронна поща
Добре дошли да изпратите запитване до JWGRIP. Нашият професионален технически и търговски екип ще осигури безплатен избор на приспособления, персонализиран дизайн на решение и точна оферта.

Препоръки за новини