български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






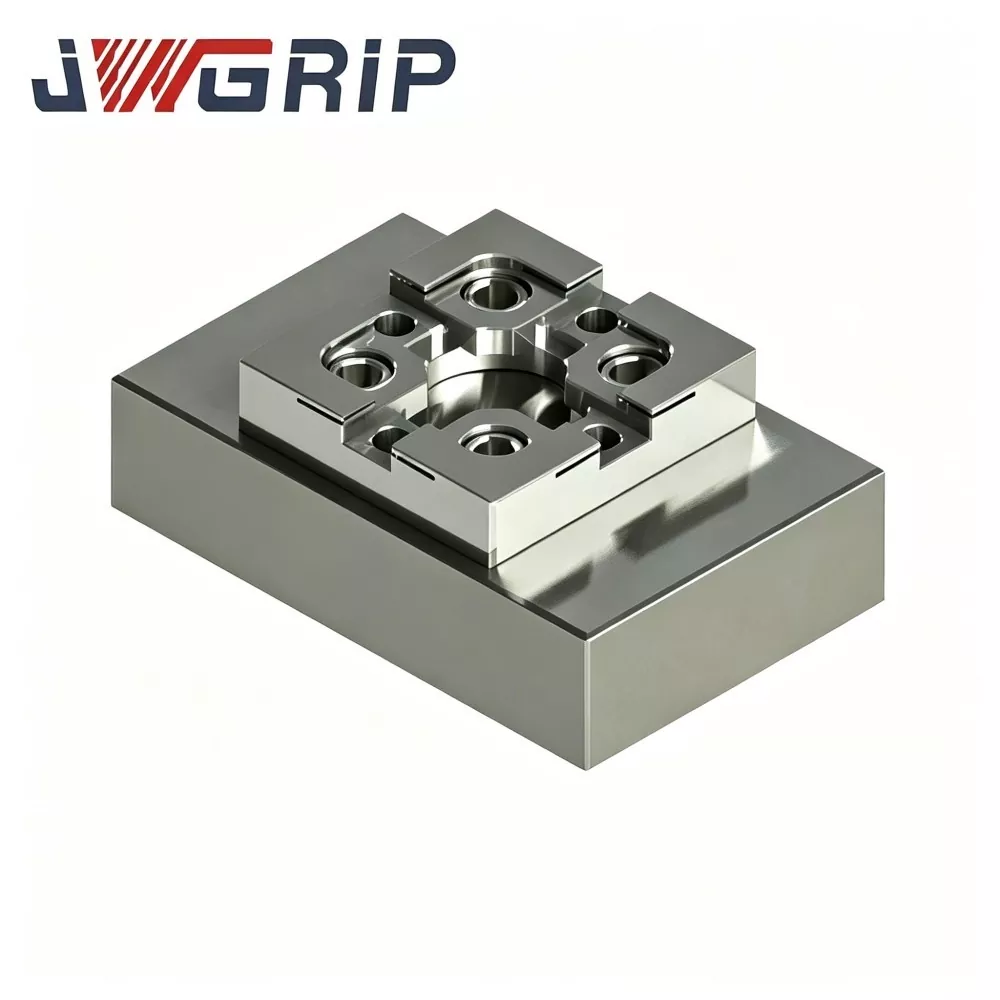
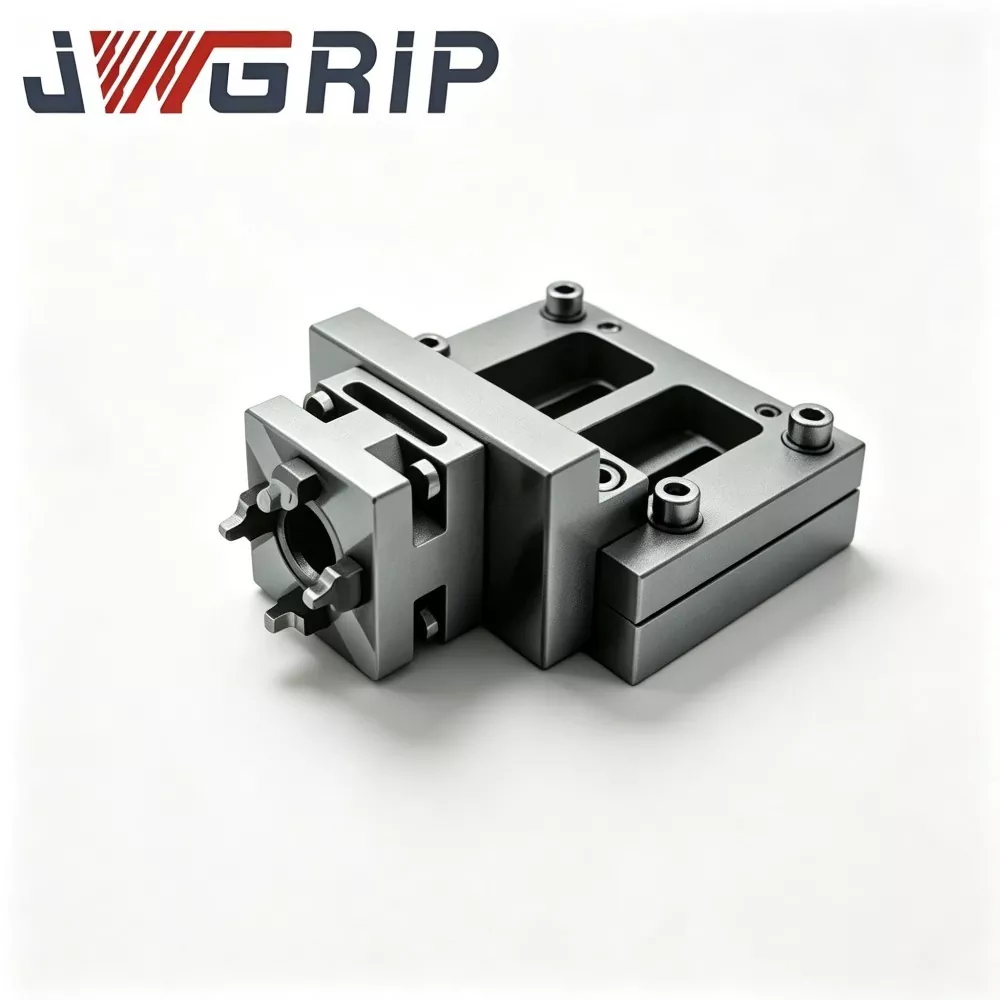
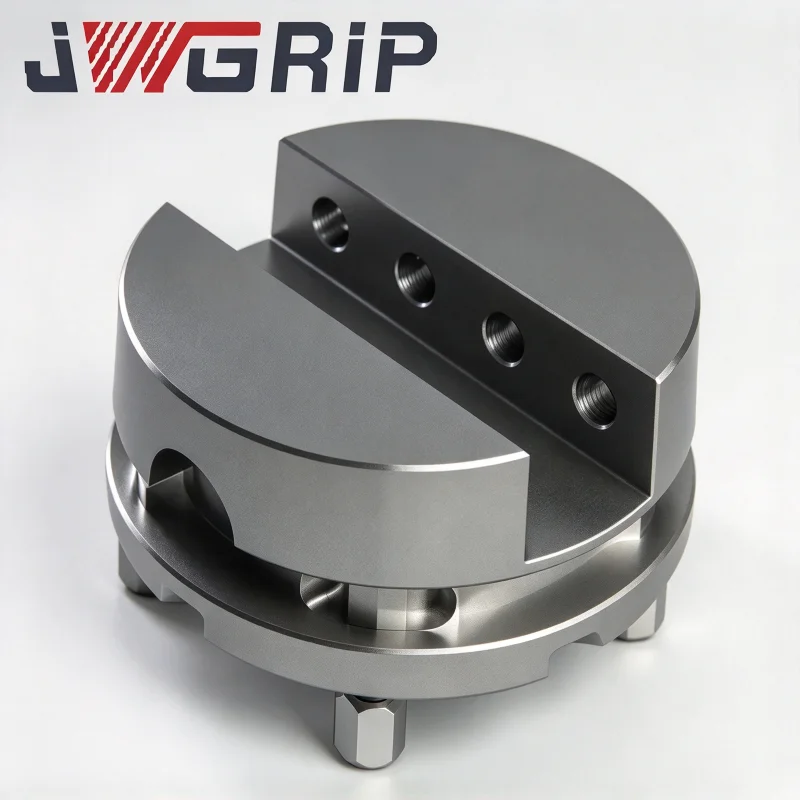
R-тип CNC калибровъчен блок за EDM държач
JWGRIP, надежден фабрично директен и професионален износител на прецизни аксесоари за EDM захващане, доставя високоточен R-тип CNC калибровъчен блок за EDM захващане, групови поръчки и персонализирани проекти, базирани на чертежи. Изработен от стабилизирана инструментална стомана със стареене за облекчаване на напрежението, многостранно CNC фрезоване и свръхпрецизно повърхностно шлайфане, този калибриращ блок поддържа стабилен геометричен толеранс при чести температурни колебания и повтарящ се контакт със сондата. Уникалният заоблен референтен ъгъл от R-тип намалява риска от износване на острите ръбове и предоставя повтарящи се координатни офсетни данни.
Повтарящото се подравняване на електродите и калибрирането на координатите лесно натрупват ръчни грешки при ежедневната обработка на EDM форми. Конвенционалните квадратни калибриращи блокове претърпяват абразия с остри ръбове след продължителен контакт със сондата; свиването на ъглите и износването на повърхността причиняват отклонение на референтните данни, непостоянни искрови междини и нестабилна прецизност на кухината при партидното производство на форми. JWGRIP R-Type CNC Calibration Block приема интегрална стабилизирана инструментална стомана плюс пълно стареене за облекчаване на напрежението, за да се избегне деформация, предизвикана от топлина.
Всички референтни повърхности получават свръхпрецизно шлифоване, докато оптимизираният R-тип заоблен ъгъл разпръсква ударното налягане на сондата, забавяйки износването на ръба. R-Type CNC Calibration Block for EDM Workholding стандартизира работния поток за рефериране на машината и служи като основен еталон за прецизност за производство на матрици с много кухини в голям обем; поддържа се както стандартна доставка, така и персонализирана обработка, базирана на чертеж.
Решете точките на болка
Цеховете за производство на форми, смесващи CNC фрезоване и потъване EDM, често се сблъскват с неприятни рискове от съгласуваността на координатите: - Много фабрики все още разчитат на ръчна настройка на циферблата или обикновени квадратни калибриращи блокове. Острите 90° ъгли образуват микро-отчупвания след стотици докосвания на сондата. Референтните данни се променят тихо без ранно предупреждение. - Скритото кумулативно отклонение се появява едва след като няколко кухини на матрицата вече са обработени, което води до скъп скрап на детайла.
JWGRIP оптимизира този блок за калибриране, насочен към гореспоменатите рискове:
1. Интегралният стабилизиран материал от инструментална стомана с цялостно многоетапно стареене за облекчаване на напрежението елиминира вътрешния стрес при обработка и ограничава деформацията, причинена от вариациите на температурата на околната среда в цеха.
2. Свръхпрецизното шлайфане за всички референтни повърхности гарантира превъзходна плоскост и перпендикулярност.
3. Референтният ръб със заоблени ъгли от R-тип разпръсква контактното налягане на сондата, значително забавяйки износването на ъглите и образуването на микро стърготини. Осигурена е дългосрочна повторяемост на данните за калибриране.
4. Стандартизира стъпките за рефериране на машината и намалява повтарящата се работа по изрязване. Подобрява цялостната последователност на EDM машинната обработка за високопрецизно масово производство на форми с множество кухини.
5. Стандартни размери на склад; персонализирана обработка, управлявана от чертежи, е налична за специални изисквания към оформлението на приспособленията за автоматизация.
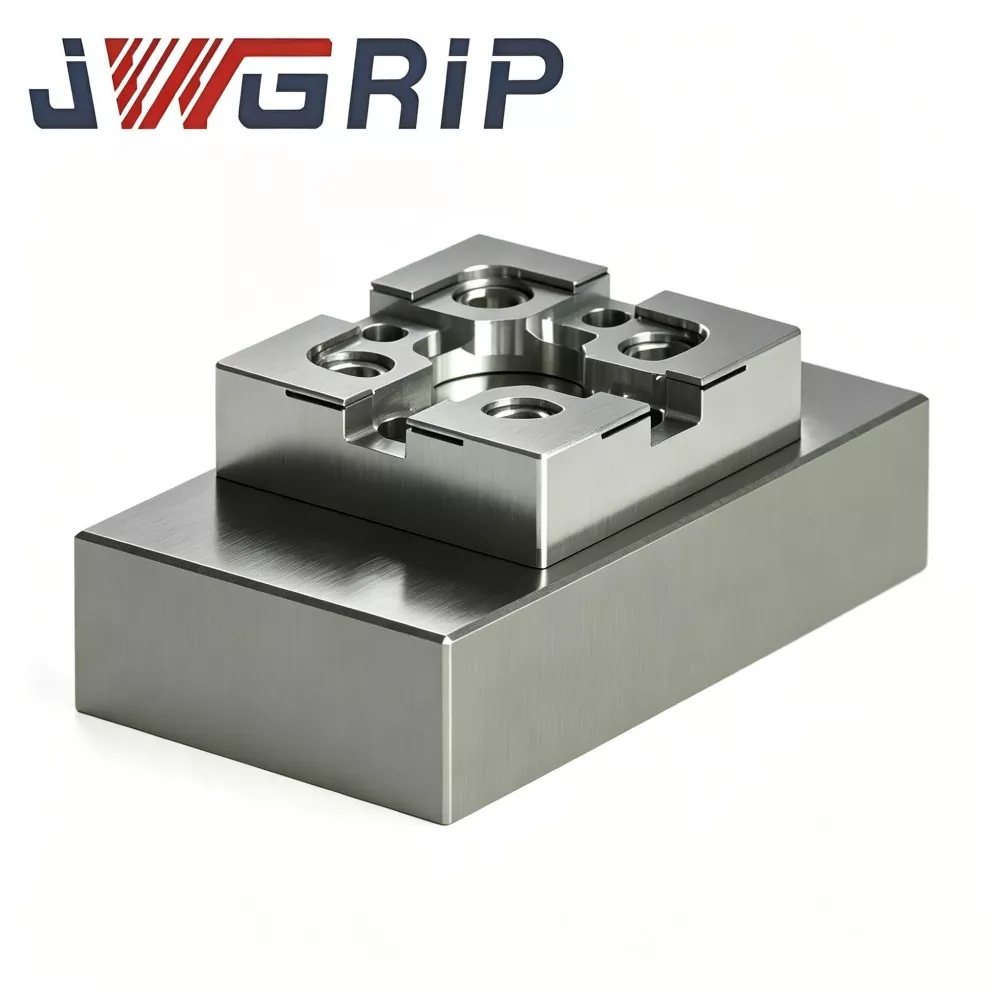
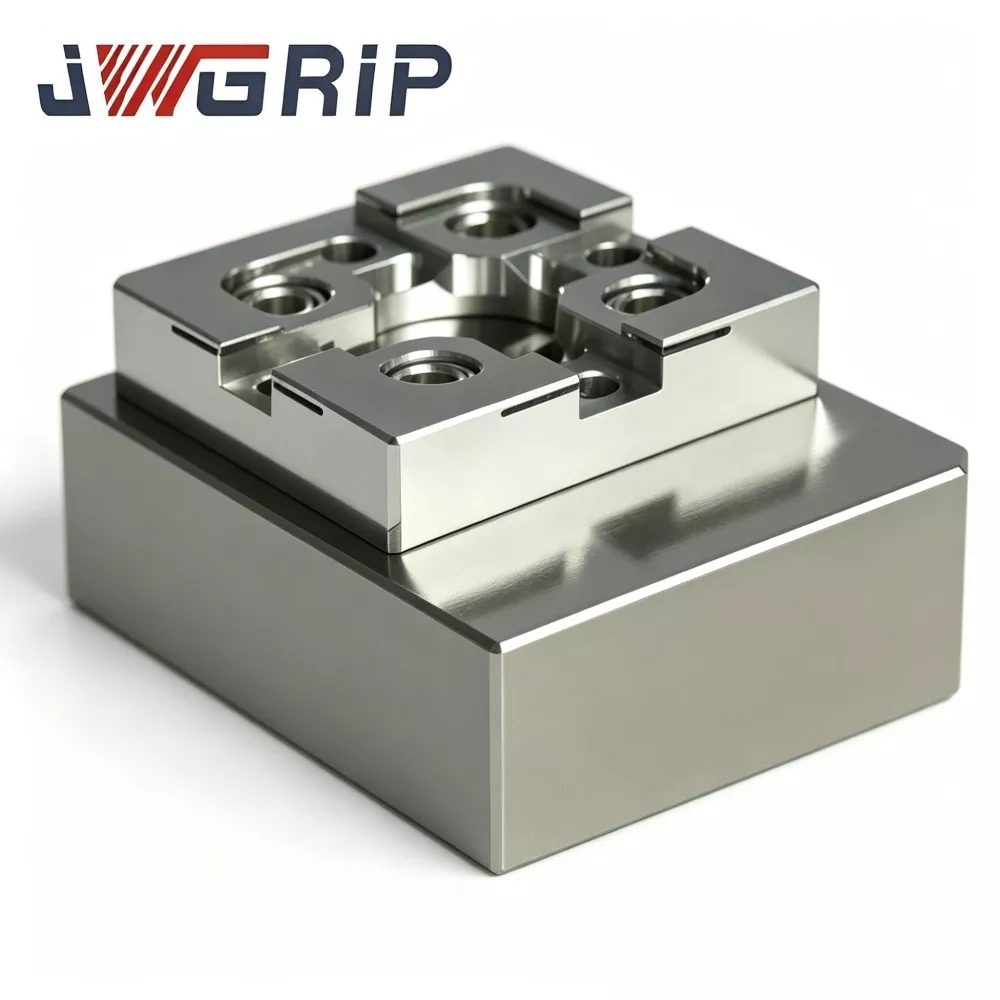
Техническа функция
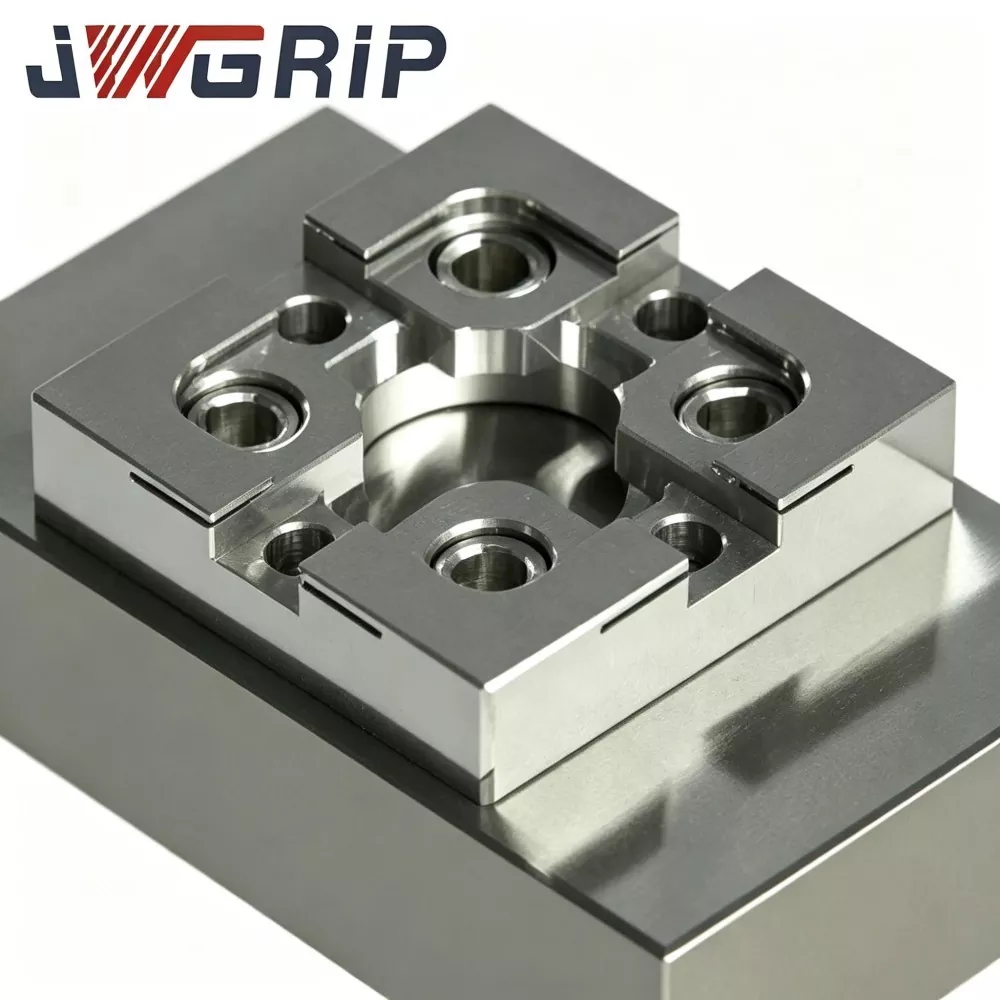
1. R-тип Заоблени ъгли против износване Референтна структура на ръба Оптимизиран заоблен преход замества острите ъгли под прав ъгъл. Сравнителният тест за износване доказва, че при еднаква честота на докосване на сондата обемът на износване в ъгъла намалява с прибл. 31 % спрямо обикновените квадратни калибриращи блокове, ефективно отлагайки повредата на еталонния ръб, причинена от отчупване.
2. Многоетапно стареене за облекчаване на стреса Висококачественият стабилизиран субстрат от инструментална стомана претърпява многоетапно термично стареене, за да се минимизира остатъчното вътрешно напрежение. След завършване на шлайфане стабилната плоскост и перпендикулярност се поддържат в рамките на 18-28 ℃ температурен диапазон на работната среда; вариация на размерите, контролирана под 0,002 mm.
3. Процес на ултрапрецизно шлайфане с множество повърхности Шест ключови референтни повърхности получават ултрапрецизно повърхностно шлайфане. Перпендикулярност на съседната повърхност ≤0,003 mm; всяка плоскост на еталонната повърхност ≤0,002 mm. Превъзходната геометрична точност гарантира надеждно изчисление на изходно отместване за цикли на автоматично сондиране на EDM.
4. Surface Passivation Anti-corrosion Protection Dense passivation anti-rust treatment on outer surfaces. Resists chemical erosion from splashing EDM dielectric-fluid and lowers oxidation risk under humid tank-surrounding workshop environment.
5. Гъвкаво предварително машинно оформление за монтаж Предварително произведени стандартни отвори за монтажна резба и отвори за фиксиращи щифтове. Може да се закрепи директно върху закрепващи плочи с нулева точка, магнитни патронници или персонализирани основни плочи без допълнителна вторична обработка.
6. Стандартни размери плюс индивидуална модификация, управлявана от чертежи Стандартните размери на обикновените държачи на матрицата са на склад. Поддържат се персонализирано оформление на референтно лице, шаблон на дупка и корекции на външни контури според инженерни чертежи за нестандартни EDM проекти за приспособления.
7. Проследима метрологична инспекция на цяла единица Всеки завършен блок е лазерно маркиран с уникален сериен номер. Пълните метрологични записи, обхващащи равнинност, перпендикулярност и размер на R-ъгъла, се архивират за всяка част, поддържайки проследимо управление на качеството за производители на големи обеми на форми.
Пълен производствен поток
Всяка производствена партида от JWGRIP R-Type CNC Calibration Block for EDM Workholding изпълнява стандартизиран производствен процес в пълна последователност: Тест за входящ състав на суровината → грубо CNC фрезоване → многоетапно стареене за облекчаване на напрежението → полуфинална обработка → R-образно формоване на ъгли → прецизно шлайфане за всички референтни повърхности → довършителни работи с резби и отвори → пълна инспекция на CMM → лазерно маркиране на сериен номер → повърхностна пасивация против ръжда → окончателна повторна инспекция → складиране на готови стоки.
● Производството следва правилата на системата за управление на качеството ISO 9001.
● Основни измервателни устройства: CMM, оптичен интерферометър, тестер за перпендикулярност с квадратна линейка, всички получават периодично метрологично калибриране.
● Всяка завършена единица се доставя с доклад от независима инспекция; сертификати за материали и частични записи за проверка от трета страна могат да бъдат доставени при поискване от клиента.
Указания за съхранение: Съхранявайте блока за калибриране в антимагнитна, устойчива на удари кутия с габарити. Избягвайте удар с тежки предмети, надраскване на чипове и дългосрочно излагане на влага. Избършете добре референтните повърхности след всяко използване на машината преди съхранение. Ударът може да причини невидима микродеформация и да наруши точността на метрологията дори без видима вдлъбнатина.
Референтна таблица за отстраняване на неизправности
|
Симптом |
Възможна първопричина |
Препоръчително боравене |
|
Отчитането на координатното отместване се колебае многократно |
Замърсена свързваща монтажна повърхност;разхлабен закрепващ винт;изгънат стилус на сондата |
Разглобете, почистете контактните повърхности, затегнете отново винтовете; проверете и сменете повредения стилус на сондата |
|
Отклонението на произхода нараства постепенно след седмична работа |
Референтният ръб търпи износване или образуване на микро чипове |
Проверете състоянието на ъгъла под лупа; сменете блока, след като се появи следа от износване |
|
Голяма грешка на перпендикулярността в резултата от сондирането |
Прекаленият винт изкривява блока; чужди частици, уловени под основата на блока |
Преинсталирайте според спецификацията на въртящия момент; старателно почистете долния интерфейс за сядане |
Сравнително сравнение
Повечето комерсиални EDM калибриращи блокове приемат остри 90-градусови ъгли под прав ъгъл без R-тип профил на напрежение-дисперсия; много производители пропускат стареене с много цикли и прилагат само просто закаляване.
1. Възможност против износване на ъглите: Конкурентните блокове с остър ъгъл генерират микроотчупване след 400-700 удара на сондата. JWGRIP R-тип закръглен преход значително подобрява производителността срещу раздробяване при многократно почукване на сондата.
2. Управление на вътрешния стрес: Много конкурентни продукти пропускат вторичното стареене. Бавното освобождаване на напрежението след шлайфане предизвиква дрейф на плоскостта при променяща се температура в цеха. Нашето многоетапно стареене премахва повечето остатъчни напрежения за дългосрочна геометрична стабилност.
3. Стандарт за инспекция: Някои доставчици извършват само частична инспекция с вземане на проби. Всеки JWGRIP блок получава пълна проверка на CMM с уникален сериен номер за проследимост.
4. Възможност за персонализиран проект: Много фабрики могат да доставят само фиксирани стандартни размери. Възползвайки се от фабрично директен експортно ориентиран капацитет, ние разработваме модифицирани по поръчка блокове за специални изисквания за оформление на EDM приспособления.
ЧЗВ
Q1: Може ли JWGRIP R-Type CNC Calibration Block for EDM Workholding да постигне нулево износване в ъгъла?
A1: Заобленият ъгъл от тип R забавя износването и рисковете от микроотчупване, но нулевото износване не може да бъде реализирано след хиляди удари на сондата. Редовната визуална проверка с увеличение остава необходима при ежедневна употреба. Сменете блока незабавно, щом се появят драскотини, следи от износване или прорези по референтните ръбове, за да предотвратите грешни референтни координатни данни.
В2: Може ли този блок за калибриране да се прилага за офлайн проверка на размерите на готови части?
A2: JWGRIP R-Type CNC Calibration Block is optimized for EDM on-machine coordinate referencing. It is not designed for high-precision offline finished-part inspection. Please choose standard gauge-block sets if you need laboratory-style offline measurement.
Q3: Поддържате ли производство по поръчка за специални външни размери или нестандартно оформление на монтажните отвори?
A3: Да. Моля, изпратете пълни технически чертежи с ясни изисквания за външно очертание, позиции на референтната повърхност, оформление на отворите и спецификации за толеранс. Инженерният екип извършва оценка на технологичността в рамките на 12 работни дни и издава официална оферта.
В4: Кои условия на повреда са изключени от гаранцията?
A4: Това е високоточен референтен габарит. Гаранцията покрива производствени дефекти, включително плоскост, перпендикулярност и отклонение в размерите извън спецификациите при доставка. Повреди и загуба на точност, причинени от сблъсък, надраскване, неправилен монтажен въртящ момент и нормално износване са извън гаранционното покритие.
Свързана категория
Изпратете запитване
Информация за контакт
-
Адрес
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, провинция Guangdong, Китай
-
Тел
-
електронна поща
Добре дошли да изпратите запитване до JWGRIP. Нашият професионален технически и търговски екип ще осигури безплатен избор на приспособления, персонализиран дизайн на решение и точна оферта.


Препоръки за новини