български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






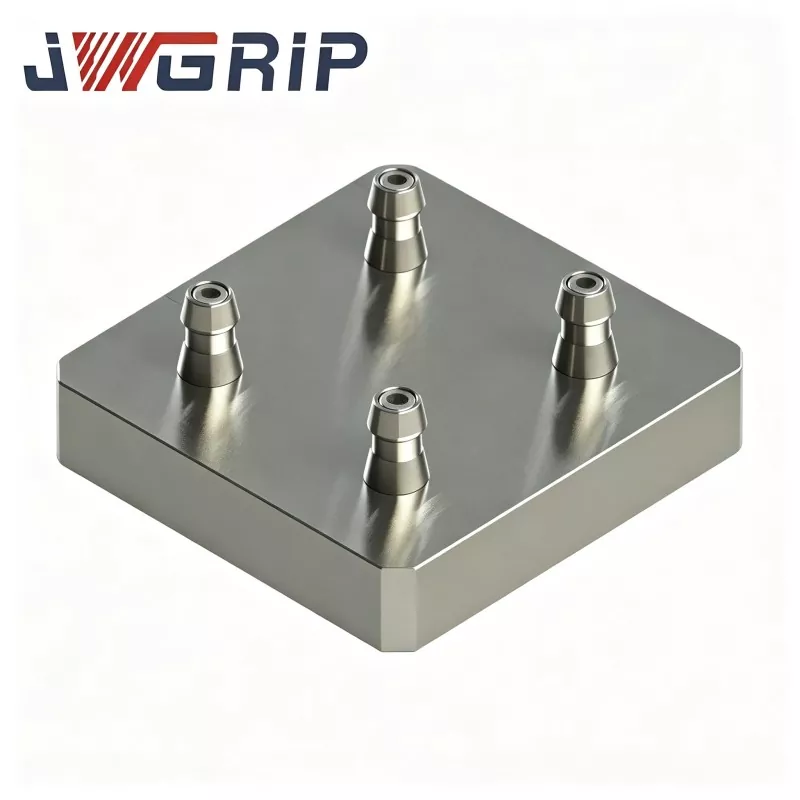
Четирицентров палет с нулева точка за CNC приспособление
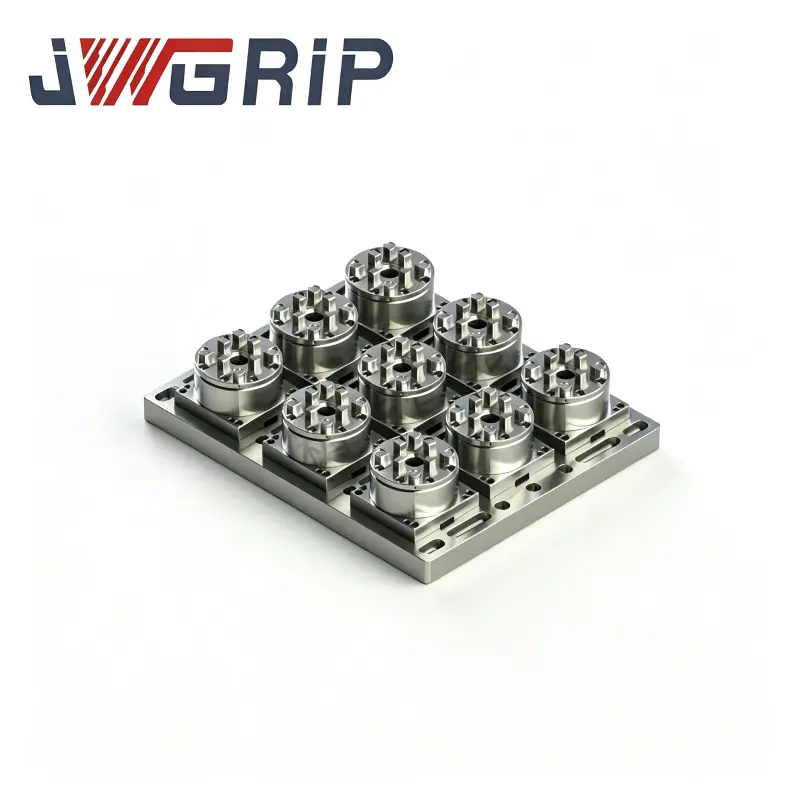
JWGRIP е производител и доставчик на професионална четирицентрова палета с нулева точка за CNC приспособление в Китай. Four Center Zero Point Pallet принадлежи към серията Zero Point Pallet, разработена за широко разпространените производствени сценарии със смесен режим с високо смесване и малък обем, преобладаващи в съвременната машинна индустрия. Добре дошли на запитване!
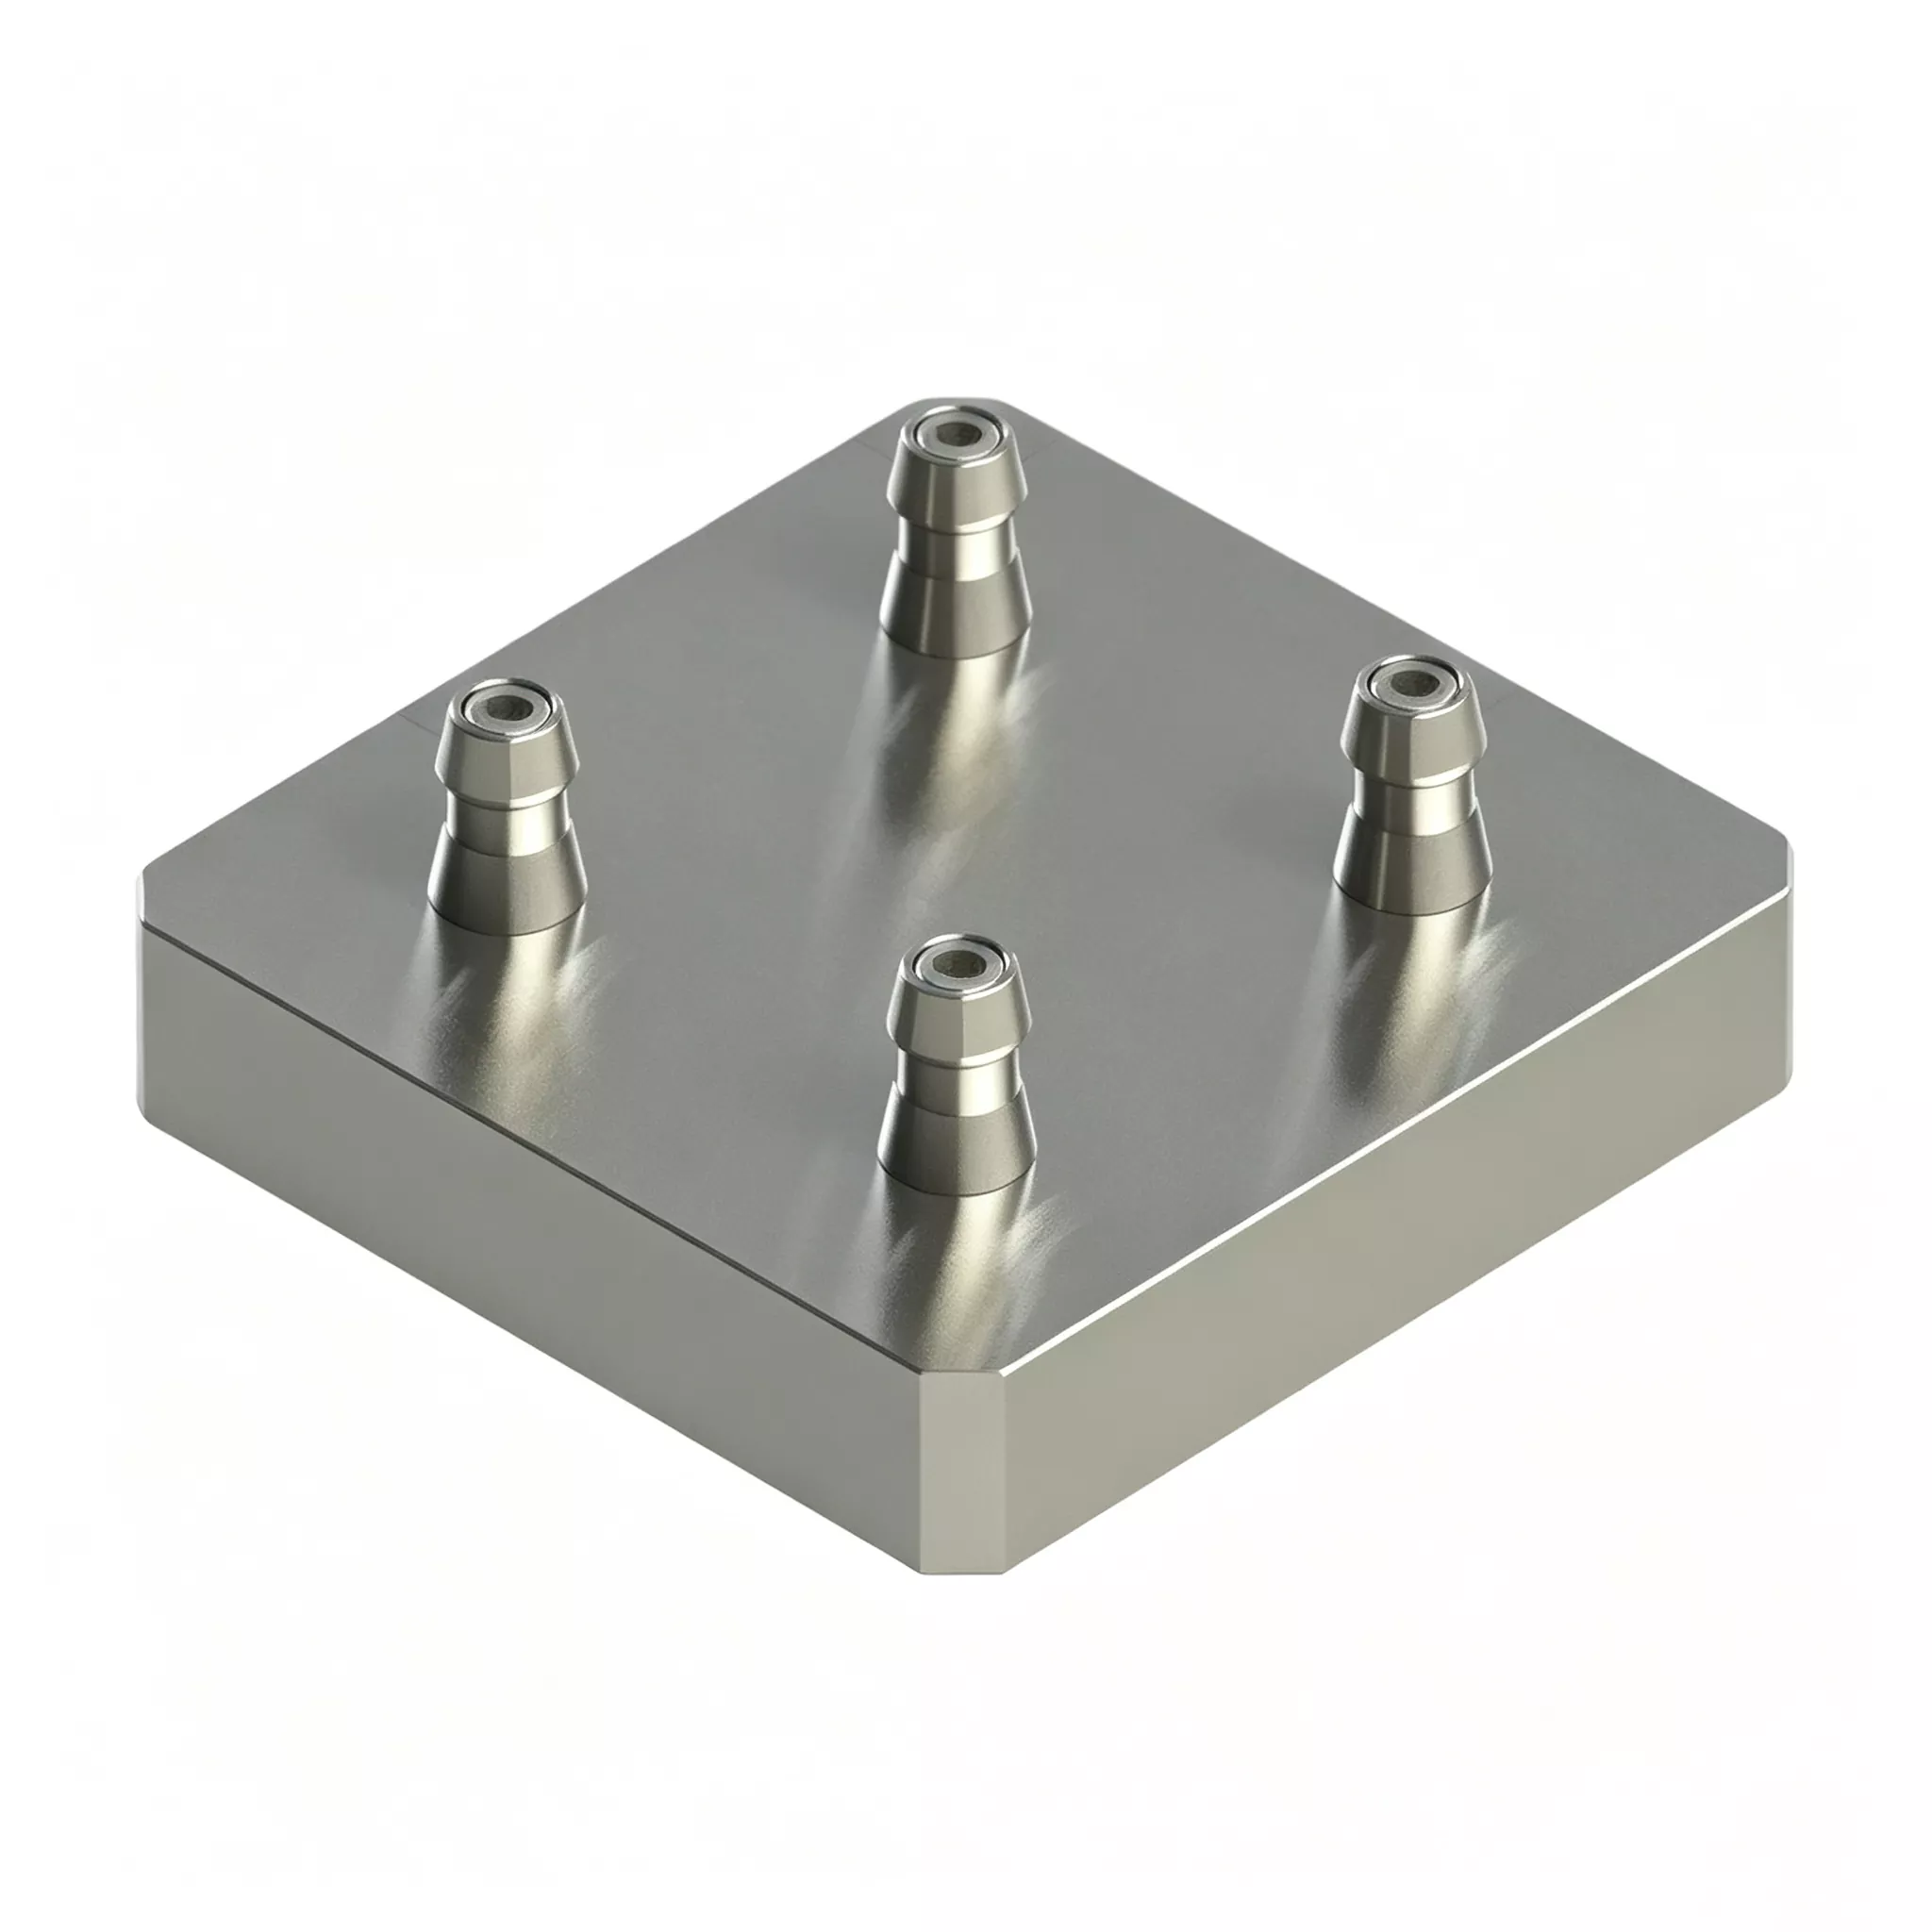
Тази четирицентрова палета с нулева точка за CNC приспособление може ефективно да реши проблемите на гъвкавото производство. Четирите пълни модула за позициониране на нулева точка са интегрирани в компактна цялостна основа, а четирите работни станции са напълно независими. Потребителите могат едновременно да затягат четири идентични детайла или да инсталират четири различни приспособления за смесена обработка. Няма нужда от сглобяване на множество тави на място. Позициите и височините на всички работни станции са калибрирани преди напускане на фабриката, за да се осигури последователност.
Състав на основния хардуер
JWGRIP Four-Center Zero-Point Pallet 120×120 включва следните комплекти:
· Монолитна палетна основа от кована и закалена легирана стомана
· Четири независими заключващи модула на втулка с нулева точка в матрично оформление
· Вграден синхронен пневматичен разпределителен модул
· Индивидуални жлебове за отклоняване на стружки за всяка локализираща станция
· Сервизен порт за сгъстен въздух
· Защитни капаци за покриване на празни станции
Основната му разлика спрямо обикновените устройства с множество станции: четири станции работят напълно независимо една от друга.
Два практически режима на производство
Режим 1: Масово производство на четири станции за идентични детайли
1. Монтирайте четири основи за приспособления, оборудвани с дърпащи се шпилки, на всичките четири станции.
2. Подаване на сгъстен въздух 0,5-0,7 MPa; синхронният пневматичен модул блокира едновременно и четирите възела на втулките.
3. Сигналът за потвърждение на заключване се връща към CNC системата и машината изпълнява цикли на рязане.
4. След завършване на машинната обработка освободете въздушното налягане за отключване. Четири завършени части се отстраняват в един цикъл, за да се увеличи производителността на час.
Режим 2: Гъвкава смесена обработка за различни части
1. Заредете приспособления, съответстващи на четири отделни детайла, на отделни станции.
2. Подайте сгъстен въздух, за да заключите всички станции. CNC изпълнява специални програми за обработка последователно за всяка станция.
3. Когато производството на една поръчка приключи, сменете само приспособлението на съответната целева станция. Останалите станции остават захванати без пълно разглобяване.
4. Значително съкращава времето за престой при честа смяна на продукта.
Инженерен дизайн
· Основата от легирана стомана претърпява двустранно стареене за освобождаване на напрежението: първо стареене след груба обработка, вторично стареене след полуфинална обработка. Повтарящото се напрежение при затягане, промените в температурата на околната среда и непрекъснатите вибрации при рязане са често срещани в цеховете със смесен режим. Неадекватното освобождаване на напрежението причинява невидима микродеформация и разрушава многопозиционната позиционна точност. Двойното стареене на JWGRIP максимизира освобождаването на вътрешния стрес за дълготрайна стабилна геометрия.
· Позициониращите втулки използват високоустойчива на износване лагерна стомана. Вътрешните отвори получават закаляване плюс хонинговане супер-завършване, за да се гарантира надеждно независимо локализиране за всяка станция.
· Позиционният толеранс и разликата във височината от станция до станция са стриктно контролирани, за да задоволят изискванията за стабилност на смесеното производство.
Основни предимства
1. Намалете до минимум времето за престой, причинено от честите смени на поръчките
Няма нужда да разглобявате всяко приспособление по време на смяна на продукта. Разменят се само станции, изискващи осветителни тела от нов ред; други станции продължават да работят. Времето на престой на машината спада рязко за среда с поръчки с голям микс и малък обем.
2. Елиминирайте причинените от човека грешки при сглобяване от множество отделни палети
Ръчното подреждане и монтиране на отделни палети с нулева точка може да създаде позиционно отклонение от 7-8 μm. JWGRIP завършва вътрешно вътрешно калибриране с множество станции: позиционен толеранс ≤±0,004 mm, разлика във височината от станция до станция ≤0,0025 mm. Спестява часове труд за монтаж и настройка на място.
3. Един хардуер покрива както задачи с голям обем, така и задачи с голям микс и малък обем
Изпълнете обработка на четири идентични части за максимална производителност по време на големи партидни поръчки. Превключете към режим на смесена линия за фрагментирани поръчки. Няма нужда да купувате отделни приспособления за два производствени сценария, което намалява инвестициите в дълготрайни активи.
4. Увеличете повторното използване на съществуващите активи на приспособлението със стандартна D20 съвместимост с нулева точка за издърпване и шпилка
Съществуващите в работилницата малки по размер основи за закрепване с нулева точка могат да се използват повторно директно след преоборудване на стандартни дърпащи шпилки D20. Избягвайте пълното преработване на приспособленията и запазете предишната инвестиция в приспособленията.
5. Независим дизайн на жлебовете за отклоняване на чипове за всяка станция
Режещите стружки от желязо и алуминий изтичат през специални жлебове за всяка станция. Захващането на стружки в междините на позициониращите втулки е значително намалено. При условия на честа смяна на смесени линии, честотата на почистване намалява и рискът от повреда при позициониране, задействан от чип, се намалява.
Реални случаи
Случай 1: Процесор за медицинско устройство-аксесоар
Този клиент получава типични поръчки с голям микс и малък обем, превключвайки между 3-5 варианта на миниатюрни части всеки работен ден.
· Преди надграждане: използвани са палети с нулева точка с една станция. Всяка смяна изисква отстраняване на приспособлението, почистване, повторно затягане и индикация на циферблата, което отнема 40-60 минути. Големи количества машинни часове бяха пропилени за работа по настройка.
· След внедряване на множество JWGRIP четирицентрови палети с нулева точка и приемане на режим на обработка със смесена линия: вече не е необходимо пълно разглобяване на приспособлението. Подменят се само приспособленията на целевата станция. Средното време за смяна пада на 8-15 минути.
· Производствената статистика за полугодието разкрива, че използването на металорежещи машини се е увеличило с 24%. Фабриката може да приеме по-фрагментирани поръчки на клиенти, без да купува допълнителни машини с ЦПУ.
Случай 2: Подизпълнител на 3C-компоненти в делтата на Перлената река
Тази работилница обработва както масови поръчки с голям обем, така и задачи за проби от малки партиди на едни и същи машини с ЦПУ.
· По време на периоди на масова поръчка: четири станции обработват идентични части за висока производителност.
· Когато пристигнат задачи за проби от малки партиди: заемете една или две станции за производство на проби, докато други станции поддържат масовото производство.
· Обработката на пробите вече не прекъсва ритъма на масовото производство и времето за доставка на пробите се съкращава значително.
Пълен производствен процес
① Коване и темпериране на заготовки от легирана стомана
② Груба обработка
③ Първо стареене за облекчаване на стреса
④ Полуфиниране
⑤ Вторично стареене за облекчаване на стреса
⑥ 5-осна шлифовъчна машина: шлайфане на всички отвори за монтаж на втулки при настройка за еднократно затягане
⑦ Bushing press-fitting
⑧ Уплътнение на въздушната верига
⑨ Тест за задържане на въздухонепроницаемост
⑩ Проверка на размерите на CMM с пълна станция
⑪ Обработка против ръжда
⑫ Удароустойчива опаковка, готова за износ
Контролен списък за проверка
1. Независим тест за точност на повторно позициониране за всяка отделна станция
2. Измерване на CMM за позиционен толеранс на четири станции, разлика във височината и паралелизъм
3. 5-минутен тест за въздухонепроницаемост; максимално допустим спад на налягането ≤0,02 MPa
4. Цикличен синхронен функционален тест за заключване-отключване в четири станции
Ръководство за избор
· Анализирайте структурата на поръчката си: За доминиращо масово производство с един вариант, стартирайте обработка на идентични части с четири станции. Ако поръчките с голям микс и малък обем съставляват голям дял, внимателно преценете риска от физически смущения между устройствата на четири станции, за да избегнете сблъсък.
· Потвърдете спецификациите на вашите издърпващи шпилки с нулева точка на място. Стандартната версия съответства на дърпащи шпилки D20. Персонализирани възли на втулки могат да бъдат разработени за алтернативни размери на издърпващи се болтове.
· За интегриране на автоматизирана производствена линия: гарантирайте стабилно налягане на въздушния източник в работилницата в рамките на 0,5-0,7 MPa и резервни IO сигнални точки за PLC система за управление.
· Изчислете общата височина на подреждане на детайла плюс приспособлението. Симулирайте пътя на движение на инструмента, за да предотвратите сблъсък между инструмент и палет по време на рязане. Изпратете чертежи на детайла на техническия екип на JWGRIP за оценка на смущенията, ако имате несигурност.
Практическа работа
1. Монтирайте палета върху работната маса на машинния инструмент, като затегнете болтовете стриктно в съответствие с изискванията за стойност на въртящия момент в ръководството за потребителя на JWGRIP. Закрепването с прекомерен въртящ момент е забранено, тъй като деформацията на основното тяло ще разруши относителната точност на много станции.
2. Инсталирайте филтър масло-вода в предния край на входа за сгъстен въздух. Влагата и примесите, навлизащи във втулките, ще предизвикат ръждясване, абразия и влошаване на точността.
3. Напръскайте аерозол със суха смазка вътре втулките с нулева точка след всеки кумулативни 100 работни часа. Течното моторно масло е строго забранено, тъй като маслото привлича метални стружки и води до повреди на втулките.
4. Почистете с продухване локализиращите отвори и жлебовете за отклоняване на стружки на всяка станция със сгъстен въздух след смяна на приспособлението или при всяка смяна на смяна. Никога не оставяйте метални стърготини върху базовите повърхности за локализиране.
5. Поставете защитни капаци на неработещи станции, за да блокирате железни стърготини и флуид за рязане от нахлуване в комплектите на втулките.
6. Избягвайте удара на тежък предмет върху опорните повърхности на палета. Основната деформация, причинена от сблъсък, обикновено не може да бъде поправена на място и трайно унищожава работата на много станции.
Поддръжка след продажбата
1. Гаранция: 12-месечна гаранция за цяла единица покрива производствени дефекти, с изключение на човешка неправилна работа. Квалифицираните рекламации се ползват от безплатен ремонт или услуга за подмяна на резервни части.
2. Технически ресурси: Осигурени са онлайн документи за работа и видео уроци. Предлага се платена дистанционна техническа поддръжка за проекти за поръчка на големи количества.
3. Услуга за персонализирана модификация: Поддържат се регулиране на външните размери, подмяна на спецификациите на издърпване, пренареждане на оформлението на станцията.
4. Примерна оценка: Може да се организира извадка за оценка; купувачът поема примерни транспортни разходи.
ЧЗВ
Въпрос 1: Смесената обработка на детайли от различни части на четири станции ще попречи ли на взаимната точност?
A: Четири втулки са физически напълно независими; заключващите действия не си пречат едно на друго. Точността на локализиране остава стабилна, докато приспособленията избягват физически сблъсък. Все пак се препоръчва редовно почистване със сгъстен въздух за всяка станция, за да се предотврати пръскането на стърготини върху базовите повърхности на други станции.
Въпрос 2: Необходима ли е четирицентрова палета с нулева точка за CNC приспособление, ако смяната на малки партиди се случва рядко?
О: Неговото предимство при смяна на ефективност се откроява само при честа смяна на варианти всяка седмица. Ако производството е предимно едновариантно ориентирано към масата, палетите с нулева точка с една станция или с две станции осигуряват по-добра производителност на разходите.
Q3: Могат ли съществуващите ми стари основи за приспособления да бъдат използвани повторно на този палет?
О: Основите на приспособленията, снабдени със стандартни D20 дърпащи шпилки с нулева точка, могат да работят директно. Изработени по поръчка възли на втулки са необходими за други спецификации на издърпващи шпилки.
Q4: Може ли JWGRIP Four-Center Zero-Point Pallet 120×120 да се използва на 5-осни CNC машини?
О: Съвместим е с 5-осово оборудване. Изчислете общата височина на детайла плюс приспособлението, за да оцените риска от сблъсък при накланяне на шпиндела. Чертежите на детайла могат да бъдат изпратени за техническа оценка на JWGRIP на етапа на подбор.
Референтна бележка за обществената поръчка
Много фабрики обмислят закупуването на големи количества персонализирани приспособления със специално предназначение за надграждане на гъвкави линии. Това води до големи капиталови разходи плюс риск от спиране на оборудването след промяна на поръчките.
Основната стойност на JWGRIP Four-Center Zero Point Pallet for CNC Fixture се крие в поддържането както на масово производство, така и на смесено линейно производство с висока смес в рамките на един единствен хардуерен модул. Той максимизира повторното използване на съществуващите бази на приспособленията на клиентите, контролира производствените разходи за преоборудване и облекчава болезнените точки при смяна на ефективността, причинени от фрагментирани поръчки. Той е много подходящ за проекти за гъвкаво надграждане за средни и малки производители на компоненти.
Изпратете запитване
Информация за контакт
-
Адрес
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, провинция Guangdong, Китай
-
Тел
-
електронна поща
Добре дошли да изпратите запитване до JWGRIP. Нашият професионален технически и търговски екип ще осигури безплатен избор на приспособления, персонализиран дизайн на решение и точна оферта.
Препоръки за новини