български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






Автоматизиран палет с нулева точка с патронник
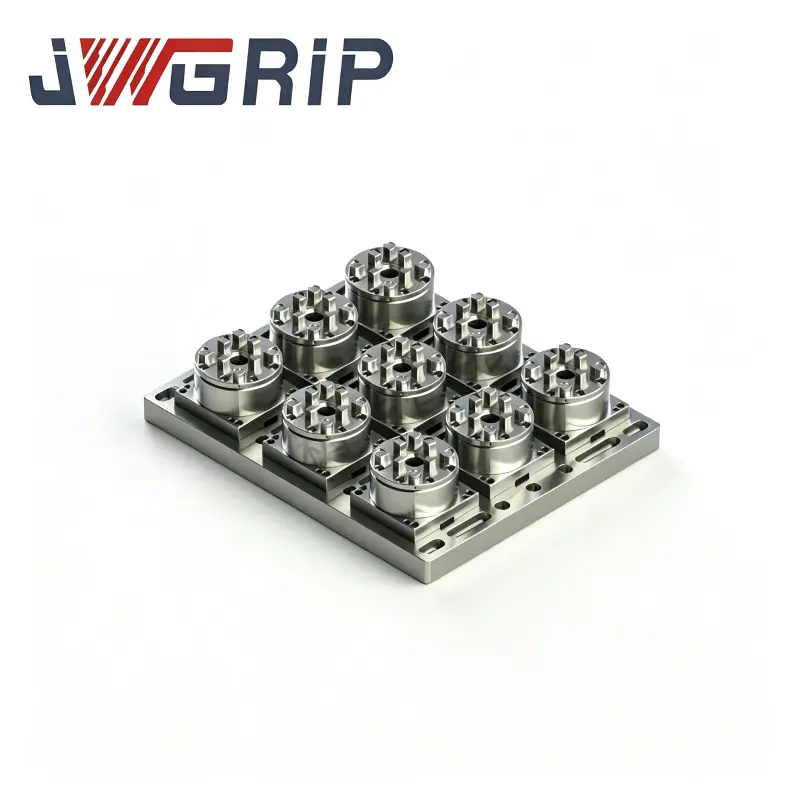
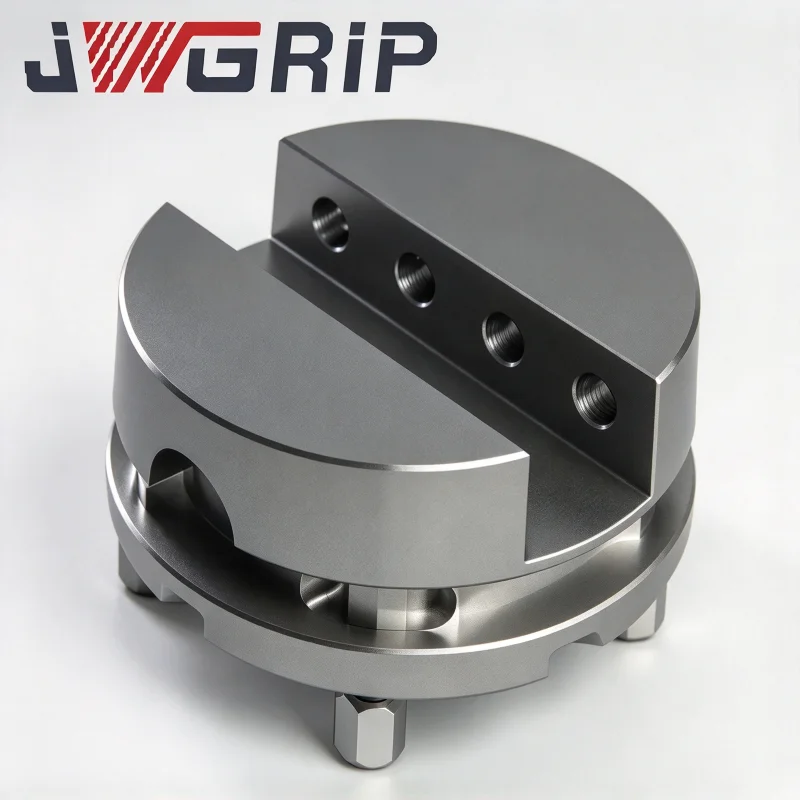
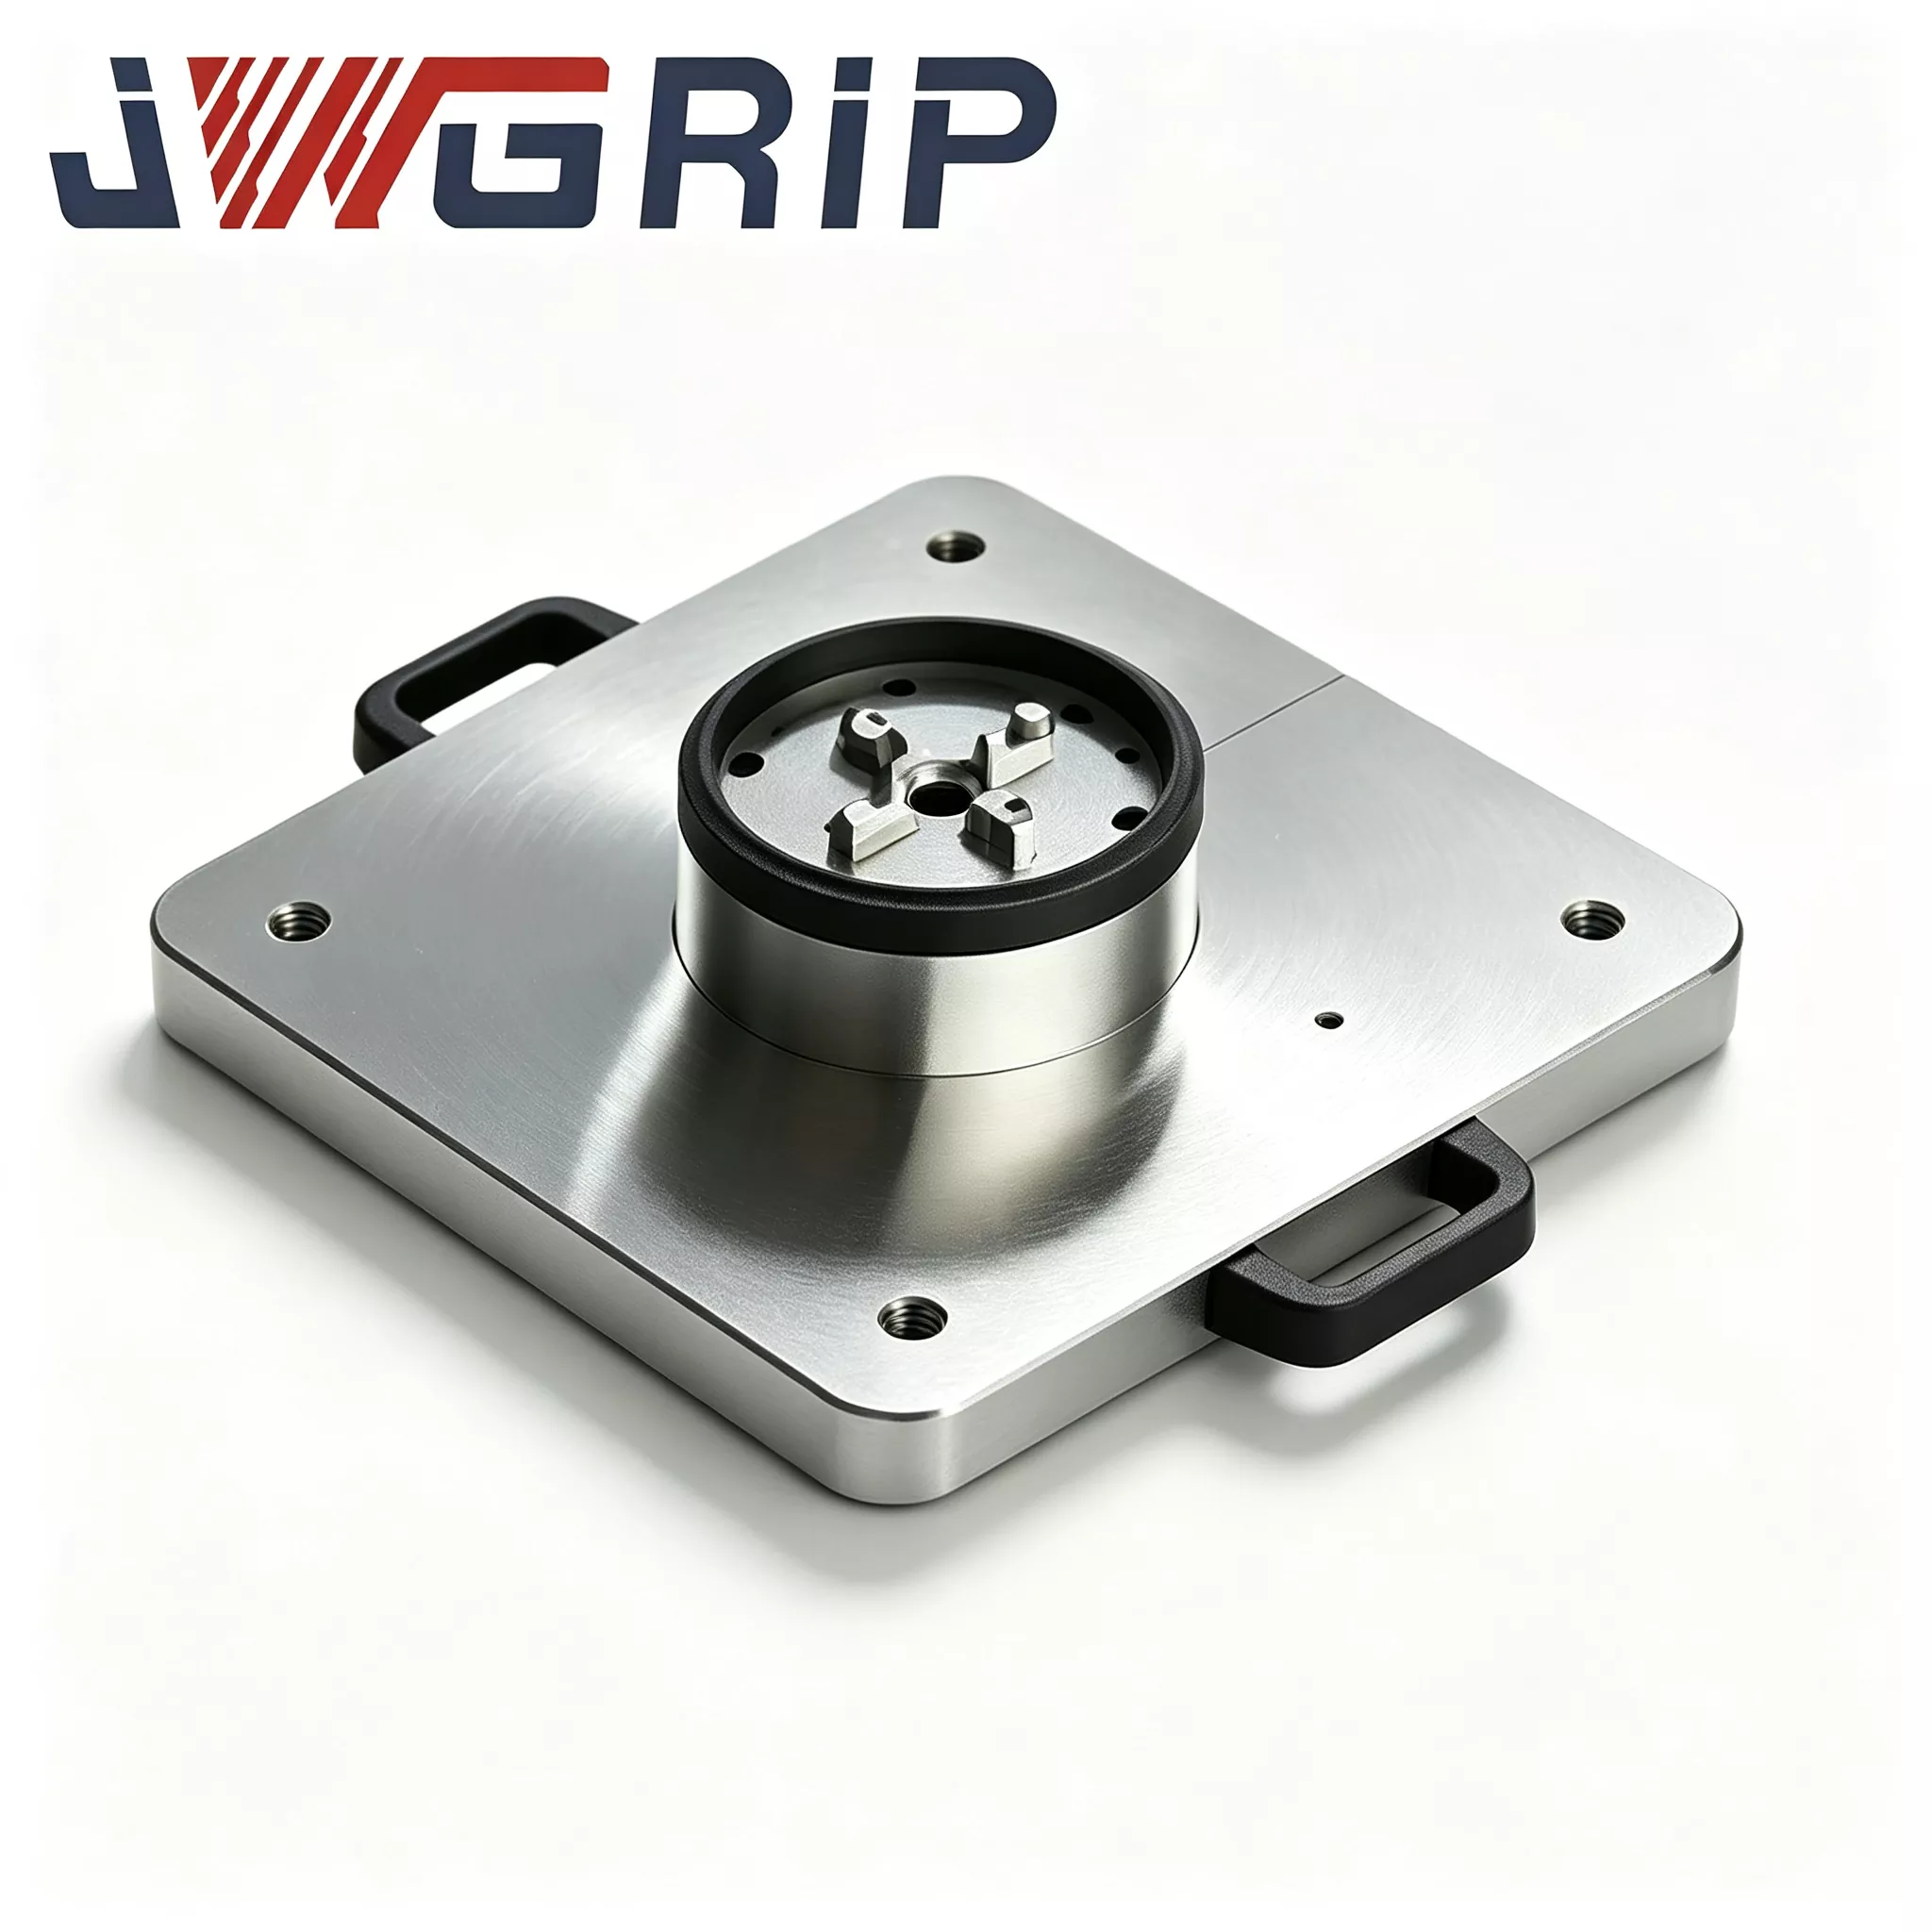
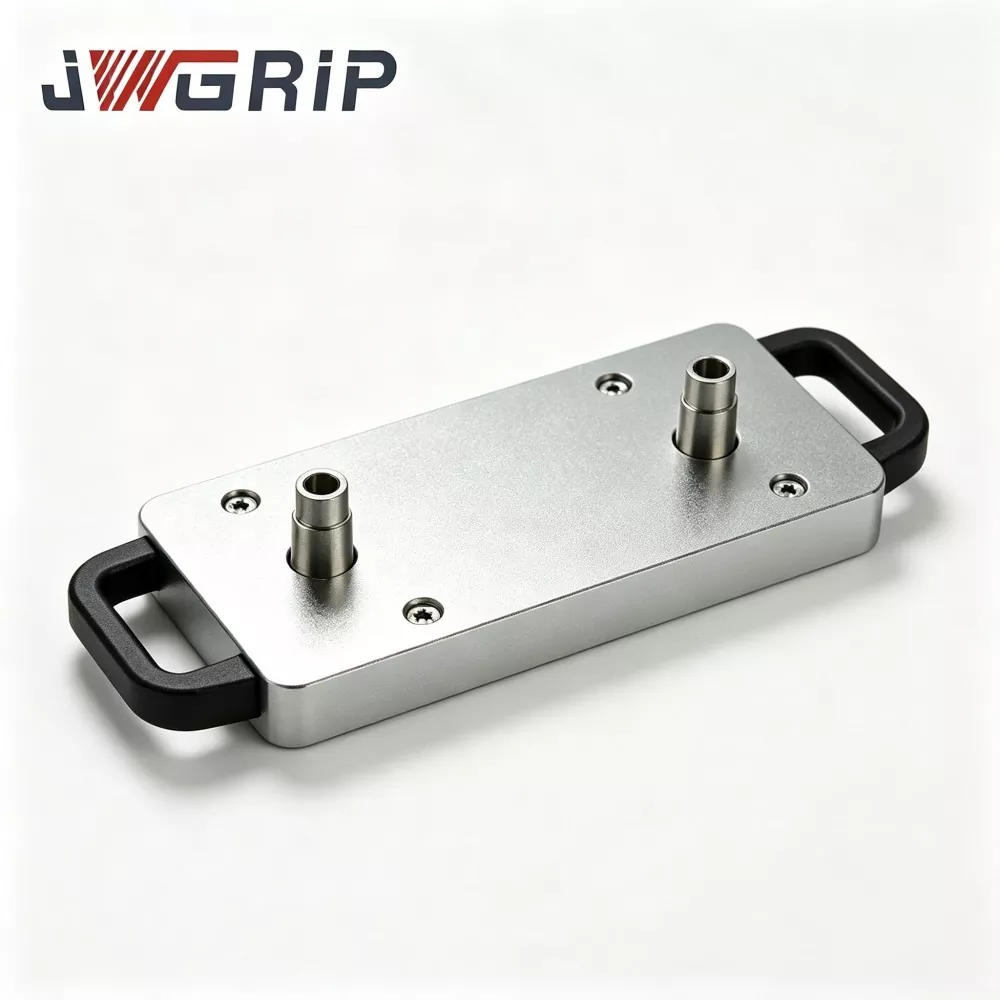
JWGRIP е производител и доставчик на професионални автоматизирани палети с нулева точка с патронник в Китай. Това е интегрирано приспособление за позициониране на нулевата точка, специално проектирано за гъвкави безпилотни производствени линии с ЦПУ. Той интегрира референтния компонент за позициониране на нулевата точка и захранващия пневматичен заключващ блок на патронника в едно устройство, елиминирайки необходимостта от закупуване на допълнителни многослойни адаптерни плочи или отделни приставки за патронник. Може да се монтира директно и фиксира върху работната маса на машинния инструмент и да се свърже с индустриални роботизирани грайфери.
Автоматизираният палет с нулева точка с механичен патронник може да постигне автоматично позициониране, автоматично затягане и автоматично освобождаване, след като детайлът е захванат. Той е широко използван при обработката на отляти под налягане части от автомобилни алуминиеви сплави, широкомащабно производство на метални структурни компоненти за потребителска електроника 3C и автоматични единици за обработка на графитни електроди в цехове за формовки.
Състав на продукта и работен поток
Автоматизираният палет с нулева точка с механичен патронник принадлежи към серията палети с нулева точка. Състои се главно от четири основни компонента: основното тяло на палета, високопрецизната втулка за позициониране на нулевата точка, пневматичният задвижващ модул и приспособлението за синхронен захранващ патронник.
Пълният работен поток е както следва: Индустриалният робот взема основата на закрепване на заредения детайл и го поставя върху референтната равнина на палета. Втулката за позициониране на нулева точка завършва първоначалното позициониране. Когато вграденият сензор разпознае точно позицията, той изпраща сигнал до системата за управление на PLC.
PLC стартира пневматичната верига, а вграденият пневматичен модул задвижва приспособлението на захранващия патронник да се движи синхронно навътре, постигайки равномерно радиално затягане на основата на приспособлението.
След завършване на затягането се изпраща електрически сигнал за потвърждение към CNC машинния инструмент и цикълът на обработка на рязане започва.
Когато програмата за обработка приключи, машинният инструмент изпраща сигнал за завършване и пневматичната верига освобождава налягането. Приспособлението на патронника се отваря синхронно и роботът изважда завършения детайл заедно с приспособлението, подготвяйки се за следващия цикъл на зареждане.
Целият процес не изисква ръчно затягане на болтове или ръчна индикация и центровка.


Предимства на процеса
Заготовката на основната плоча е изработена от кована легирана стомана и е подложена на два пълни процеса на термична обработка за облекчаване на напрежението, за да се елиминира вътрешното остатъчно напрежение, генерирано по време на процеса на CNC обработка.
Много евтини конкуренти ще пропуснат тази важна стъпка. Ако вътрешното остатъчно напрежение в основния материал е значително, многократните операции по затягане в работилницата и промените в температурата, дължащи се на цикли ден-нощ, могат да причинят микроскопични деформации, които са невидими с невъоръжено око върху референтната еталонна равнина.
Това ще доведе до непрекъснати отклонения в размера на обработените детайли и ще доведе до големи загуби на отпадъци.
Всяка част от суровината в нашата фабрика стриктно завършва пълния процес на отгряване. Този стандарт е извлечен от над десет години практически инженерен опит и обслужва многобройни CNC проекти за автоматизирано приспособление. Позициониращата втулка е изработена от носеща стомана с висока износоустойчивост, подложена е на закаляване и темпериране и е комбинирана с фино шлифоване на вътрешния отвор и ултра фина обработка, за да се минимизира празнината между позициониращите повърхности и да се осигури стабилно позициониране дори след безброй цикли на смяна.
Основни предимства
1. Интегриран структурен дизайн от една част
Интегрираният дизайн от една част спестява място за монтаж върху работната маса на машинния инструмент и елиминира натрупаните грешки при сглобяване, причинени от многослойни адаптерни плочи. Традиционните решения от разделен тип изискват подреждане на палети с нулева точка, адаптерни основни плочи и независими патронници, при което подреждането на 2–3 плочи може да генерира допълнителни 3–5 μm натрупано отклонение при позициониране. Нашият монолитен интегриран дизайн избягва тези източници на грешки, намалява броя на закупените аксесоари и намалява разходите за управление на резервни части за крайните клиенти.
2. Повторете точността на позициониране
Палетът осигурява стабилна повтаряща се точност на позициониране от ±2μm. Вътрешните отвори на позициониращите втулки се обработват чрез хонинговане със суперфинишно покритие. Всеки палет се подлага на 100% пълна проверка на точността на артикула преди доставка и всяка единица се изпраща с хартиено копие на оригинален доклад от проверката, който може да бъде доставен за проверка при поискване от чуждестранни купувачи.
3. Native Automation Integration
Стандартизираните пневматични портове и NPN интерфейсите за изход на електрически сигнал са запазени, което прави палета съвместим с множество масови марки индустриални роботи на пазара. Той наистина поддържа необслужвано производство през нощна смяна. Според реални данни за модернизация от един местен краен потребител на авточасти, времето за цикъл на смяна на приспособлението спадна от първоначалното ръководство с 12–15 минути до 45 секунди след разгръщането на нашите палети, без операторът да остава на място по време на нощни смени.
4. Висока изходна сила на затягане
Вграденият мощен пневматичен патронник осигурява максимална сила на затягане до 45 kN, способна да издържи на въздействието на рязане, генерирано от обработка с тежко подаване на детайли от формована стомана и лят алуминий, като ефективно намалява риска от изместване и разхлабване на приспособлението по време на операции на рязане.
5. Удобна поддръжка и контролируеми разходи за резервни части
Сглобките на челюстите на патронника могат да се разглобяват и сменят поотделно, без да се премахва целият палет от работната маса на машината. Когато челюстите претърпят абразия или повреда, клиентите трябва само да закупят съответните резервни части, вместо да сменят целия комплект палети, като ефективно намаляват дългосрочните инвестиции за поддръжка на оборудването.


Случаи на реални клиенти
Автоматизираният палет с нулева точка с Power Chuck се прилага най-вече в три категории производствени линии: безпилотни CNC производствени линии за автомобилни компоненти, масови производствени линии за 3C метални структурни части и гъвкави автоматизирани обработващи клетки с графитни електроди във фабрики за формовъчни форми.
Случай 1:Един голям домашен производител на авточасти преоборудва две гъвкави автоматизирани производствени линии с ЦПУ с общо 16 комплекта автоматизирани палети с нулева точка с механичен патронник за машинна обработка на алуминий под налягане. Преди модернизация операторите се нуждаеха от ръчна индикация и подравняване за всяка смяна на приспособлението, което отнемаше приблизително 13 минути на партида. След разгръщането на нашите автоматизирани палети с нулева точка, роботът завършва всички дейности по товарене-разтоварване, позициониране и затягане. Единичният цикъл на превключване се скъсява до 42-50 секунди. Реализира се нощна смяна без надзор. Според тримесечна непрекъсната производствена статистика месечният производствен капацитет на ниво цех нараства с 22 процента. Съгласуваността на размерите в партидите детайли очевидно се подобрява и процентът на бракувани скрап намалява значително.
Case2:Едно широкомащабно предприятие за производство на форми, разположено в делтата на Перлената река, инсталира множество комплекти от този автоматизиран палет в клетки за автоматизирана обработка с графитен електрод. Всички електродни основи приемат унифицирани стандартни размери. Операторите вече не повтарят ръчни указания за всяка задача за обработка на електроди. Консистенцията на размерите на готовите електроди се подобрява значително и интензивността на повтарящия се труд за персонала в цеха за формовки намалява. Предложени позиции на изображението: снимки на място, направени в нашия собствен цех за обработка, реални снимки на работна станция за автоматизация на обекта на клиента, детайлни снимки в разглобен изглед на тялото на палета, снимки, заснети по време на проверка на точността на изхода на фабриката - QC.
Производствен процес
Всички автоматизирани палети преминават през пълнопоточно производство, включително коване, CNC машинна обработка, термична обработка, шлайфане и сглобяване в нашия вътрешен цех за CNC приспособления. Не се приема аутсорсинг на OEM за цялостна единица.
Пълен производствен процес:
заготовка от легирана стомана → груба машинна обработка → първо стареене за облекчаване на напрежението → полуфинална обработка → вторично стареене за облекчаване на напрежението → супер прецизно шлайфане → пресоване на втулка → общо сглобяване → проверка на точността и производителността на множество елементи → тест за херметичност под налягане → защита срещу ръжда → опаковка за износ.
Контрол на качеството и сертификати
Задължителни елементи за инспекция преди доставка за всяка единица: повторен тест за точност на позициониране, действително измерване на силата на затягане на патронника, тест за задържане на налягането за херметичност (макс. допустим спад на налягането ≤0,02MPa в рамките на 5 минути продължителност на задържане), тест за цялост на електрическия сигнал и логиката. Всяка единица се доставя с уникален лист с данни за фабрична проверка. Нашата фабрика притежава сертификат за система за управление на качеството ISO9001. Налични са сертификати за материали за ключови метални компоненти. Лабораторна инспекция на трета страна, посочена от клиентите, е приемлива.
Ръководство за избор
Първо, потвърдете действителните външни размери на носителя на приспособлението на обекта на клиента, за да съответства на спецификацията за диапазон на затягане на палета.
Второ, проверете състоянието на източника на въздух в работилницата. Налягането на сгъстения въздух трябва стабилно да остане в рамките на 0,5-0,7MPa. Ако налягането на източника на въздух се колебае силно, силно се препоръчва троен филтър за регулиране на налягането.
Трето, за доставка на проекти за автоматизация, изяснете IO протокола за комуникация между робота и PLC системата за управление. Ние доставяме пълна документация за електрически интерфейс безплатно.
Четвърто, осигурете максимално тегло на детайла, ако се обработват тежки детайли. Нашият технически персонал ще извърши оценка и ще прецени дали е необходима подсилена персонализирана версия на палета.
Бележки за инсталиране, пускане в експлоатация и работа
Докато монтирате палета върху работната маса на машинния инструмент, затегнете болтовете стриктно следвайки стойностите на въртящия момент, посочени в ръководството. Силното затягане с прекомерен въртящ момент е забранено, за да се избегне деформация на тялото на палета. Филтърът масло-вода трябва да бъде монтиран в предния край на входа за сгъстен въздух, за да се предотврати навлизането на влага и метални остатъци в патронника и причиняване на ръждясване на вътрешния компонент или задръстване на челюстта. На всеки 80-100 кумулативни работни часа напръскайте спрей със суха смазка върху плъзгащите се триещи се повърхности вътре в патронника.
Течното моторно масло е забранено, тъй като течното масло привлича масивни алуминиеви и железни стърготини и предизвиква заклинване на челюстта. По време на производството избягвайте натрупването на големи стърготини върху базовата базова равнина на палета. Операторите трябва да продухват и почистват локализиращите дупки и базовите равнини със сгъстен въздух при всяка смяна на смената. Никога не работете с уреда, надвишаващ максималната сила на затягане, посочена в спецификационния лист. Работата с претоварване причинява постоянна пластична деформация на челюстите на патронника и трайно унищожава точността на позициониране на палета.
Опаковка, време за доставка и следпродажбено обслужване
Калъфи за опаковане от масивна дървесина, устойчиви на удари за износ, с вътрешна защита на буфера от дебела пяна са приети, за да предпазят прецизните базови повърхности срещу повреда при сблъсък по време на превоз на дълги разстояния с морски кораби. Стандартно време за изпълнение: 12-18 работни дни. Някои стандартни артикули се поддържат на склад за по-кратка доставка.
12-месечна гаранция за цяла единица покрива производствени дефекти, които не са причинени от човешка неправилна работа; осигурен е безплатен ремонт или подмяна на резервни части. Предлагат се дистанционни онлайн технически насоки за инсталиране и пускане в експлоатация. Платена услуга за въвеждане в експлоатация на място може да бъде предложена за проекти с групова поръчка.
Поддържа се персонализирана услуга за модификация, включително регулиране на обхвата на затягане, промяна на разположението на пневматичната верига и промяна на формата на изходния сигнал. Предлага се безплатна проба за тест за оценка на клиента; транспортните разходи за мостри се поемат от купувачите.
ЧЗВ
Въпрос 1: Може ли автоматичният палет с нулева точка с Power Chuck да бъде съвместим с приспособления за нулева точка от други марки на трети страни?
О: Измерението на базовата точка на стандартната версия съответства на нашата естествена система за нулева точка. Ако за вашия проект се изисква съвместимост с приспособления за нулева точка на друга марка, уведомете техническите изисквания преди поставянето на поръчката, може да се реализира персонализирана машинна обработка на базови размери.
Q2: Нестабилното налягане на въздушния източник ще повлияе ли на безопасността и надеждността на затягане?
О: Това ще доведе до пряко въздействие. Недостатъчното налягане на източника на въздух намалява действителната сила на затягане на патронника и създава риск от разхлабване на детайла по време на рязане. Силно се препоръчва възелът на филтъра за регулиране на налягането да стабилизира налягането в рамките на 0,5-0,7MPa.
Въпрос 3: Какви са основните причини за влошена точност на позициониране след продължителна работа?
О: Три често срещани първопричини: първо, замърсители от чипове, натрупани върху референтни локализиращи повърхности; второ, нормалното износване на вътрешните плъзгащи се компоненти; трето, деформация на тялото на палета, причинена от външен силен удар. Дайте приоритет на почистването и поддръжката. Износените компоненти могат да бъдат заменени с отделни резервни части вместо подновяване на целия палет.
Въпрос 4: Може ли този палет да се прилага върху 5-осни CNC машини?
О: Съвместим е с 5-осни машини. Общата височина на сглобеното приспособление трябва да бъде изчислена, за да се предотврати сблъсък по време на накланяне на шпиндела по 5 оси. Доставете модел на машина на етапа на избор и ние ще оценим риска от смущения вместо вас.
Изпратете запитване
Информация за контакт
-
Адрес
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, провинция Guangdong, Китай
-
Тел
-
електронна поща
Добре дошли да изпратите запитване до JWGRIP. Нашият професионален технически и търговски екип ще осигури безплатен избор на приспособления, персонализиран дизайн на решение и точна оферта.

Препоръки за новини