български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






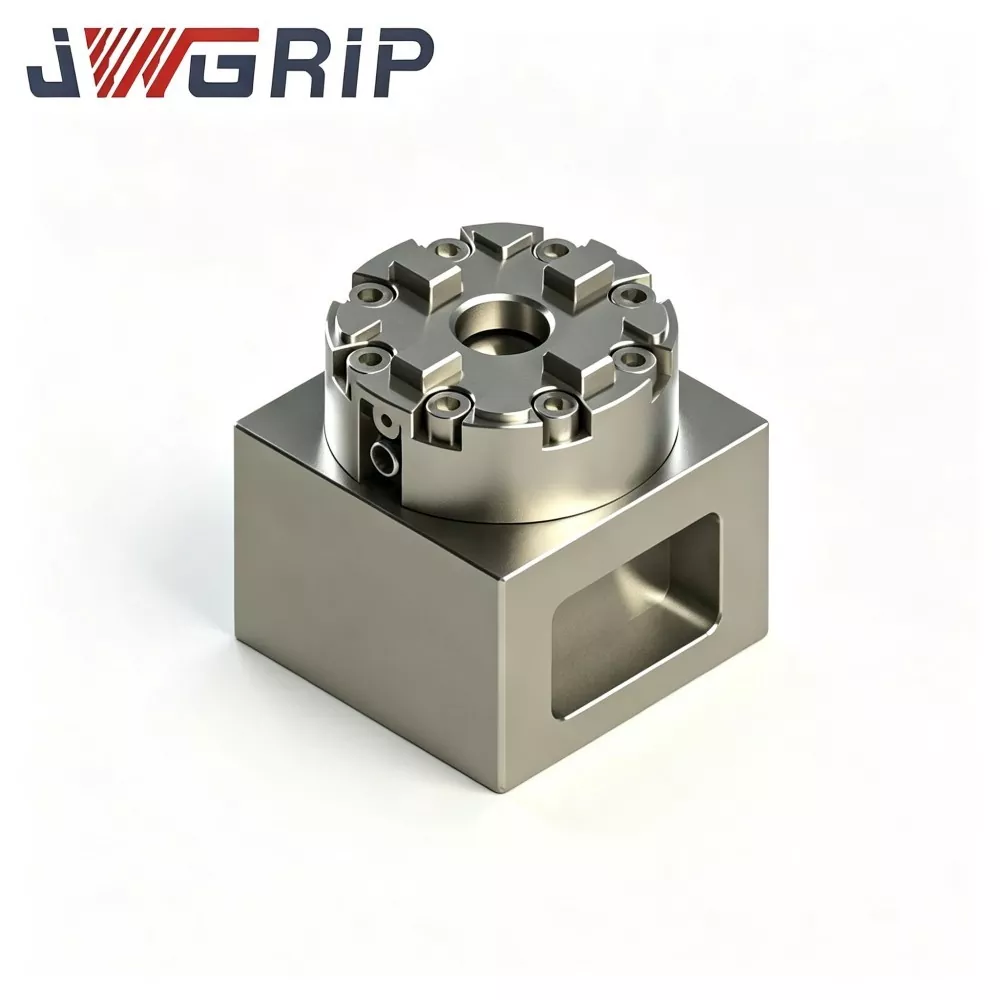
R-Type D75 MacroStd CNC Ръчен EDM патронник
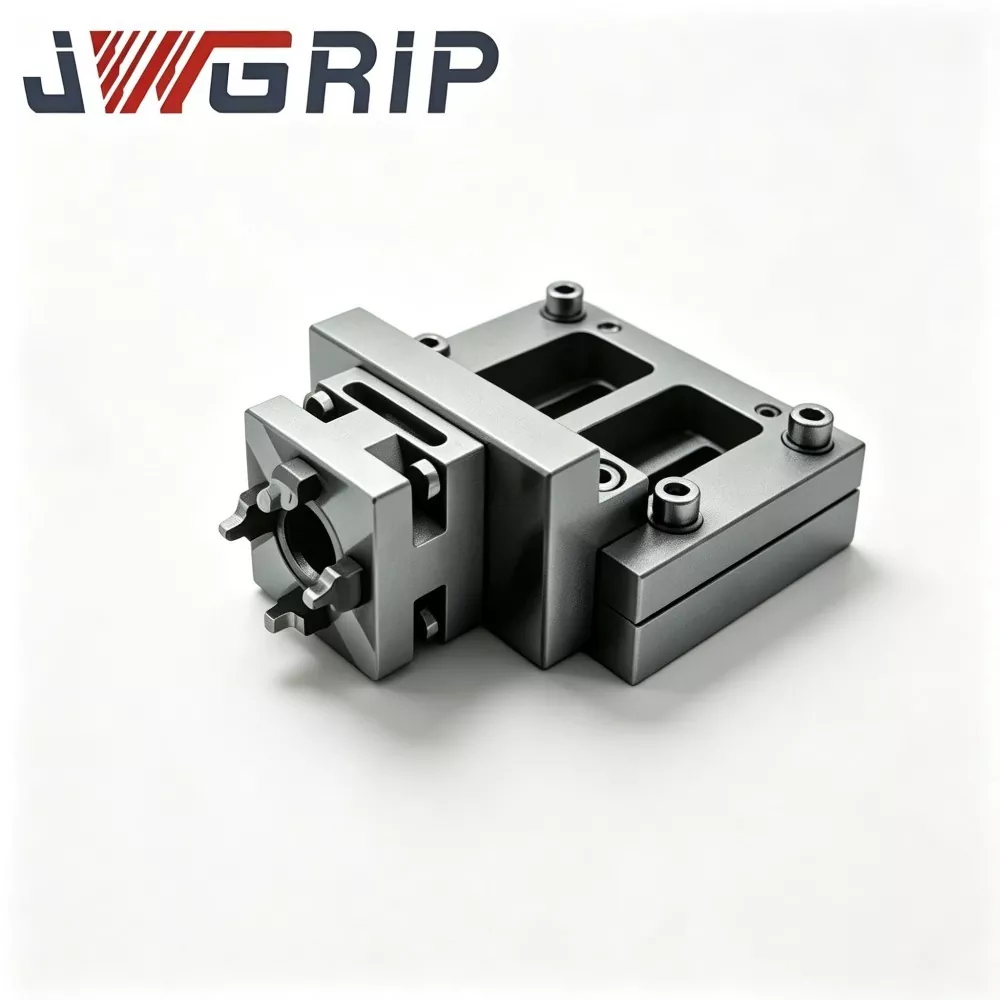
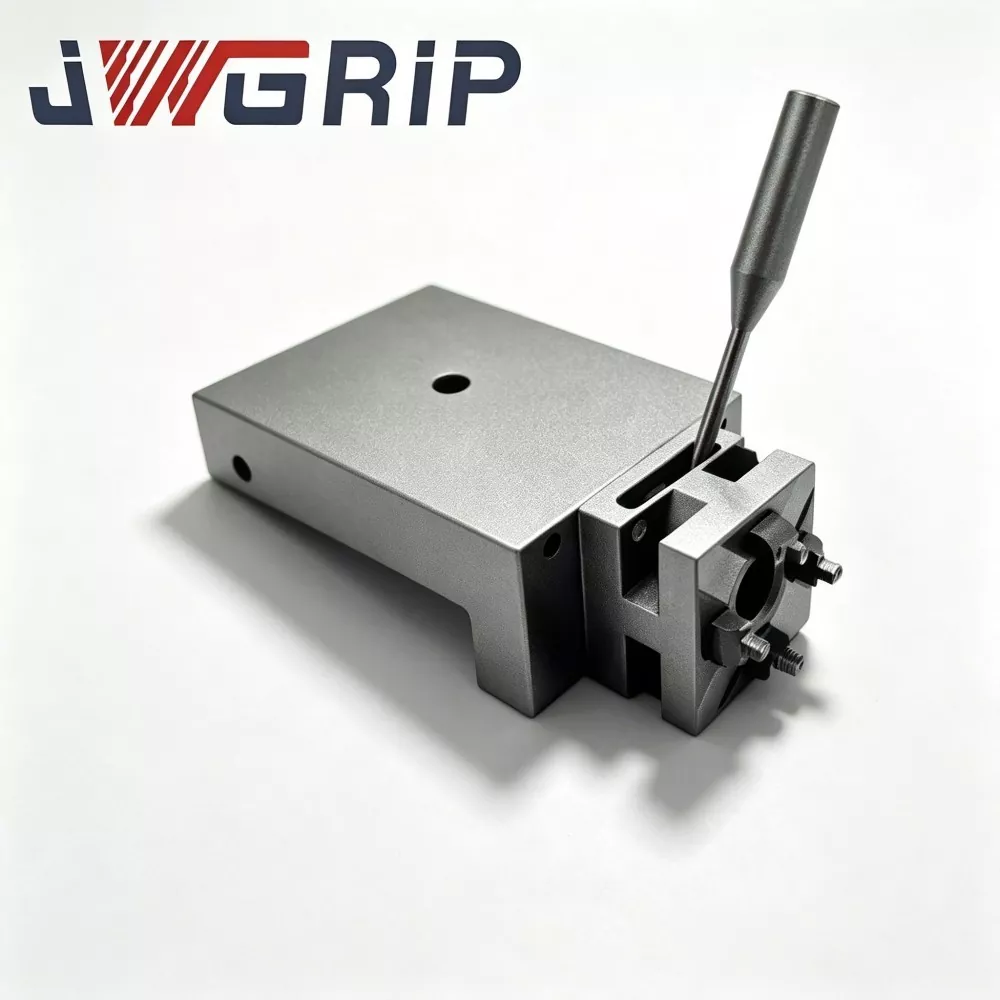
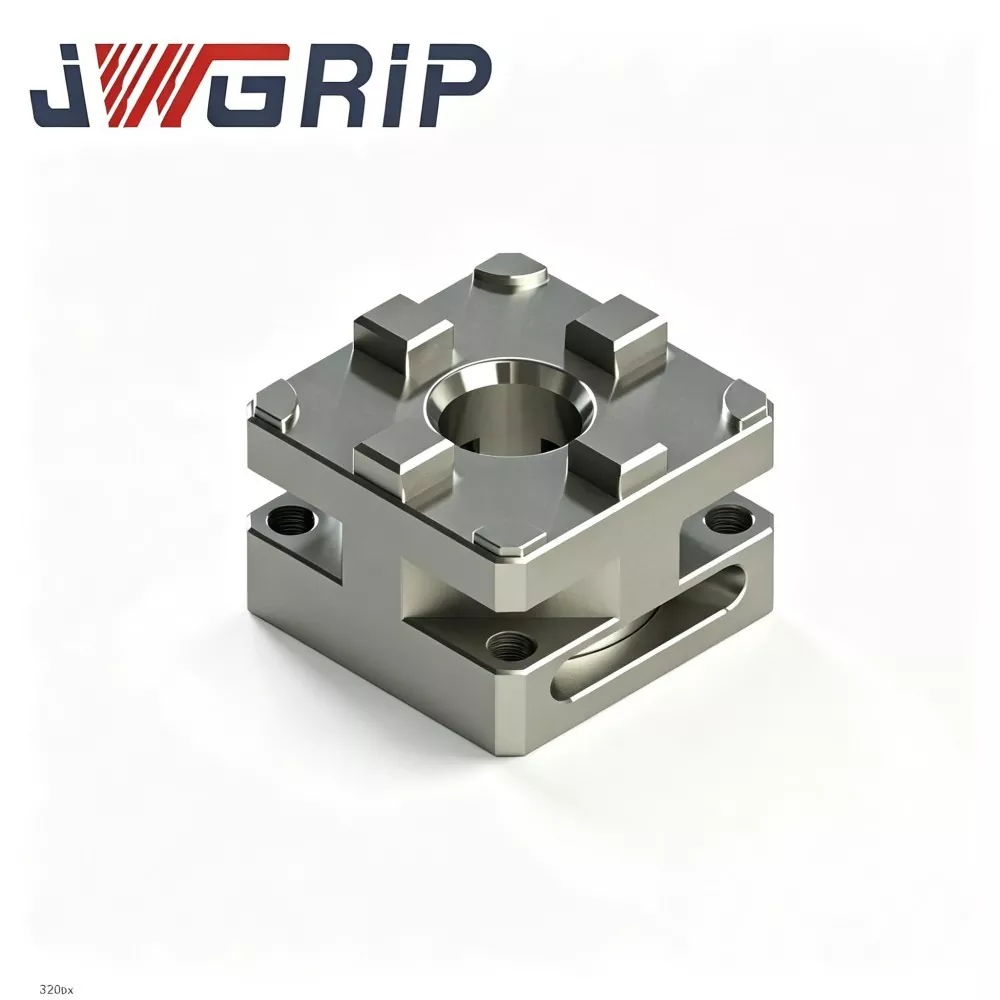
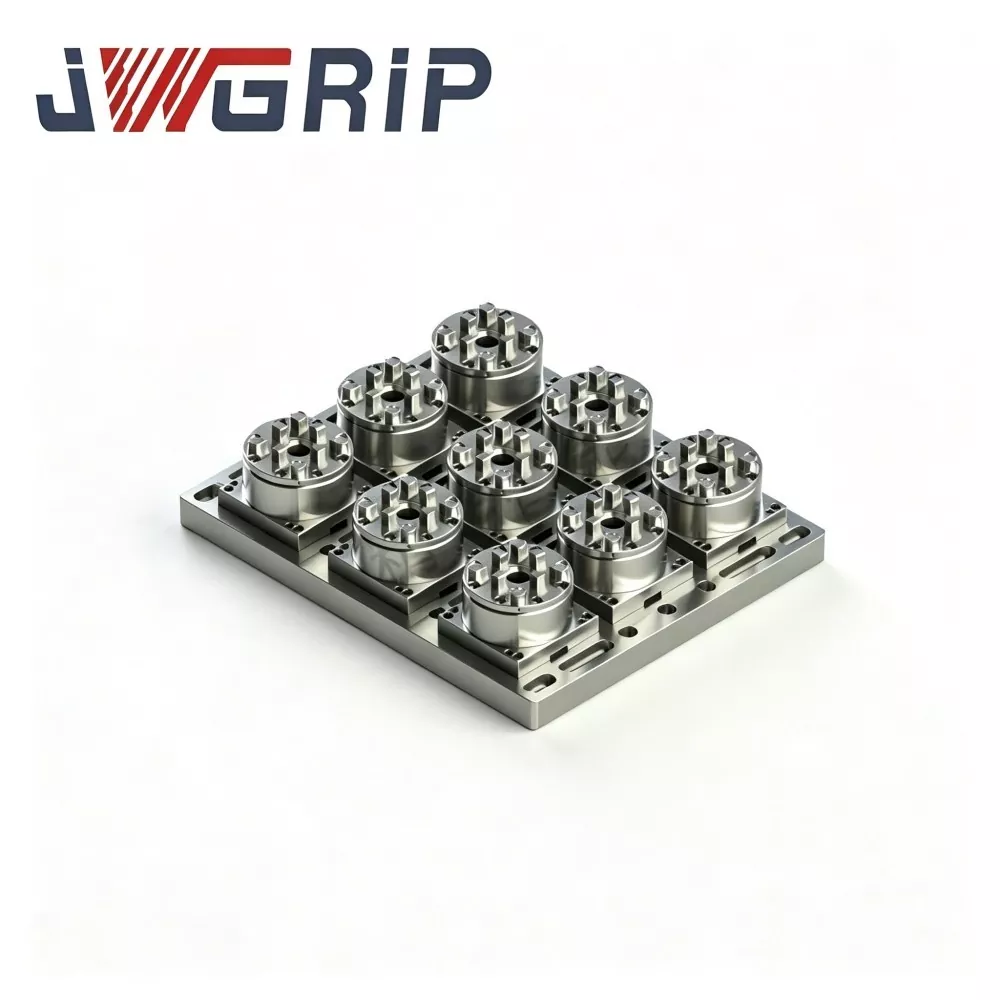
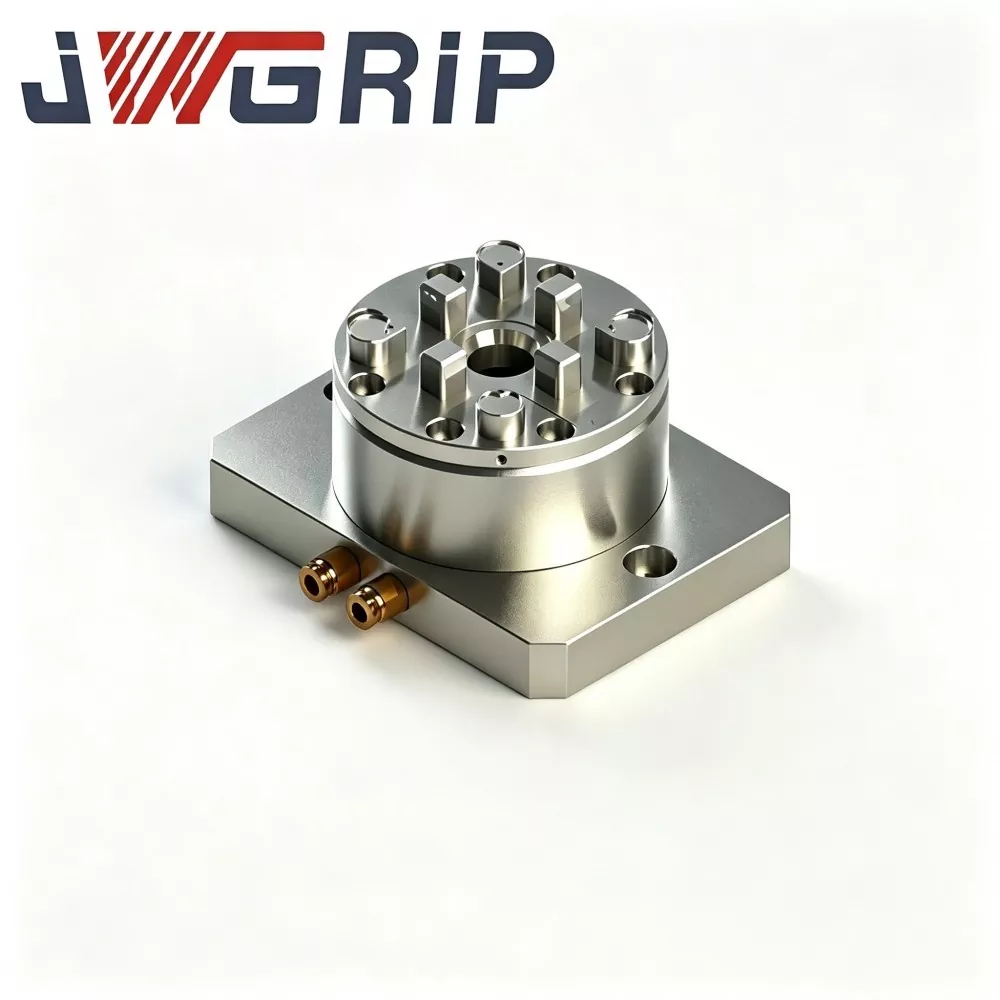
JWGRIP е професионален производител и доставчик на персонализиран R-Type D75 MacroStd CNC ръчен EDM патронник в Китай, осигуряващ директно фабрично снабдяване в подкрепа на проекти за наддаване на глобални обеми и бизнес с пратки на място. Това е високопрецизно интегрирано ръчно затягащо приспособление, отговарящо на стандартите за размери на MacroStd, специално проектирано за EDM за потъване, EDM с телено рязане и професионални цехове за производство на електроди за матрици. Интегрирайки антикорозионно закалена стоманена конструкция и унифициран еталон за прецизно позициониране в един компактен модул, той елиминира досадното повтарящо се калибриране на индикатора с циферблат и кумулативните грешки при позициониране на традиционните инструменти за затягане.
Този високоефективен CNC ръчен EDM патронник R-Type D75 MacroStd използва напълно закален антикорозионен материал от легирана стомана, характеризиращ се със стабилна механична сила на затягане, изключително ниско отклонение на концентричността и отлична дългосрочна устойчивост на износване при чести цикли на ръчно заключване. Всички основни референтни повърхности за затягане се обработват чрез технология за ултра-прецизна обработка, за да се осигури постоянна точност на позициониране при дългосрочни циклични операции на затягане.
Различен от обикновените ръчни патронници с лесно прецизно затихване, той ефективно избягва отместването на електрода и неравностите на текстурата на кухината на формата, причинени от отклонение на точността. Той значително намалява времето за допълнително калибриране без обработка, оптимизира ефективността на смяната на електродите и стабилизира цялостния производствен ритъм на цеховете за формовки. С надеждни и повтарящи се характеристики на затягане, той е широко приложим за обработка на малки и средни партиди на матрици, осигурявайки стабилни и високопрецизни решения за ръчно затягане за глобални производители на форми, EDM подизпълнители и системни интегратори на машинни инструменти.
Обръщане към болезнените точки
Традиционното ръчно затягане от винтов тип създава множество главоболия за цеховете за електроди за форми:
· Простите решения за затягане, базирани на винтове, принуждават операторите да отделят много време за регулиране на въртящия момент на винта и коригиране на базовата точка всеки път, когато електродите се сменят.
· Ръчната работа зависи до голяма степен от уменията на оператора. Неравномерният въртящ момент на затягане може да предизвика приплъзване на електрода, отклонение на концентричността и нестабилна повторяема точност, особено за смесени поръчки на малки партиди електроди.
· Обичайните евтини ръчни патронници на пазара не могат да поддържат стабилна концентричност след продължително циклично затягане. Незначителното отместване на електрода води до неравномерна текстура на кухината на матрицата и брак на готовите части.
JWGRIP оптимизира ръчния патронник R-Type D75 MacroStd срещу гореспоменатите точки на болка:
1. Приема се строга MacroStd стандартна структура за данни за местоположение. След еднократно калибриране на базовата точка на платформата на EDM машината, заключването и освобождаването на държача на електрода може да бъде завършено с ръчен динамометричен ключ, без повторно регулиране на циферблата.
2. Реализирано е междумашинно прехвърляне на данни за електроди и вложки на матрици, като ефективно се намалява допълнителното време без обработка за EDM оборудване.
3. Напълно закалено основно тяло от антикорозионна легирана стомана плюс изключително прецизно обработени затягащи референтни повърхности елиминират кумулативните грешки при позициониране, причинени от повтаряща се ръчна настройка. Гарантирана е стабилна повтаряща се точност на затягане за дългосрочна обработка на малки и средни партиди на матрици.


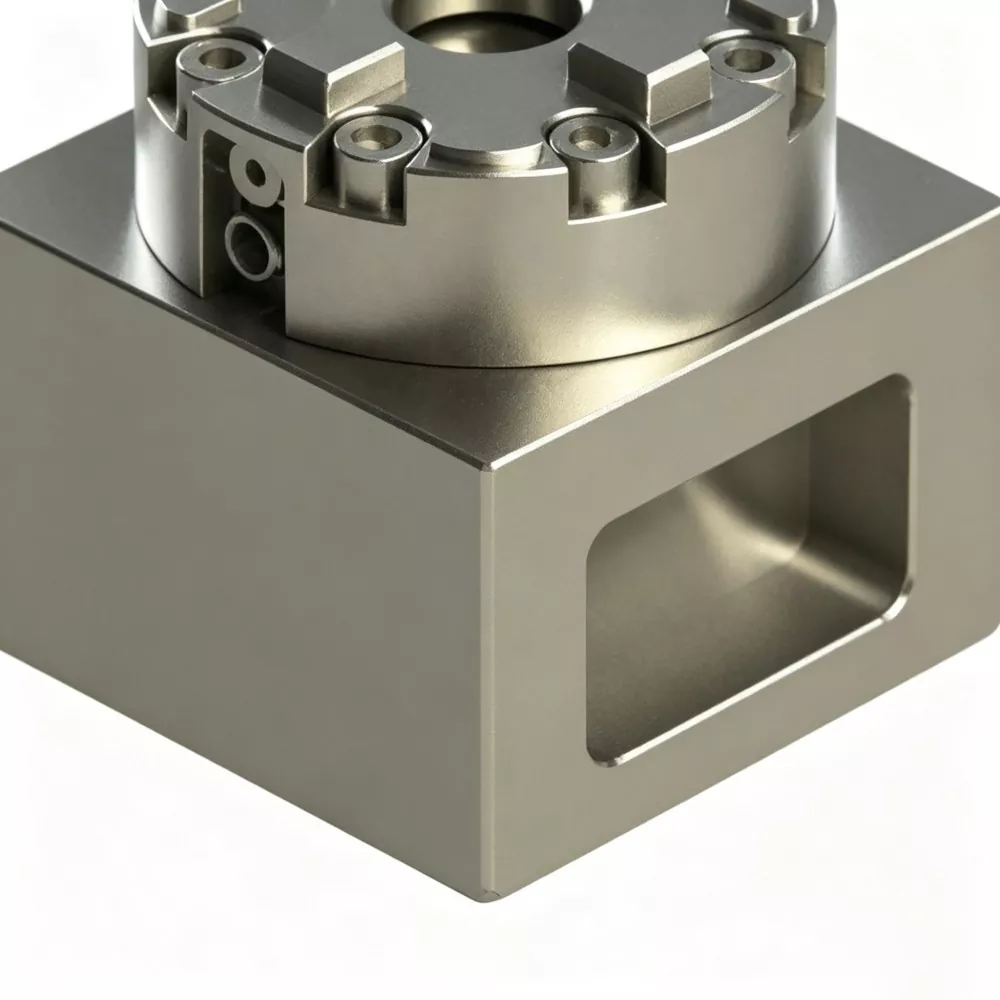
Работна логика
JWGRIP R-Type D75 MacroStd CNC Ръчен EDM патронник използва многочелюстна центрираща затягаща архитектура, отговаряща на спецификациите на MacroStd:
1. Базовата точка за монтиране на дъното стриктно следва бенчмарка за външен размер D75; може да се монтира директно към EDM работна маса или да се сдвои с преходни адаптерни плочи.
2. Подвижните затягащи челюсти се задвижват от вътрешен механичен трансмисионен комплект с клинова гърбица. Операторите прилагат стандартизиран въртящ момент чрез външен ръчен динамометричен ключ. Компонентите с клинова гърбица избутват челюстите радиално към централния локализиращ отвор за центриращо затягане на стеблата на електродите или MacroStd стандартните държачи.
3. Реверсивното въртене на гаечния ключ освобождава предварителното натоварване на клиновата гърбица; затягащите челюсти са отворени, така че приспособленията или електродите да могат да бъдат разглобени.
Основни акценти на структурния дизайн:
· Всички референтни равнини за локализиране на сърцевината са завършени с прецизно шлифоване с много проходи с една скоба, което намалява натрупания толеранс, причинен от монтажа.
· Подсилените ребра на вътрешната обвивка равномерно разпределят напрежението на затягане, генерирано от ръчен въртящ момент, през черупката на патронника, като избягват концентрацията на напрежение при частични позиции на монтиране на челюстта и подобряват ефективността срещу деформация по време на дългосрочно циклично ръчно заключване. Дизайнът поддържа стабилна концентричност и производителност на повтарящо се позициониране както за производствени обекти с наддаване на обем, така и за цехове за формовки за краен потребител на място.
· Повърхностите на движещите се контакти на челюстите получават специална повърхностна обработка против износване за забавяне на абразията, предизвикана от замърсяване с въглеродни утайки от работна среда в маслена баня с искрова ерозия.
Основна техническа производителност
1. Надеждна способност за центриране и позициониране Функционалните повърхности за локализиране на ключовете се подлагат на многократно прецизно шлифоване. Концентричност ≤0,004 mm и повтаряща се точност на позициониране ≤0,003 mm. Не се натрупва отклонение при позициониране дори след хиляди пъти ръчни цикли на заключване-отключване, отговаряйки на строги изисквания за толерантност за производство на електроди с множество кухини.
2. Основно тяло от високоякостна износоустойчива легирана стомана Основното тяло използва висококачествена легирана стомана 41Cr4 с интегрирана термична обработка за закаляване и темпериране, твърдостта на повърхността достига HRC 53-57. Осигурява отлична устойчивост на удар, антидеформация и устойчивост на корозия на диелектрик и масло, като се адаптира към дългосрочно циклично ръчно затягане в EDM условия, потопени в масло. Добре приет сред предприятията от висок клас за производство на форми, които съзнават разходите си.
3. Стабилно ръчно затягане с регулиране на въртящия момент. Операторът заключва със стандартен динамометричен ключ, препоръчителен момент на затягане: 5-7 Nm. Работата с постоянен въртящ момент предотвратява колебанията на силата на затягане, причинени от непостоянна ръчно приложена сила. След еднократно калибриране на базовата точка на машината, работното натоварване при повторно трамване по време на смяната на електродите рязко спада. Ефективното използване на EDM машината се повишава за често вариращи поръчки на малки партиди на матрици и повтарящи се задачи за обработка на електроди.
4. MacroStd-съвместима широка съвместимост Външните размери на D75 и вътрешните размери за локализиране напълно следват индустриалния бенчмарк MacroStd. Съвместим с повечето основни държачи за електроди от серия MacroStd, палети за локализиране и адаптери за приспособления на глобалния пазар на инструменти. Налична е структурна модификация, базирана на чертежи, за специални нужди от височина, запазени изрези за избягване и нестандартно оформление на монтажните отвори, за да се задоволят персонализираните технически изисквания от проекти за обемно наддаване.
5. Оторизирано индустриално съответствие и партидна инспекция Всяка производствена партида извършва проверка на размерите, тестване на твърдостта, симулация на циклично износване и тест за концентричност-стабилност. CE и ISO9001 документи за инспекция-доклад могат да бъдат предоставени за корпоративни клиенти, които изпълняват официални процедури за наддаване на обем.
Контролен списък за оценка
1. Измерете наличните инсталационни размери на работната платформа на EDM машината. Потвърдете вертикално и хоризонтално запазено разстояние; предотвратяване на механична намеса между корпуса на патронника и шпиндела на машинния инструмент или движещите се оси.
2. Подгответе съответстващ стандартен динамометричен ключ за ръчно заключване. Прекомерният въртящ момент ще доведе до трайна деформация на челюстта; недостатъчният въртящ момент създава риск от приплъзване на електрода по време на рязане с искрова ерозия.
3. Проверете стандарта на размерите на съществуващите държачи за електроди. Потвърдете дали текущите инструменти следват MacroStd бенчмарк. Нестандартно модифицираните държачи изискват допълнителни преходни адаптерни компоненти.
4. Поддържайте подходящо разстояние между позициите на основните монтажни винтове и нивото на диелектричното масло, за да намалите натрупването на утайка върху резбовите части.
5. За корпоративни клиенти с обемно офериране или дилъри на спот-консигнация, изпратете предварително пълни параметри на средата на място и изисквания за производителност, за да постигнете точно съответствие на продуктовата конфигурация.
Точки за поддръжка
Докато работите с JWGRIP R-тип D75 MacroStd CNC ръчен EDM патронник, обърнете внимание на опасностите от неправилна употреба и указанията за рутинна поддръжка по-долу:
1. Спазвайте стриктно препоръчания диапазон на въртящ момент на затягане от 5-7 Nm. Прекомерната сила на гаечния ключ ще причини трайна деформация на челюстта. Недостатъчният въртящ момент създава рискове от приплъзване на електрода при обработка с искрова ерозия.
2. Избягвайте натрупването на въглеродна утайка вътре във водещите канали на челюстта. Замърсителите от въглеродни частици изтриват движещите се свързващи повърхности и влошават точността на позициониране. Установете фиксиран работен поток за периодично почистване за операторите на място.
3. Защитете централния локализиращ отвор и работните повърхности на затягащата челюст срещу силен механичен сблъсък. Силният удар уврежда прецизността на нулевите точки и директно влошава ефективността на концентричността.
4. Редовно проверявайте състоянието на резбата на монтажния винт; чиста ръжда и маслена утайка. Нанесете малко количество грес против ръжда за дългосрочно неработещо съхранение.
5. За клиенти на търгови проекти с обемно офериране, уеднаквяване на изискванията за конфигуриране на операционни инструменти на място на различни клонове-работилници по време на техническа комуникация в ранна фаза.
6. За дилърите на спот-консигнация внедрявайте редовна взаимна инвентаризация, за да синхронизирате двустранните данни за количеството на складовите наличности.
ЧЗВ
Въпрос 1: Вие сте производител или доставчик на търговия на R-тип D75 MacroStd CNC ръчен EDM патронник?
A1: JWGRIP е оригинален производител на приспособления, разположен в Китай. Всички производствени процедури се извършват вътрешно. Ние предоставяме поддръжка за модифициране, управлявана от чертежи, услуга за съпоставяне на тръжна документация за обемно офериране и сътрудничество при доставка на място, вместо да работим като обикновен търговец-посредник.
Въпрос 2: Може ли този патронник от ръчен тип да поддържа стабилна производителност при продължително потапяне в диелектрично масло за EDM?
A2: Стандартната версия на движещите се съвпадащи повърхности получават повърхностна обработка против износване, адаптирана за EDM среда в маслена баня. Моля, извършвайте стриктно периодична поддръжка за почистване на въглеродни утайки, за да удължите общия експлоатационен живот.
Въпрос 3: Какви са концентричността и точността на повторното позициониране на стандартния R-Type D75 MacroStd CNC ръчен EDM патронник?
A3: Концентричност на стандартния продукт ≤0,004 mm, повтаряща се точност на позициониране ≤0,003 mm. Варианти с по-висока точност могат да бъдат реализирани чрез техническа модификация, управлявана от чертежите.
В4: Кои щети са изключени от обхвата на гаранционното покритие?
A4: Двугодишната гаранция покрива производствени дефекти при условия на номинален въртящ момент и правилен монтаж. Не се покриват повреди, причинени от работа с прекомерен въртящ момент, силен механичен сблъсък, износване на абразивни частици и неправилна ръчна поддръжка. Затягащите челюсти принадлежат към консумативите, износващи се части.
Q5: Мога ли да получа официални документи за търговска оферта за използване на търг?
A5: Да. Моля, свържете се с отдел продажби на JWGRIP. Ние изготвяме официални документи за търговска оферта въз основа на конфигурацията на продукта, мащаба на поръчката и специфичния бизнес режим, включително търговски проект за обемно офериране или сътрудничество за доставка на място.
Свързана категория
Изпратете запитване
Информация за контакт
-
Адрес
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, провинция Guangdong, Китай
-
Тел
-
електронна поща
Добре дошли да изпратите запитване до JWGRIP. Нашият професионален технически и търговски екип ще осигури безплатен избор на приспособления, персонализиран дизайн на решение и точна оферта.
Препоръки за новини