български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






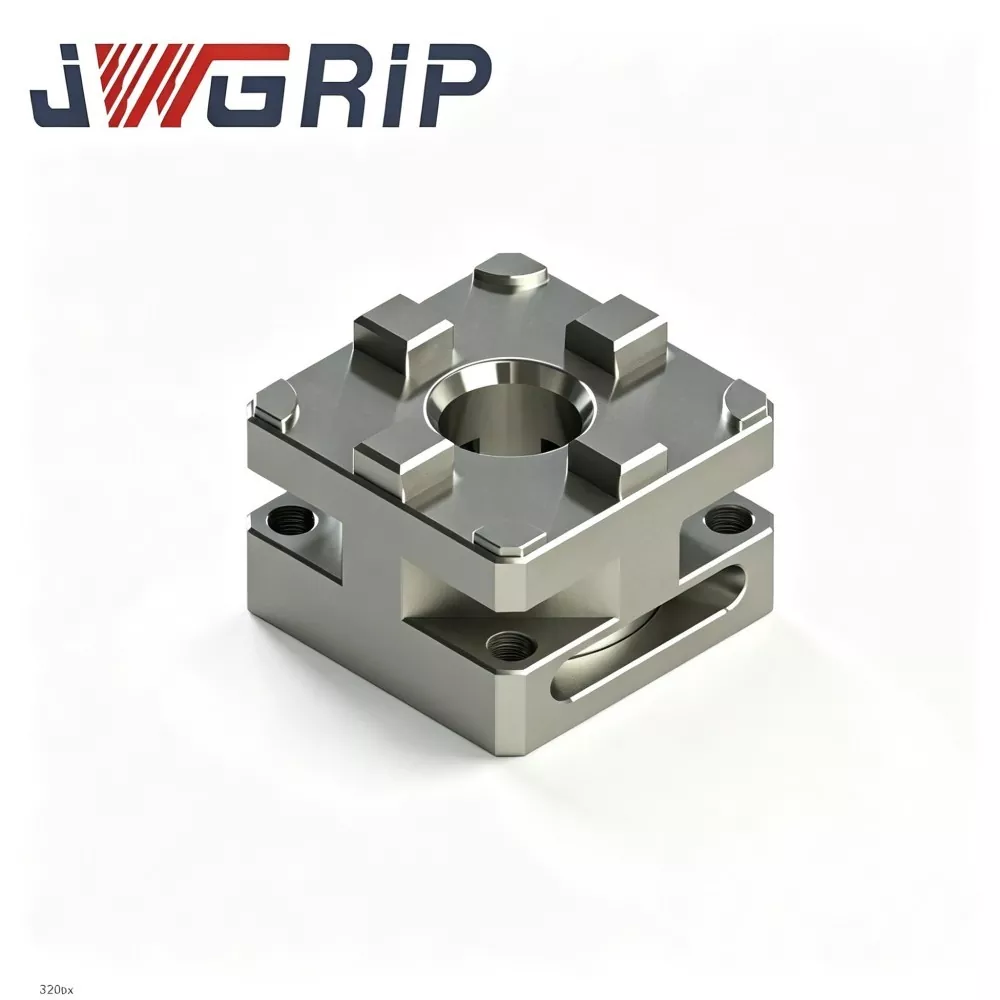
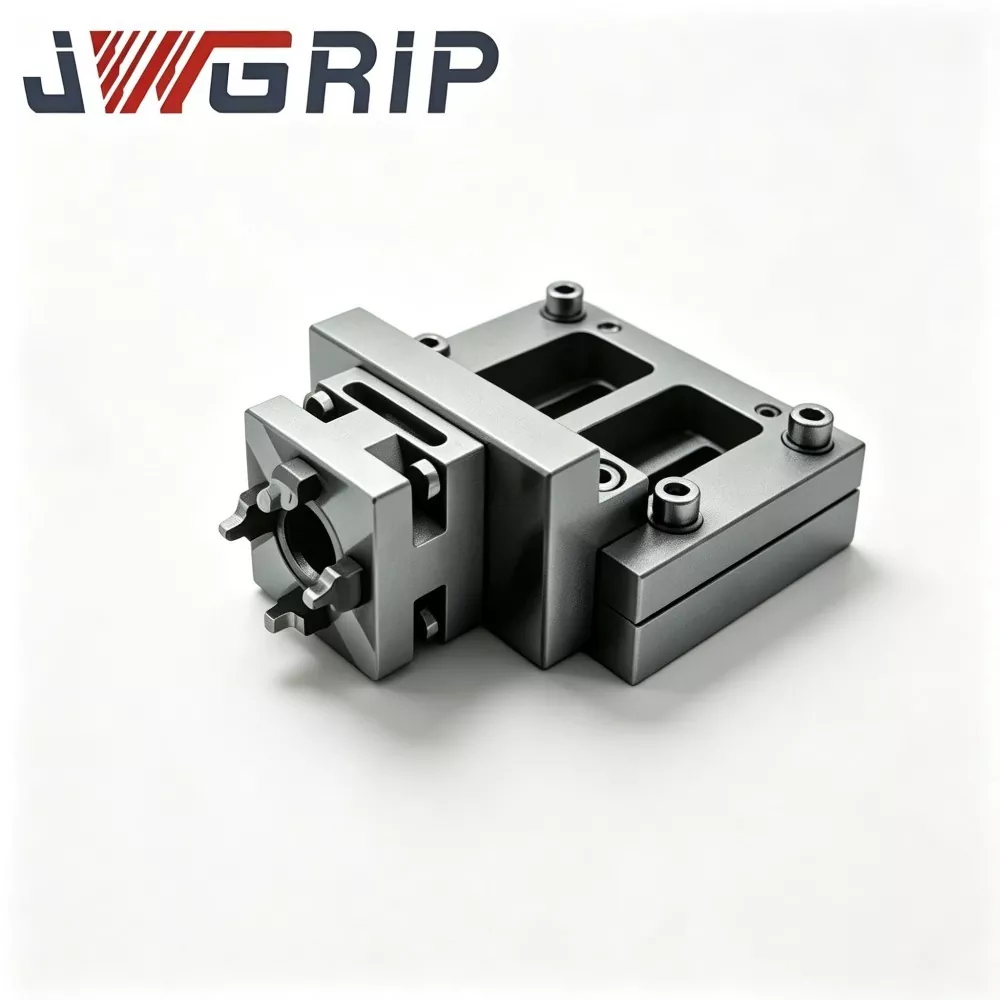
R-Type D100 Ръчен EDM патронник
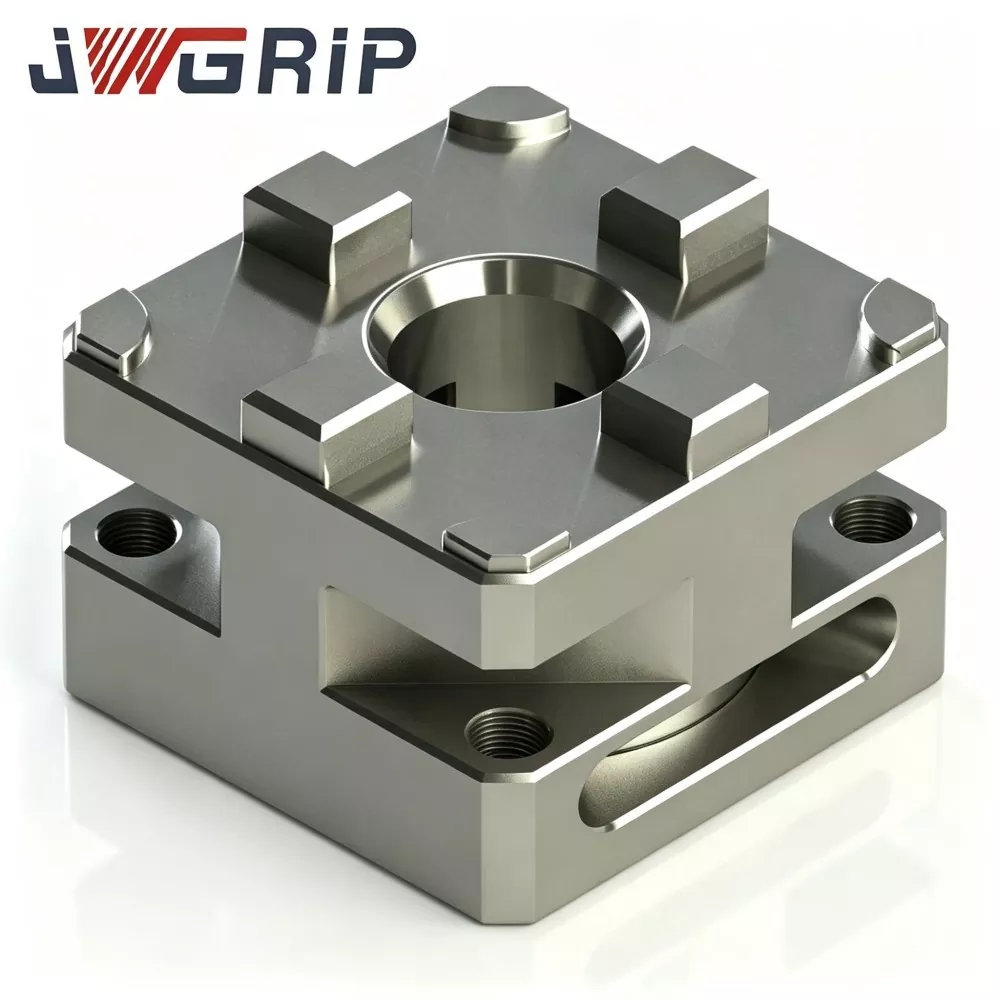
JWGRIP е професионален производител и доставчик на ръчен EDM патронник R-Type D100 в Китай, със стандартни модели, напълно налични и поддържащи глобални групови поръчки за подаване на търгове за проекти и доставяне на партидни пробни работи. Това е високопрецизно интегрирано ръчно приспособление за затягане на нулеви точки, специално проектирано за работилници за EDM, изработка на матрици и многостанционни работилници за предварителна настройка на електроди. Възприемайки изцяло механична заключваща структура без зависимост от пневматичен въздушен източник, той интегрира стабилна производителност на ръчно затягане и функция за високопрецизно концентрично позициониране в едно цяло.
Този високоефективен ръчен EDM патронник R-Type D100 е конструиран от закалена антикорозионна легирана стомана, характеризираща се със стабилна мощност на затягане, отлична консистенция на концентричността и изключителна дългосрочна ефективност против абразия при чести цикли на ръчно заключване. Повърхностите за локализиране на ядрото приемат технология за прецизно шлайфане с еднократно затягане, а цялото тяло е подложено на интегрална обработка за втвърдяване, за да се подобри устойчивостта на ръжда и износване, като се адаптира напълно към влажни и пълни с охлаждаща течност сурови EDM среди. Различен от конвенционалните ръчни патронници с лесно разширяване на хлабината и намаляване на точността, той напълно избягва отклонението в позиционирането, причинено от износването на компонентите и колебанията на въздушното налягане.
Той ефективно намалява времето за спомагателно калибриране без рязане, съкращава циклите на смяна на електродите и поддържа постоянна точност на позициониране за многообразна обработка на електроди. Широко приложим за машинна обработка на фрези и производство на матрици, той осигурява гъвкави, стабилни и рентабилни решения за механично захващане за формовъчни предприятия, работилници за EDM и системни интегратори на машинни инструменти по целия свят.
Тясното място на приложението
Многобройни EDM работилници за изработване на матрици се сблъскват с практически тесни места на приспособленията в ежедневното производство:
· Патронниците с пневматично задвижване изискват цялостни тръби за въздух и стабилна инфраструктура за източник на въздух. Средно-малките обекти за обработка ще поемат допълнителни разходи за трансформация на цеха, ако възприемат решения за пневматично затягане.
· Разпространените на пазара ръчни EDM патронници генерират повърхностно износване и нарастваща вътрешна хлабина след хиляди цикли на затягане. Постепенно намалената концентричност ще доведе до дефекти по повърхностите на кухината на формата. Повтарящото се калибриране на циферблата отнема много производствени часове без рязане.
Основно подобрение:
1. Повърхностите за локализиране на ядрото приемат производствен процес с прецизно шлайфане с една настройка. Ключовите движещи се компоненти получават интегрална втвърдяваща обработка за подобрена устойчивост на ръжда и износване, адаптиране към влажна EDM работна среда, пълна с диелектрична охлаждаща течност.
2. Не е необходим източник на сгъстен въздух. Операторите извършват затягане и заключване само чрез механична гърбична структура. Колебанията в точността, предизвикани от нестабилно въздушно налягане, се елиминират напълно.
3. Поддържа гъвкава многостанционна офлайн предварителна настройка на електрода, съкращава цикъла на смяна на електрода, предоставя последователни резултати при позициониране за многообразна обработка на електроди.
4. Осигурява здраво решение за механично захващане за EDM на потъване и работни процеси за производство на матрици при тежък режим на работа.
Оперативна логика
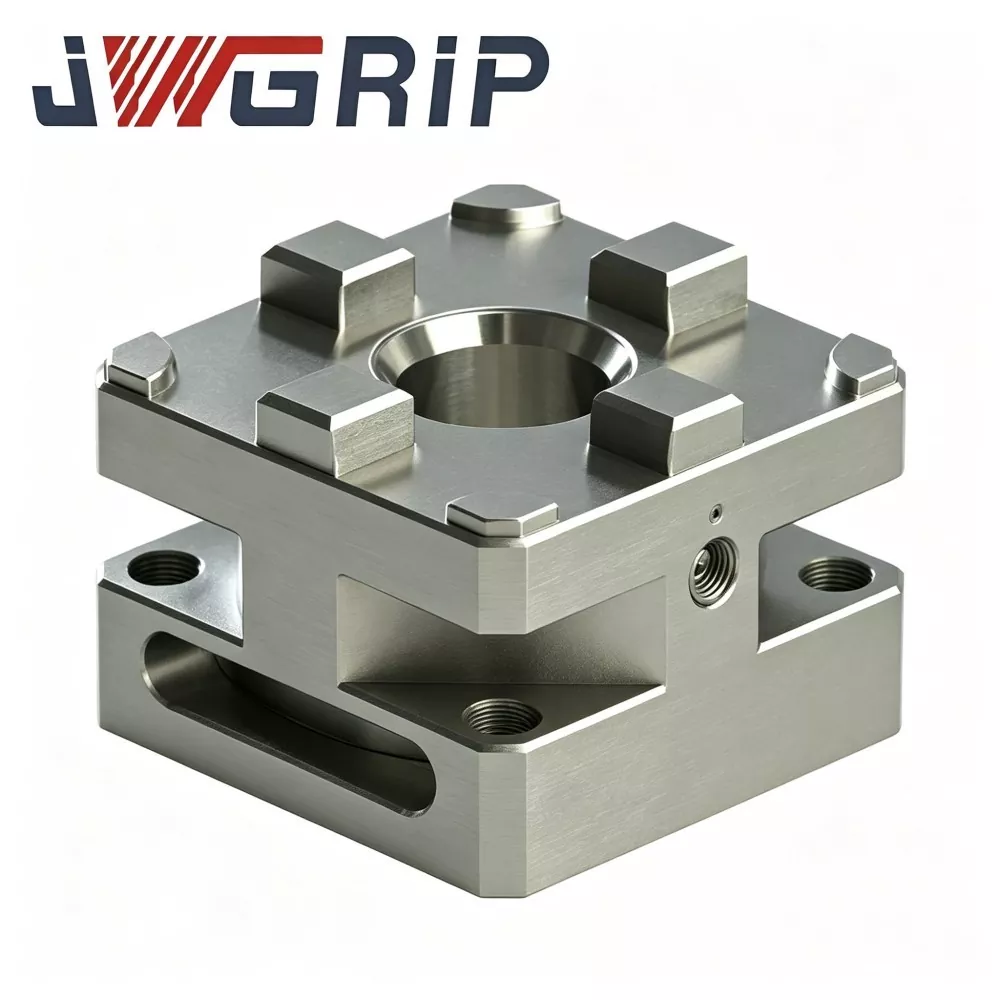
JWGRIP R-Type D100 Ръчен EDM патронник приема подсилена архитектура на затягане с центриране с четири челюсти с разширен еталон за външен диаметър D100:
1. Долната монтажна точка отговаря на стандартните инсталационни размери D100. Може да бъде директно фиксиран към EDM работна маса или сглобен с преходни адаптерни плочи.
2. Тежкотоварната трансмисия с вътрешно гърбично задвижване преобразува ръчния въртящ момент от външен динамометричен ключ в радиално центрираща задвижваща сила за подвижни затягащи челюсти. При препоръчания въртящ момент четирите челюсти се движат синхронно към централния локализиращ отвор, за да захванат стеблата на електродите, държачите или вложките на формата с голям размер.
3. Обратното въртене на гаечния ключ освобождава силата на предварително натоварване на гърбицата; затягащите челюсти са отворени за разглобяване на приспособлението и подмяна на части.
Ключови акценти в механичния дизайн:
· Всички опорни равнини за локализиране на сърцевината са завършени чрез прецизно шлифоване с много проходи с една настройка, което намалява натрупания толеранс, предизвикан от монтажа.
· Удебелена стена на корпуса на патронника плюс вътрешно разпределени подсилващи ребра, равномерно разпределени при тежък товар при затягане върху цялата обвивка, като се избягва деформация на локално положение, причинена от продължително тежко ръчно заключване. Стабилната концентричност и производителността при повторно позициониране са валидни както за производствени обекти, поддържани от търгове за проекти, така и за работилници за валидиране на поръчки за партидни проби.
· Движещите се повърхности на челюстите са покрити със специален слой против износване, за да забавят абразията от замърсяване с въглеродна утайка при условия на искрова ерозия, потопени в масло. Това напълно ръчно устройство не запазва пневматични съединители или вътрешни структури на въздушния канал.
Основни технически предимства
1. Надеждно центриране и консистенция при позициониране на ключовете Функционалните повърхности за локализиране на ключове преминават през многоетапно прецизно шлайфане. Концентричност ≤0,004 mm и повтаряща се точност на позициониране ≤0,003 mm. Не се натрупва отклонение при позициониране след хиляди цикли на ръчно заключване-отключване с голямо натоварване, отговаряйки на строги изисквания за толеранс за производство на големи електроди с много кухини.
2. Подсилено тяло на патронник от легирана стомана за високо натоварване. Основното тяло използва висококачествена легирана стомана 42CrMo с интегрирана термична обработка за охлаждане и темпериране, твърдостта на повърхността достига HRC 54-58. Отличната устойчивост на удар, антидеформация и устойчивост на корозия на диелектрично масло пасва на тежки задачи за затягане на електроди при EDM условия, напоени с масло. Widely adopted among large-scale mold-making enterprises for its robust load-bearing capacity.
3. Ръчно затягане, стандартизирано с въртящ момент без зависимост от източника на въздух Операторска ключалка със съвпадащ динамометричен ключ; препоръчителен момент на затягане: 6-8 Nm. Работата с постоянен въртящ момент елиминира нестабилната сила на затягане, причинена от непостоянно ръчно въвеждане на сила. Без изискване за сгъстен въздух, патронникът работи надеждно във временни работилници, зони за ремонт и мобилни станции за отстраняване на грешки. След еднократно еталонно калибриране на масата на машината, допълнителното време за смяна на държача на електрода намалява значително, увеличавайки използването на EDM машината за повтарящи се задачи с тежки електроди и често променяни задачи за прототипни форми.
4. Разширен обхват на затягане и широка механична съвместимост Външният размер на D100 и централното местоположение следват основния референтен стандарт за ръчни патронници в индустрията. Съвместим с повечето налични в търговската мрежа държачи за електроди от серия D100, палети за локализиране и преходни адаптери. Задвижваната от чертежа структурна модификация може да реализира специална обща височина, изрези за избягване и нестандартно оформление на монтажните отвори, за да се задоволят персонализираните технически изисквания от тръжните документи за проекта.
5. Пълна документация за изпитване за промишлено съответствие Всяка производствена партида провежда проверка на размерите, изпитване на твърдост, симулация на циклично износване при голямо натоварване и тест за стабилност на концентричността. CE и ISO9001 документи за инспекция-доклад могат да бъдат предоставени за корпоративни клиенти, които изпълняват официалните процедури за търгове за проекти.
Контролен списък за оценка
Извършете следната работа по предварителна оценка, преди да закупите JWGRIP R-Type D100 ръчен EDM патронник, за да предотвратите пречки при прилагане на място:
1. Измерете наличния монтажен размер на работната платформа на EDM машината. Потвърдете вертикално и хоризонтално запазено разстояние; избягвайте механична намеса между уголемената обвивка на патронника и шпиндела на машината или движещите се оси.
2. Подгответе калибриран съвпадащ динамометричен ключ за ръчно заключване. Прекомерният ръчен въртящ момент причинява трайна деформация на челюстта; недостатъчният въртящ момент води до риск от приплъзване на тежък електрод по време на рязане с искрова ерозия.
3. Проверете бенчмарка на размерите на съществуващите държачи за електроди. Потвърдете дали текущата инструментална екипировка следва индустриалния стандарт D100. Нестандартно модифицираните държачи изискват допълнителни преходни адаптерни части.
4. Контролирайте височината на нивото на течността диелектрик-масло EDM. Позициите на главните монтажни винтове трябва да поддържат подходящо разстояние под повърхността на течността, за да се намали натрупването на въглеродна утайка върху резбовите секции.
5. За корпоративни клиенти на търгове за проекти или мениджъри на поръчки за партидно изпробване, изпратете предварително пълни параметри на средата на място и изисквания за производителност за точно съвпадение на конфигурацията на продукта.
Указания за поддръжка
Когато инсталирате ръчен EDM патронник R-Type D100, обърнете внимание на опасностите от неправилна употреба и предложенията за рутинна поддръжка:
1. Спазвайте стриктно препоръчания диапазон на въртящ момент на затягане 6-8 Nm. Прекомерната сила на динамометричния ключ ще предизвика постоянна структурна деформация на челюстта; недостатъчният въртящ момент създава скрит риск от приплъзване за тежки електроди по време на обработка с искрова ерозия.
2. Предотвратете натрупването на въглеродна утайка вътре в направляващите жлебове на челюстта. Замърсителите от въглеродни частици изтриват движещите се повърхности и водят до загуба на точност на позициониране. Задайте фиксиран работен процес за периодично почистване за операторите на място.
3. Защитете централния локализиращ отвор и работните повърхности на затягащата челюст от тежък механичен сблъсък. Силният удар уврежда прецизността на нулевите точки и директно влошава ефективността на концентричността.
4. Редовно проверявайте състоянието на резбата на монтажните отвори за винтове, отстранявайте ръждата и маслената утайка; нанесете грес против ръжда с малък обем за дългосрочно неработещо съхранение.
5. За клиенти на търгове за проекти, унифицирайте спецификациите за конфигурация на операционни инструменти за всеки клон-работилница по време на техническа комуникация в ранна фаза.
6. За клиенти с поръчка за партидно пробно изпълнение, архивирайте пълните записи за тестово изпълнение за последваща справка за оценка на масовата доставка.
Защо да изграждаме дългосрочно сътрудничество с JWGRIP
1. Истински директен фабричен източник JWGRIP е собствено предприятие за производство на арматура, а не обикновен търговски посредник. Пълният производствен процес на R-Type D100 ръчен EDM патронник е завършен вътрешно. Екипът по машинно инженерство притежава над 11-годишен опит в научноизследователската и развойната дейност на решения за захващане и разбира дълбоко различни болкови точки в реалния свят на цеховете за EDM производство на големи форми.
2. Богата техническа модификация и компетентност за поддръжка на проекта Структурната модификация, управлявана от чертежи, поддържа регулиране на общата височина, специално отваряне на слотове за избягване и нестандартно оформление на монтажните отвори. Приемливите бизнес режими обхващат пробна покупка на малки партиди, техническа ревизия на сложна структура, официална поддръжка на търгове за проекти и сътрудничество при партидни проби и поръчки.
3. Прозрачен проектно-ориентиран механизъм за котиране Ясната търговска оферта се издава въз основа на конфигурацията на продукта, сложността на модификацията и различни модели на сътрудничество. Няма скрити допълнителни разходи през целия цикъл на изпълнение на проекта.
4. Пълна рамка за гаранция за качество. Всеки ръчен EDM патронник носи уникален сериен номер за проследяване. Двугодишната гаранция покрива произтичащи от производството дефекти при сценарии с номинален въртящ момент и правилен монтаж. Затягащите челюсти и другите износващи се компоненти са консумативи, изключени от гаранцията. Екипът за техническа поддръжка предоставя документи с указания за инсталиране и предложения за отстраняване на често срещани неизправности.
5. Контролируем и предвидим график за доставка Продуктите със стандартни спецификации следват стабилен фиксиран производствен ритъм. За доставки на големи партиди по проект-оферта или доставка на проби за партида-пробна поръчка-поръчка, ние съобщаваме периодично напредъка на производството и гарантираме постоянен ритъм на доставка на стоки.
ЧЗВ
Въпрос 1: Вие сте производител или доставчик на търговия за ръчен EDM патронник R-тип D100?
A1: JWGRIP е оригинален производител на приспособления, разположен в Китай. Всички производствени процедури се извършват вътрешно. Ние предлагаме поддръжка за техническа модификация, управлявана от чертежи, услуга за съпоставяне на документи за подаване на оферти за проекти и сътрудничество при поръчки за изпробване на партиди, вместо да работим като обикновен търговец-посредник.
Въпрос 2: Може ли този голям патронник от ръчен тип да поддържа стабилна работа при продължително потапяне в диелектрично масло за EDM?
A2: Стандартната версия на движещите се съвпадащи повърхности получават повърхностна обработка против износване, адаптирана за EDM среда в маслена баня. Моля, извършвайте стриктно периодична поддръжка за почистване на въглеродни утайки, за да удължите общия експлоатационен живот на модула.
Въпрос 3: Какви са концентричността и точността на повторното позициониране на стандартния R-Type D100 ръчен EDM патронник?
A3: Концентричност на стандартния продукт ≤0,004 mm, повтаряща се точност на позициониране ≤0,003 mm. Варианти с по-висока точност могат да бъдат реализирани чрез техническа модификация, управлявана от чертеж.
В4: Кои условия на повреда попадат извън обхвата на гаранционното покритие?
A4: Двугодишна гаранция се прилага за производствени дефекти при условия на номинален въртящ момент и правилен монтаж. Не се покриват повреди, причинени от работа с прекомерен въртящ момент, силен механичен сблъсък, износване на абразивни частици и неправилна ръчна поддръжка. Затягащите челюсти принадлежат към консумативите, износващи се части.
Въпрос 5: Мога ли да получа официални документи за търговска оферта за подаване на търг за проект?
A5: Да. Моля, свържете се с отдела за продажби на JWGRIP. Ние изготвяме официални документи за търговска оферта въз основа на конфигурацията на продукта, мащаба на поръчката и конкретен бизнес режим, включително подаване на оферти за проект или проект за партидна пробна поръчка.
Свързана категория
Изпратете запитване
Информация за контакт
-
Адрес
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, провинция Guangdong, Китай
-
Тел
-
електронна поща
Добре дошли да изпратите запитване до JWGRIP. Нашият професионален технически и търговски екип ще осигури безплатен избор на приспособления, персонализиран дизайн на решение и точна оферта.
Препоръки за новини