български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






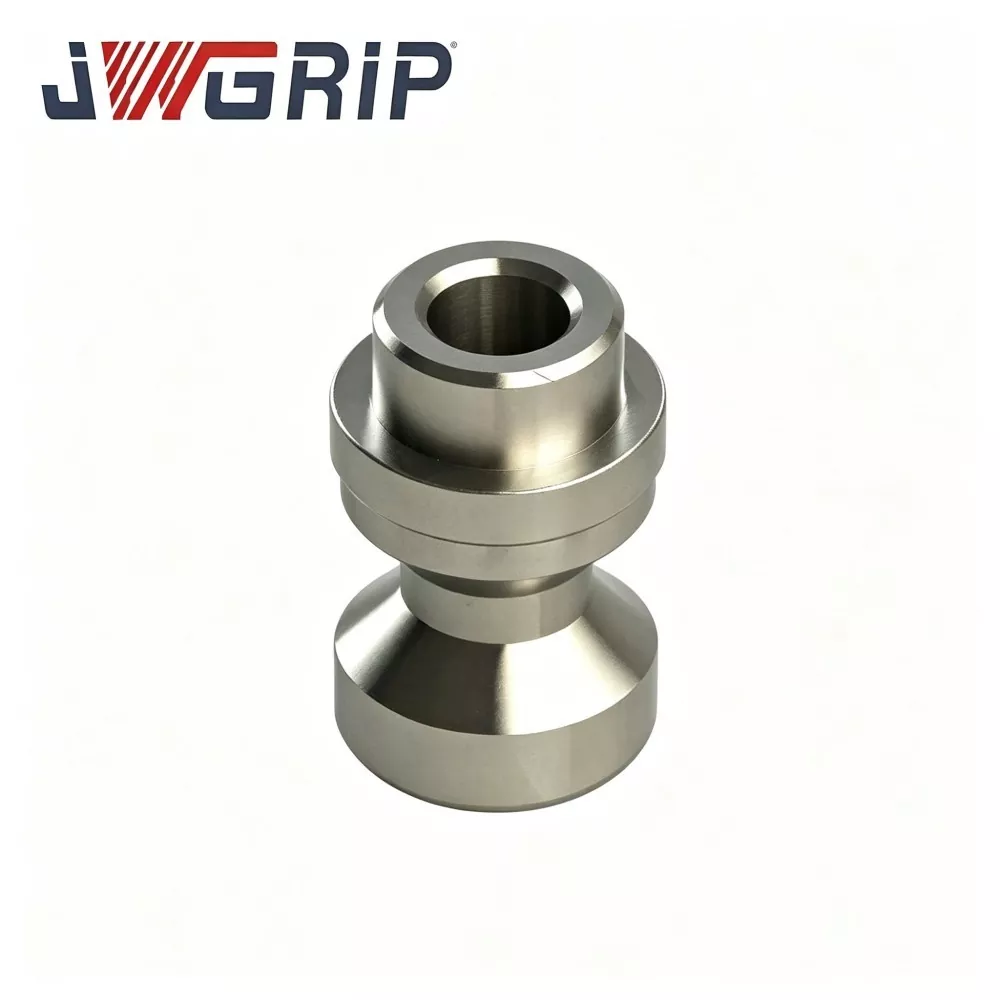
Прецизна шпилка за издърпване с нулева точка D16 за CNC държач
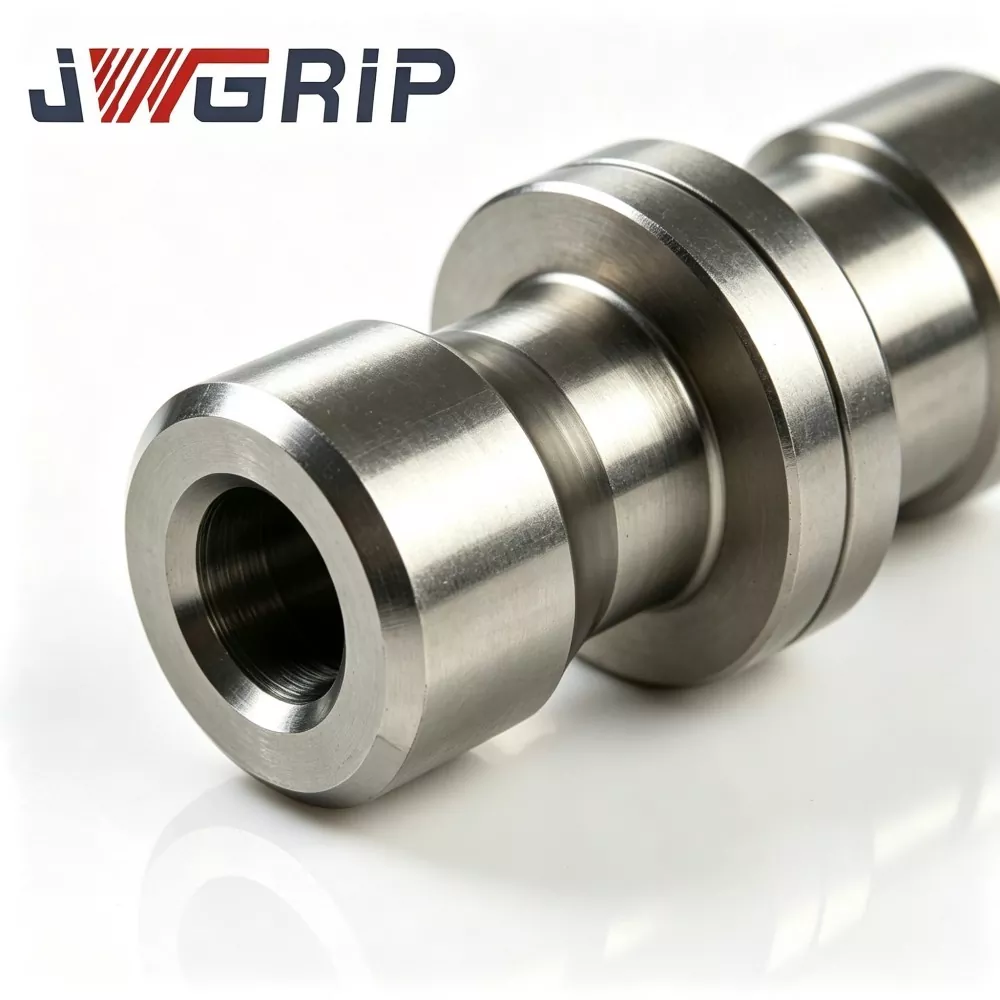
JWGRIP е професионален производител и доставчик на Precision D16 Zero Point Pull Stud за CNC Workholding в Китай, със стандартни спецификации, напълно налични и приемащи глобални масови поръчки за CNC машинни фабрики, интегратори на приспособления и екипи за поддръжка на инструментални помещения. Това е високопрецизен компонент за позициониране и заключване на сърцевината, професионално съчетан със системи за затягане с нулева точка от серия D16 в CNC държачи. Интегрирайки бенчмарка за високо прецизно позициониране и структурата за стабилно предаване на сила в една единица, той поема основните функции на позициониране на приспособлението, предаване на заключваща сила и повтарящо се бенчмаркиране на позициониране по време на високоскоростна обработка.
Precision D16 Zero Point Pull Stud for CNC Workholding се произвежда от първокласни суровини от легирана стомана, като се използва стандартизирано коване, множество прецизни цикли на топлинна обработка и ултрапрецизни процеси на шлайфане. За разлика от обикновените дърпащи шпилки с общо предназначение, той оптимизира разпределението на напрежението на сферичната контактна зона, като ефективно намалява локалния контактен натиск и избягва ранното разцепване, надраскване и пластична деформация при дългосрочни циклични натоварвания на затягане. Със стабилна геометрична точност, поддържана след стотици хиляди цикли на затягане, издръжливият издърпващ щифт отговаря напълно на стандартите за безопасност на машините CE.
Всяка партида се подлага на стриктна проверка на входящия материал, откриване на дефекти в коване, класификация на твърдостта, прецизен скрининг на размерите и проверка на цикъла на вземане на проби от готовия продукт. Той се използва широко за сглобяване на ново приспособление с нулева точка и подмяна на износени и деформирани издърпващи шпилки за поддръжка на приспособленията на място. Поддържайки спешни доставки на запаси и масови поръчки за обновяване на цехове в голям мащаб, както и OEM и персонализирана персонализирана модификация на спецификациите на резбата, височината на рамото и сферичния толеранс, той осигурява стабилни и високопрецизни поддържащи решения за позициониране на нулева точка за глобални CNC предприятия за прецизна обработка.
Оперативен работен процес
D16 Zero Point Pull Stud е ключовата част за прехвърляне на сила и позициониране на системата за затягане с нулева точка от серия D16 за CNC захващане. Когато фиксиращата станция с нулева точка извършва затягащо действие, вътрешният затягащ механизъм се заключва върху сферичната издърпваща повърхност на дърпащата шпилка D16. Разчитайки на контакт със сферична повърхност и повърхност за позициониране на рамото, той завършва двойно позициониране на радиални и аксиални посоки за приспособления и палети и предава висока заключваща теглителна сила за високоскоростен процес на рязане с ЦПУ.
Без квалифициран шпилка за издърпване на нулева точка D16, системата за закрепване с нулева точка D16 ще претърпи следните типични неизправности при практическото производство:
1. Нестабилно заключване на приспособлението, леко изместване на приспособлението при рязане на вибрации
2. Повторно намаляване на точността на позициониране, причинено от надраскване на сферична повърхност, разцепване или пластична деформация
3. Ненормален шум при затягане, неравномерно напрежение върху вътрешните затягащи челюсти на нулевата станция
4. Приспособлението не може да се освободи гладко поради деформация на рамото на шипа или повреда на резбата
Основни съвпадащи интерфейси на D16 Zero Point Pull Stud:
1. Сферична издърпваща контактна повърхност: Взаимодейства с вътрешните затягащи челюсти на фиксиращата станция с нулева точка D16, поема основната заключваща теглителна сила.
2. Намиране на референтна повърхност на рамото: Еталон за аксиално позициониране, приляга плътно към долната повърхност на приспособлението, определя позицията на Z-ос на приспособлението.
3. Монтажна секция с резба: Завинтете в резбовия отвор на приспособлението или палета, осъществява фиксирана инсталация на издърпваща шпилка.
4. Анти-ротационна плоска / функция за позициониране (по избор): Предотвратява въртенето на издърпващия болт по време на цикли на затягане-освобождаване.
Пълен работен процес за затягане и освобождаване:
1. Закрепете дърпаща шпилка с нулева точка D16 към дъното на приспособлението или палета чрез монтажна резба.
2. Операторите или оборудването за автоматизация поставят приспособлението с дърпаща се шпилка върху D16 фиксираща станция с нулева точка. Сферичната повърхност на издърпващата шпилка навлиза във вътрешната кухина на станцията, за да се реализира предварително позициониране.
3. Задейства се пневматичният/хидравличен затягащ механизъм на нулевата точка; затягащите челюсти затягат сферичната контактна повърхност на дърпащата шпилка D16, генерирайки мощна теглителна сила. Лицето на локализиращото рамо приляга плътно към базовата равнина на станцията, за да завърши радиално-аксиалното комбинирано позициониране.
4. След завършване на позиционирането и заключването, CNC машинният инструмент започва високоскоростно рязане и реакционната сила на рязане се предава през издърпващата шпилка към фиксиращата станция с нулева точка.
5. При завършване на задачата за обработка, станцията с нулева точка изпълнява действие за отключване; затягащите челюсти се отварят и освобождават сферичната повърхност на дърпащата шпилка D16.
6. Приспособлението/палетата може да бъде повдигнато от станцията на нулевата точка, завършвайки един пълен цикъл на обработка, готово за смяна на приспособлението в следващия кръг.
Обикновените евтини универсални изтеглящи шпилки реализират само основната функция за издърпване на връзката, без целенасочена оптимизация на разпределението на напреженията на сферичната повърхност, градиента на твърдост при топлинна обработка и плоскостта на рамото за работни условия на системата D16 с нулева точка. При дългосрочно циклично затягане и ударно натоварване при рязане, те са склонни към разцепване на сферична повърхност, деформация на рамото и износване на резба, което води до загуба на точност на целия фиксиращ модул с нулева точка. Въз основа на изобилен практически опит от проекти за поддръжка на място на приспособление с нулева точка D16, JWGRIP оптимизира сферичното контактно напрежение, многоциклична топлинна обработка и процеса на ултрапрецизно шлайфане специално за D16 Zero Point Pull Stud, който може да издържи голямо циклично натоварване при теглене при честа смяна на приспособлението и предотвратява ранна повреда на заключващи компоненти за позициониране на нулева точка.
Практически анализ на точката на болка
1. Кратък експлоатационен живот на обикновените евтини общи издърпващи шпилки. Конвенционалните общи издърпващи шпилки приемат прост процес на термична обработка. Сферичната контактна повърхност е лесна за получаване на разцепване и надраскване след хиляди цикли на затягане. Необходима е честа подмяна, което води до прекъсване на производството и увеличени разходи за поддръжка на приспособленията.
2. Повторете отклонението на точността на позициониране, причинено от повреда на сферичната повърхност и локализиращото рамо При вибрации при рязане и циклично издърпващо натоварване, долните издърпващи шпилки страдат от сферична пластична деформация или локализираща вдлъбнатина на рамото. Той директно води до отклонение при позициониране на приспособлението, което води до нестабилни размери на детайла и увеличен процент на отхвърляне.
3. Скрит риск от недостатъчна производителност на заключване при условия на тежко рязане По време на фрезоване с тежко подаване на детайли от формована стомана и алуминиева сплав, издърпващият шпилка носи огромна сила на реакция. Неоптимизираните дърпащи шпилки могат да създадат риск от приплъзване при висока теглителна сила, застрашавайки безопасността на машинната обработка на място.
4. Лоша взаимозаменяемост на нестандартни модифицирани щифтове за издърпване. Нестандартните щифтове за дърпане на пазара имат непоследователен сферичен толеранс, височина на рамото или спецификация на резбата. Те не могат да се използват взаимозаменяемо за стандартни D16 фиксиращи станции с нулева точка, което изисква ръчна модификация на монтажа по време на подмяната и удължава времето на престой на оборудването.
5. Нестабилна цялостна производителност без пълна инспекция на партида. Някои доставчици пропускат откриването на дефекти, класификацията на твърдостта и проверката на цикъла на вземане на проби. Отделни дефектни шипове се вливат в производствената площадка, предизвиквайки внезапна повреда при отключване на приспособлението и неочаквано спиране на производството.
JWGRIP Precision D16 Zero Point Pull Stud разрешава гореспоменатите производствени затруднения чрез пет основни конструктивни мерки: първокласна суровина от легирана стомана, оптимизиран дизайн за разпределение на напреженията на сферичната повърхност, прецизна термична обработка с много цикли, ултра-прецизно шлайфане за ключови функционални повърхности, инспекция на пълна гама партиди, отговаряща на стандартите за безопасност на машините CE.
Състав на модула
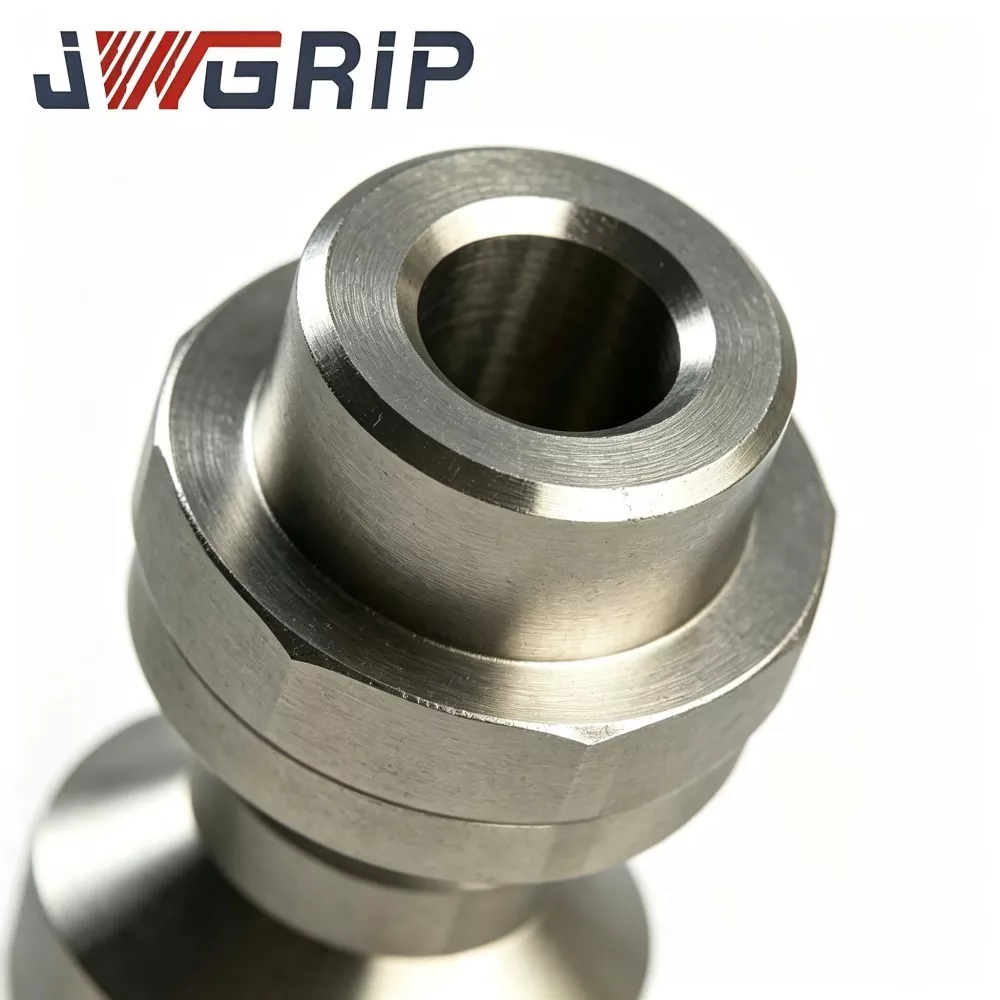
JWGRIP Precision D16 Zero Point Pull Stud for CNC Workholding е еднокорпусен високопрецизен позициониращ-заключващ компонент за система за закрепване с нулева точка от серия D16. Основните му функционални секции включват четири части:
1. Сферична издърпваща контактна повърхност: Основна затягаща зона, носеща напрежение, съчетана с вътрешните затягащи челюсти на D16 нулева точка.
2. Референтна повърхност на рамото за локализиране: Еталонна повърхност за аксиално позициониране, пасва на дъното на приспособлението или на базовата равнина на нулевата точка.
3. Секция за монтажна резба: Монтажна резба за завинтване в отвора с резба на приспособлението/палета.
4. Плоска функция против въртене: Предотвратява въртенето на шпилката за издърпване по време на циклите на затягане-отключване (стандартна и опционална персонализирана версия).
Описание на ключова част
1. Сферична издърпваща контактна повърхност Обработена чрез ултра-прецизно шлайфане, оптимизирана структура за разпределение на сферичното напрежение. След специална термична обработка, повърхността придобива висока твърдост и устойчивост на износване, издържайки на счупване, надраскване и пластична деформация при стотици хиляди циклични натоварвания на затягане. Това е основната опорна контактна зона за заключване на нулева точка.
2. Намиране на еталонна повърхност на рамото Високопрецизна шлифована плоска еталонна повърхност. Строг контрол на перпендикулярността между лицевата страна на рамото и сферичния център, гарантира точност на аксиалното позициониране на приспособлението, избягва отклонение на размерите на оста Z, причинено от вдлъбнатина или наклон на лицето на рамото.
3. Секция за монтажна резба Приема високопрецизна спецификация на резбата, съчетана с D16 система за закрепване с нулева точка. Добра якост на опън и устойчивост на умора, предотвратяваща приплъзване или напукване на конеца при дълготрайно натоварване при издърпване.
4. Плоска характеристика против въртене. Фрезована плоска структура против въртене, спира въртенето на издърпващата шпилка заедно с триенето на затягащата челюст по време на многократна смяна на приспособлението, защитавайки надеждността на резбовата връзка; наличен за стандартна версия, също така поддържа персонализирано анулиране според изискванията на клиента за чертеж.
Технически предимства
1. Специално разработен за система за затягане с нулева точка от серия D16, 100% взаимозаменяемо стандартно решение за резервни части. Различен от универсалните продукти с дърпащи щифтове на пазара, прецизният щифт за нулева точка на дърпане D16 за CNC Workholding е напълно оптимизиран, насочен към профила на затягащата челюст на станцията за затягане на нулевата точка D16, изискването за сила на дърпане и параметрите на еталонния показател за позициониране. Директна подмяна без вторична модификация на фитинга, което значително намалява времето за престой при поддръжка на арматурата.
2. Оптимизирано разпределение на сферичното напрежение + прецизна термична обработка с много цикли, изключителна устойчивост на износване и ефективност против умора Оптимизирайте сферичното контактно напрежение, за да намалите локалното контактно налягане. Висококачествена легирана стомана с многоциклова прецизна топлинна обработка постига разумен градиент на твърдост. Ефективно се противопоставя на счупване, надраскване и пластична деформация при стотици хиляди циклични затягане, удължава живота на компонентите.
3. Свръхпрецизно шлайфане за ключови повърхности, стабилно дългосрочно повтарящо се позициониране. Сферичната повърхност и референтната повърхност на рамото за локализиране приемат ултрапрецизен процес на шлайфане. Строг контрол на геометричен толеранс за перпендикулярност, закръгленост и сферичен размер. Поддържайте постоянна производителност на позициониране след голямо количество цикли на смяна на приспособлението, осигурете стабилни размери на обработвания детайл.
4. Стандартен склад на място и гъвкава възможност за персонализиране на OEM Стандартните шпилки за издърпване с нулева точка D16 са в достатъчна наличност за спешна подмяна на приспособлението за поддръжка. Поддържа персонализиране на OEM: регулиране на спецификацията на резбата, промяна на височината на рамото, оптимизиране на сферичния толеранс, промяна на структурата против въртене, за да се задоволят персонализираните изисквания на различни специални CNC решения за закрепване.
5. Стриктна партидна инспекция на пълен процес и проверка на място за масово производство Всяка производствена партида завършва инспекция на входящия материал, откриване на дефекти в коване, скрининг на твърдост, сортиране на прецизни размери и проверка на цикъла на вземане на проби от готовия продукт. Продуктите са масово прилагани и проверени в голям брой местни производствени обекти за CNC нулева точка.
Предпазни мерки при инсталиране и работа
1. Почистване и проверка преди инсталиране Почистете резбования отвор на приспособлението/палета напълно, отстранете железни стружки, остатъци от флуид за рязане и чужди замърсители. Проверете отвора с резба за повреда; поправете или сменете резбата на приспособлението, ако зъбите на резбата са счупени. Проверете съединителната еталонна повърхност за вдлъбнатини, грапавини или драскотини.
2. Монтаж на шпилка за изтегляне на нулева точка D16 Завийте шпилката за издърпване D16 в отвора с резба на приспособлението. Затегнете стриктно следвайте изискванията за въртящ момент, посочени в техническия лист с данни. Забранено е затягане с прекомерен въртящ момент, за да се предотврати повреда на конеца, изкривяване на лицевата страна на рамото и скрита повреда в точността на позициониране.
3. Проверете състоянието на сглобяване на еталонния показател След монтажа потвърдете, че референтната повърхност на рамото приляга плътно към долната повърхност на приспособлението без наклон или празнина. Не допускайте наличието на чужди частици между рамото и приспособлението. Ако на едно приспособление са монтирани множество издърпващи шпилки, уверете се, че всички шпилки поддържат постоянно състояние на монтаж.
4. Тест за симулация на ръчна смяна преди употреба Монтирайте приспособлението, сглобено с издърпващи шпилки D16, върху станцията за закрепване с нулева точка D16, изпълнете повторен тест за ръчно затягане-отключване. Проверете дали затягането е здраво, отключването е гладко, няма необичаен шум. Уверете се, че няма задръстване между сферичната повърхност на издърпващия болт и вътрешните челюсти на станцията.
5. Тест за проверка на състоянието на рязане Извършете пробно рязане на детайла, проверете стабилността на заключване на приспособлението и последователността на размерите на обработвания детайл. След като изпълнението е потвърдено квалифицирано, официално пуснато в серийно производство.
6. Изискване за ежедневна проверка на място Редовно демонтирайте дърпащите шпилки за проверка на външния вид. Проверете сферичната повърхност за надраскване/счупване, проверете челната страна на рамото за вдлъбнатина и резбата за износване. Сменете щифта за издърпване навреме, след като възникне очевидна повреда, избягвайте неочаквана повреда в точността по време на масова обработка.
Услуги за следпродажбена поддръжка
1. Дистанционно онлайн техническо ръководство: обхващащо консултация за избор на дърпаща шпилка, насоки за въртящ момент при монтаж и отстраняване на неизправности на място при закрепване с нулева точка.
2. Пълен технически лист с данни и документ за експлоатация на инсталацията се предоставят за всяка поръчка за покупка.
3. Консултация по персонализиран проект на инженерно ниво: модификация на спецификацията на конеца, регулиране на височината на раменете, персонализиране на сферичен толеранс, оптимизиране на конструкцията против въртене и други персонализирани изисквания.
4. Подкрепа за доставка на място за проби от единична част и доставка на големи партиди на едро на шпилки за издърпване с нулева точка D16, отговарящи на изискванията за спешна поддръжка на приспособленията и изисквания за надграждане на партиди в работилницата.
5. Гаранционна декларация: При правилна инсталация и условия на номинално работно теглещо натоварване основното тяло без консуматив на D16 Zero Point Pull Stud се ползва с 2-годишна гаранция. Износването, причинено от нормално циклично триене, надраскване от удар на чужд чип са изключени от обхвата на безплатната гаранция. Повреди, причинени от прекомерен въртящ момент, сила на теглене при претоварване, причинени от човека сблъсъци и неподходяща работна среда не се покриват от гаранцията.
ЧЗВ
Q1: Може ли този прецизен D16 Zero Point Pull Stud да бъде директно съчетан със стандартни D16-серия нулеви крепежни станции?
да Precision D16 Zero Point Pull Stud for CNC Workholding е стандартна съвпадаща позиционираща-заключваща резервна част за D16-серия нулева точка закрепващи станции. Сферичният размер, височината на рамото и спецификацията на резбата следват оригиналния стандарт на системата D16, могат да бъдат директно инсталирани и заменени без вторична модификация.
Q2: Колко цикъла на затягане може да достигне JWGRIP D16 нулева точка на изтегляне в номинално работно състояние?
При правилен монтаж, правилен въртящ момент и чиста работна среда, той може да достигне стотици хиляди цикли на затягане. Действителният експлоатационен живот е свързан с натоварването при рязане, степента на замърсяване на стружки и състоянието на редовна поддръжка на производствения обект.
В3: Ако за проекта се изисква специална нишка, размер на рамото или сферичен толеранс, предлага ли се персонализирана услуга?
Предлага се персонализирано обслужване на OEM. Можете да предоставите чертежи или подробни технически параметри, ние можем да регулираме резбата, височината на рамото, сферичния толеранс и структурата против въртене според действителните изисквания за закрепване.
Въпрос 4: Поддържа ли се закупуването на единична проба за проверка и поддръжка на приспособлението?
да Стандартните шпилки за издърпване с нулева точка D16 са на склад, като поддържат закупуване на единична проба за тест на приспособленията и поддръжка на място, също така поддържат масови поръчки в голям обем за проекти за обновяване на работилници.
Въпрос 5: Кои са ключовите моменти за ежедневната поддръжка на дърпаща шпилка с нулева точка D16?
Фокусни точки: Поддържайте резбата, сферичната контактна повърхност и локализиращата повърхност на рамото чисти без остатъци от стружки; затегнете издърпващата шпилка стриктно според определения въртящ момент; редовно проверявайте сферичната повърхност за счупване/надраскване, лицевата страна на рамото за вдлъбнатина и резбата за износване; сменете издърпващата шпилка навреме, след като се появят очевидни повреди.
Изпратете запитване
Информация за контакт
-
Адрес
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, провинция Guangdong, Китай
-
Тел
-
електронна поща
Добре дошли да изпратите запитване до JWGRIP. Нашият професионален технически и търговски екип ще осигури безплатен избор на приспособления, персонализиран дизайн на решение и точна оферта.
Свързани продукти
Препоръки за новини