български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






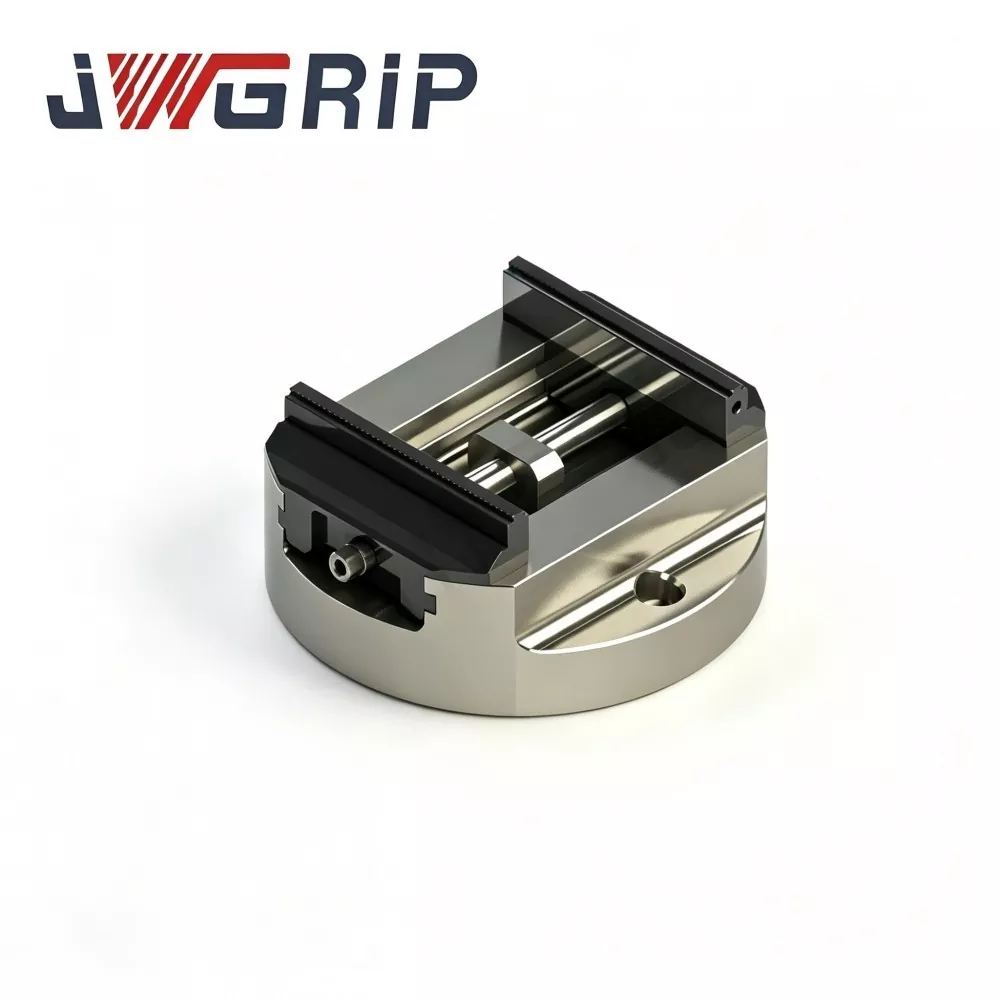
Самоцентриращо се CNC менгеме с кръгла основа с висока точност
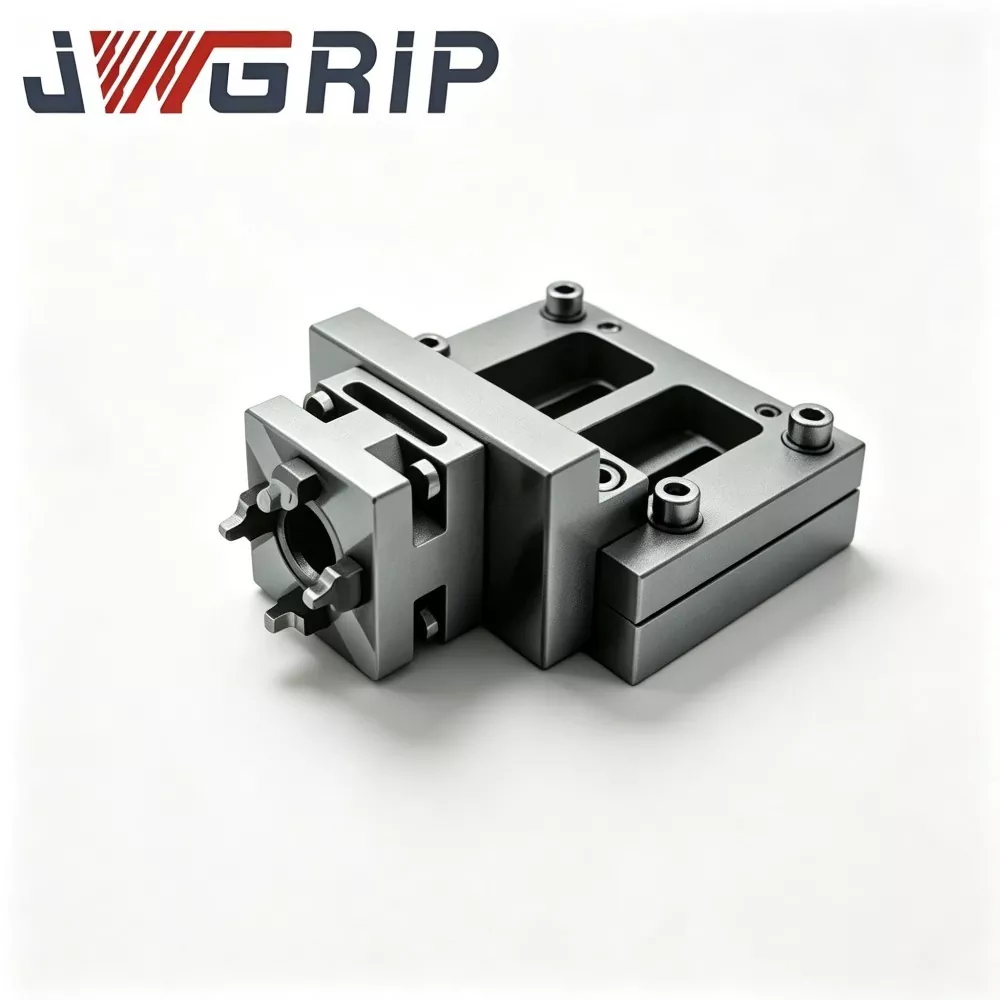
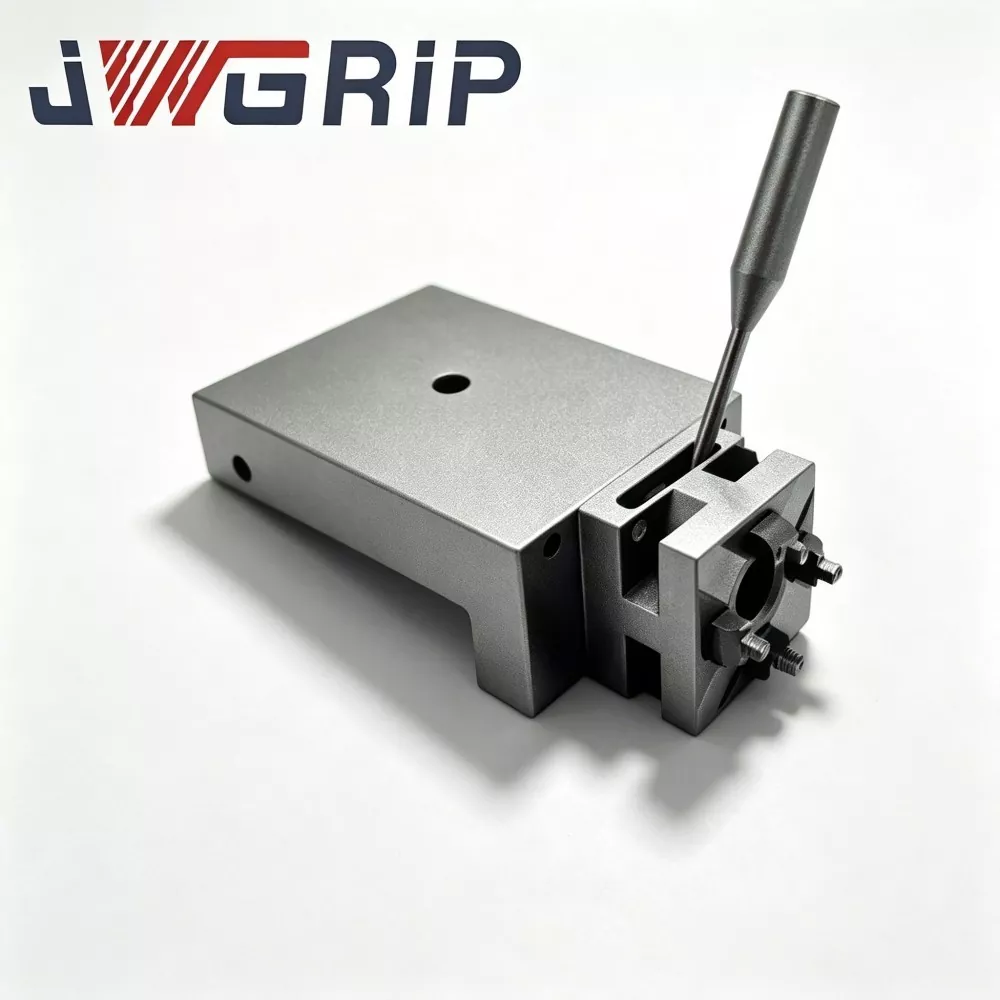
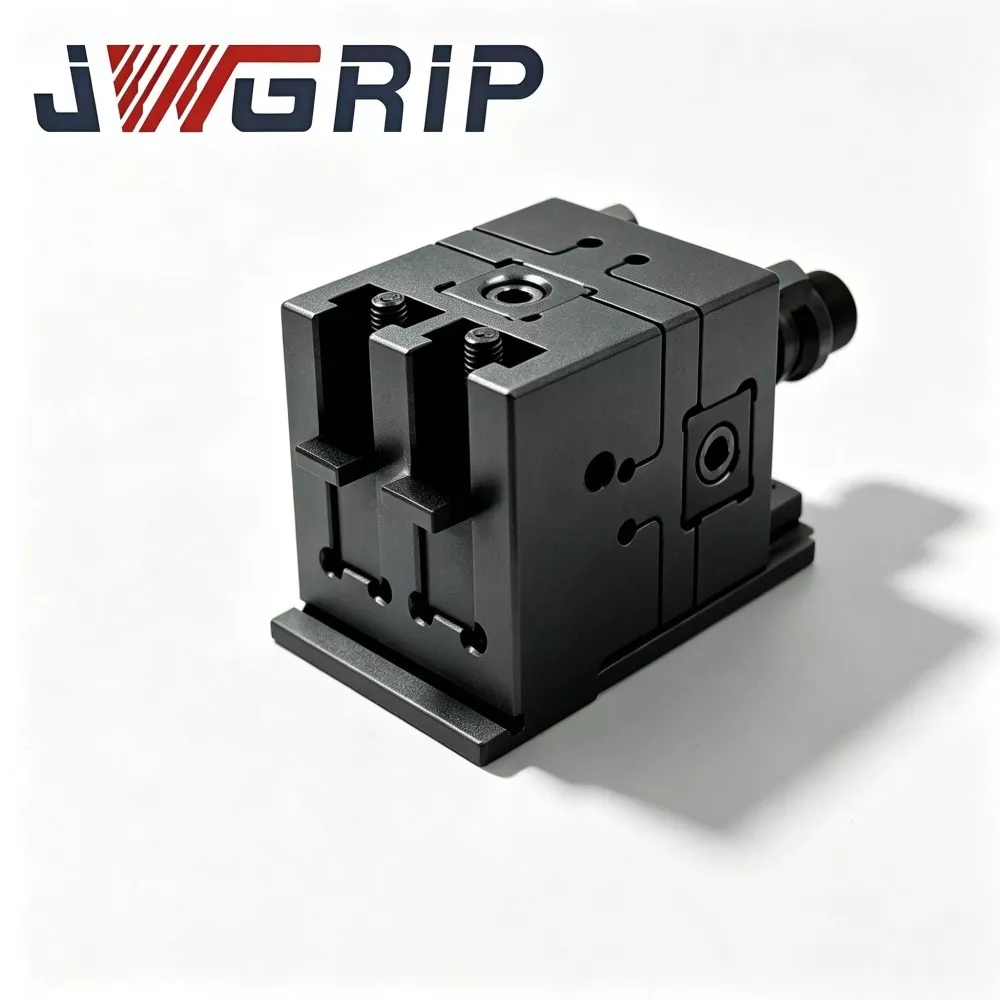
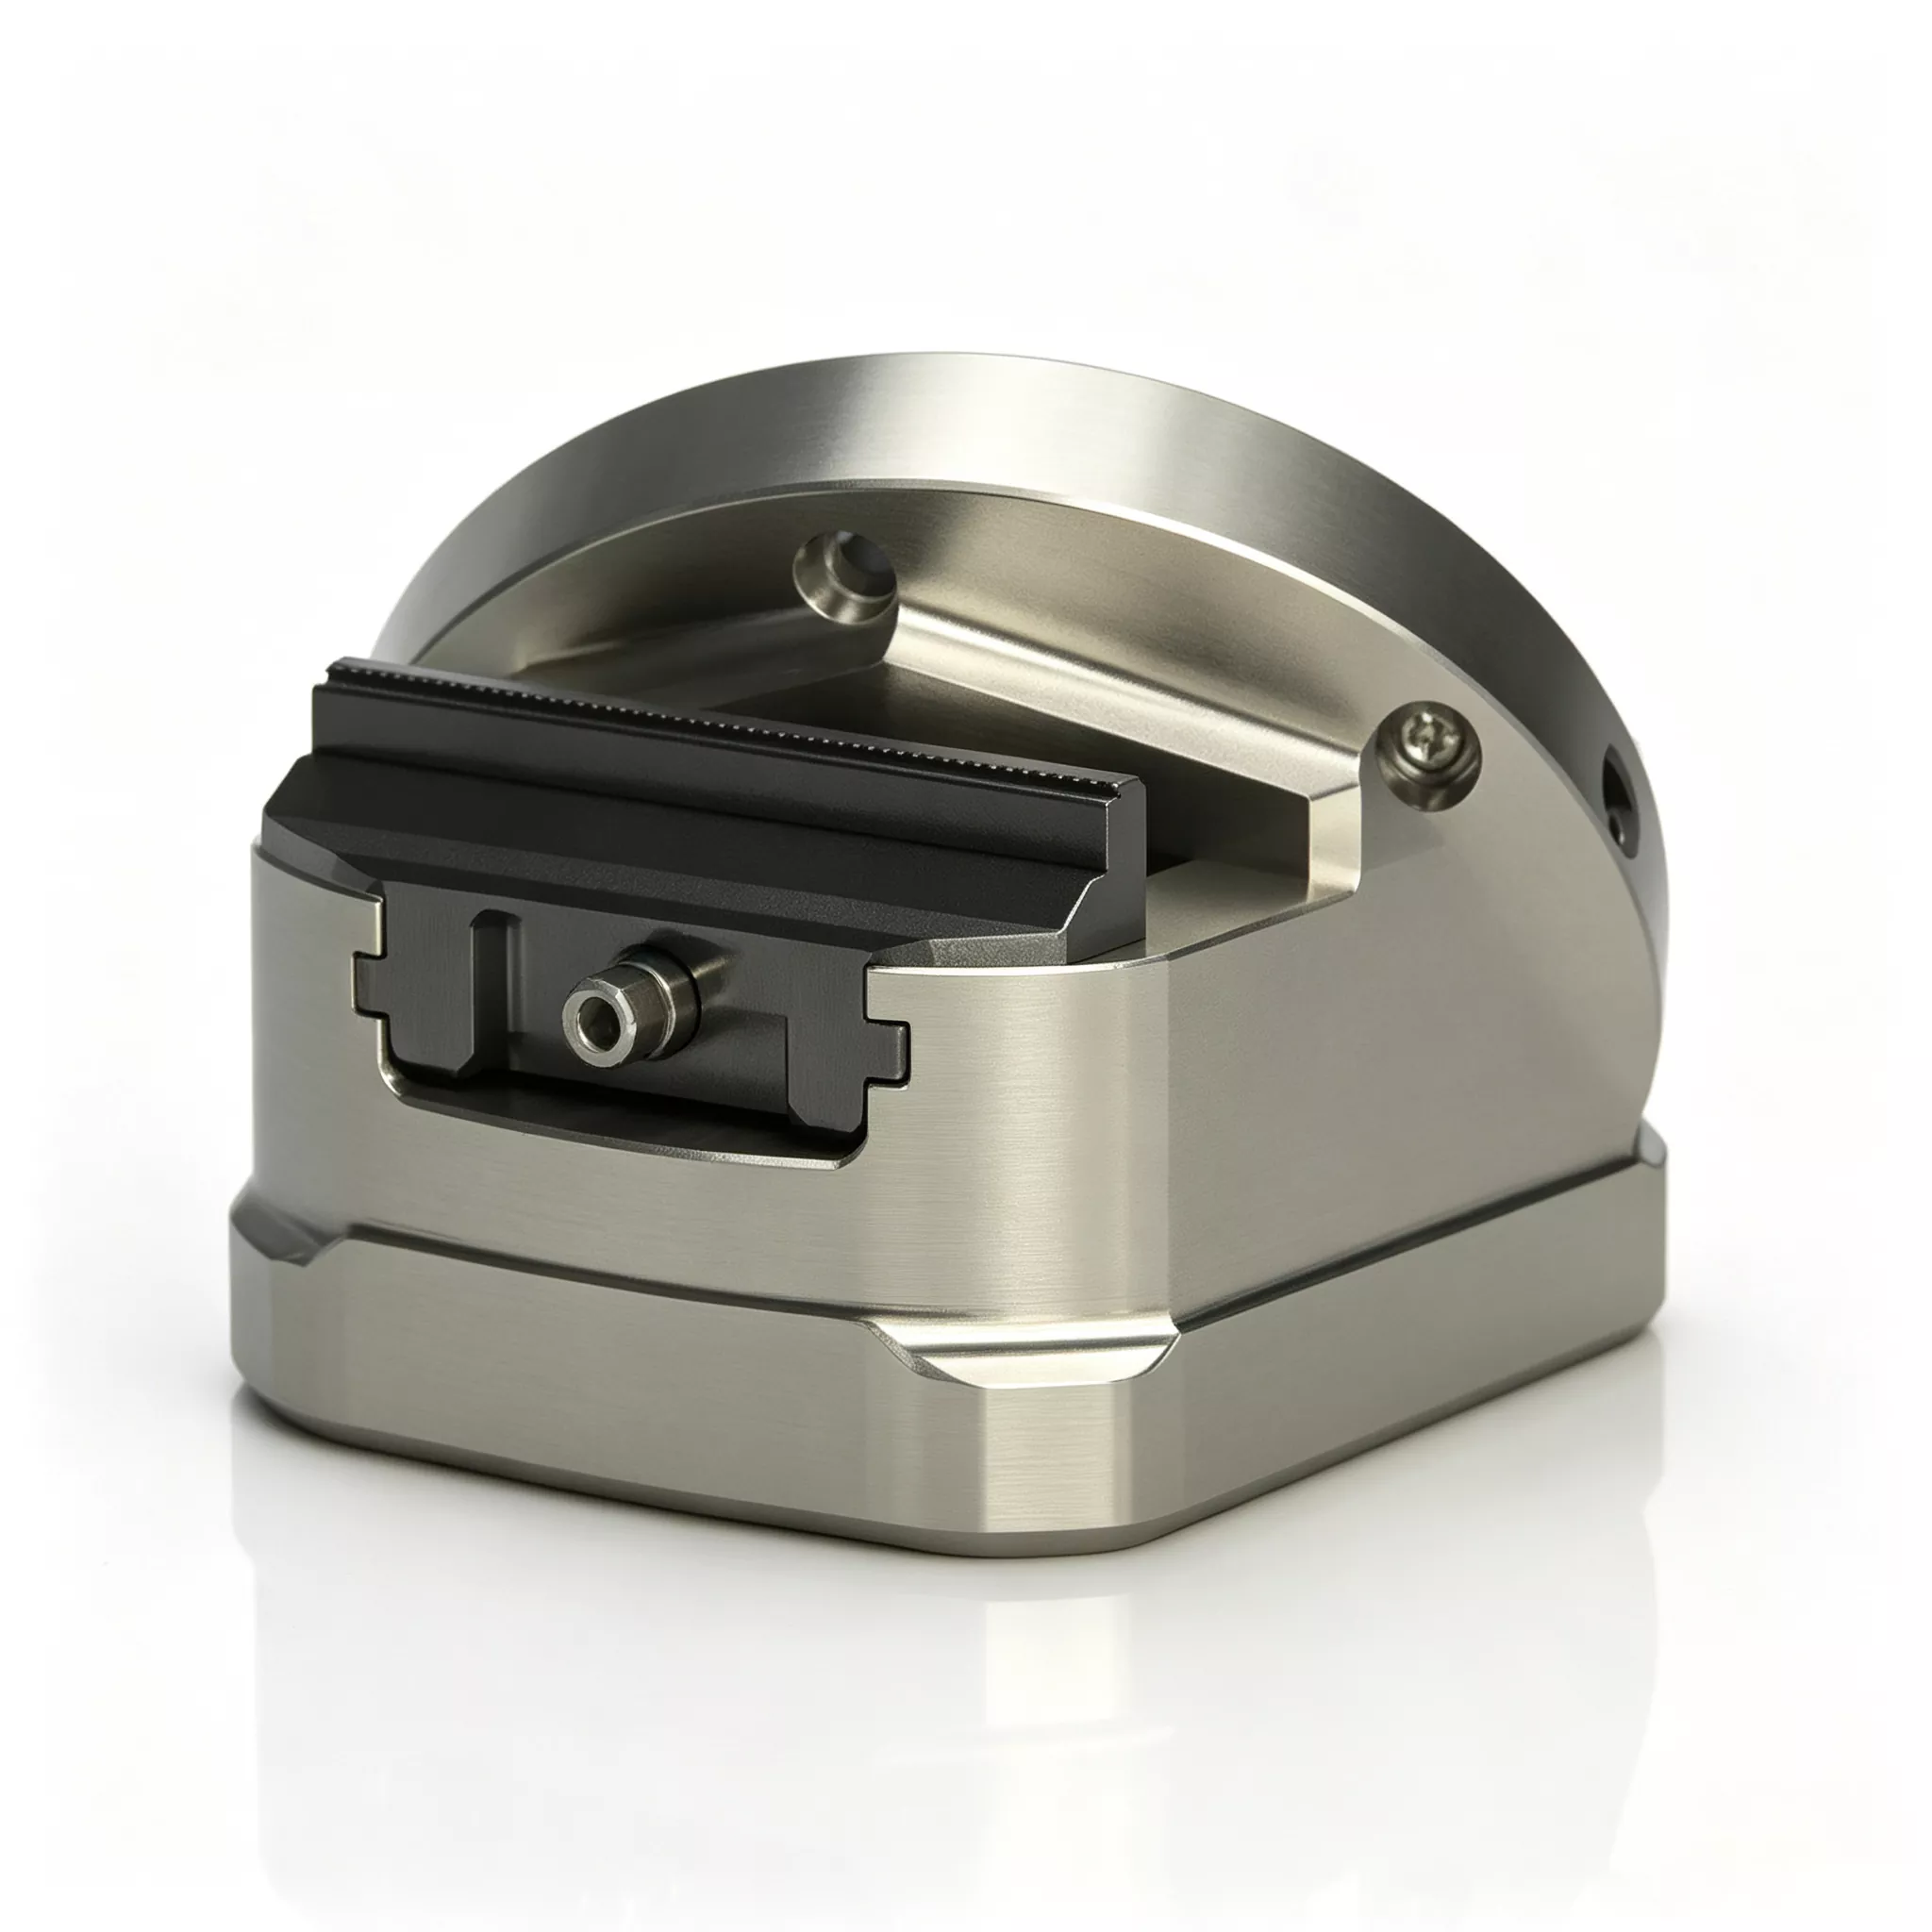
JWGRIP е професионален производител и доставчик на персонализирано високоточно самоцентриращо се CNC менгеме с кръгла основа за 5-осова обработка в Китай, като стандартните модели са напълно налични за бърза глобална доставка. Това е високопрецизно интегрирано CNC работно приспособление, професионално проектирано за 5-осни и сложни многоосни CNC машинни операции. Възприемайки първокласно тяло от сферографитен чугун и индукционно закалена направляваща структура, той интегрира свръхвисока повторяема производителност на затягане, компактно спестяващо място оформление и стабилност при рязане с висока твърдост в един интегриран модул.
Това самоцентриращо се менгеме с кръгла основа с висока точност се отличава с повторяемост на затягане на сърцевината от ±0,01 mm, осигурявайки ултрастабилно позициониране за обработка на части със сложен профил. Всички ключови структурни компоненти са подложени на стриктно облекчаващо напрежението третиране на стареене след груба обработка, за да се елиминира напълно вътрешното напрежение при отливане и обработка, като се гарантира дългосрочна структурна стабилност. Индукционно закалените водачи осигуряват превъзходна устойчивост на износване по време на често циклично затягане, като ефективно поддържат постоянна точност на позициониране и избягват затихване на точността, причинено от продължителна работа.
Оптимизираната компактна кръгла основа спестява място на масата на машината и ефективно предотвратява намесата на инструмента по време на обработка с люлеене под голям ъгъл и въртеливо индексиране. Отличаващ се с прости и ефективни процедури за затягане, той значително намалява грешките при настройка, предизвикани от човека, и увеличава максимално времето за работа на шпиндела. Широко приложимо за прецизна партидна обработка на аерокосмически компоненти, автомобилни части и висококачествени форми, това приспособление Made-in-China значително съкращава времето за допълнителна настройка и осигурява надеждна и постоянна точност на размерите за високо сложни задачи за прецизна обработка.
Обяснение на принципа на работа
Високоточното самоцентриращо се CNC менгеме с кръгла основа е прецизен държач, който се използва главно в 4-осни, 5-осни CNC обработващи центри, EDM машини и прецизно шлифовъчно оборудване.
Неговата основна характеристика е конструкцията с кръгла основа: в сравнение с менгеметата с правоъгълна основа, дизайнът с кръгла основа увеличава хлабината при въртеливо движение на машинните маси и избягва необходимостта от обемисти междинни адаптерни плочи.
Функцията за самоцентриране се реализира от вътрешен прецизен синхронен трансмисионен механизъм с гърбица-винт:
1. След като менгемето е здраво закрепено към работната маса на машината, поставете детайла между две челюсти.
2. Задействайте централния задвижващ винт; вътрешен набор от гърбични винтове задвижва двойни челюсти за движение навътре с еднаква скорост.
3. Заготовката автоматично се центрира върху централната линия на шпиндела на машината, не е необходимо досадно ръчно подравняване на циферблата-индикатор.
Болезнени точки за обработка
Действителното многоосно партидно производство разкрива няколко типични ограничения на конвенционалните решения за захващане на работни места:
1.Недостатъчна хлабина при въртене на менгемета с правоъгълна основа
Правоъгълната основа заема голяма площ на масата. По време на накланяне с голям ъгъл на 4-/5-осни машини често се появява намеса на шпиндела на инструмента. Допълнителните адаптерни плочи допълнително изразходват движението по Z-ос.
2. Затихване на точността, причинено от циклично износване на водачите
Без повърхностна обработка с висока твърдост контактните повърхности на водача постепенно се износват след масивни цикли на затягане. Самоцентриращи се отклонявания на базовите точки, изискващи многократно ръчно повторно подравняване и намаляване на ефективното време на работа на машината.
3. Силна зависимост от операцията по ръчно центриране
Традиционните менгемета изискват опитни оператори да довършат центрирането на циферблатния индикатор. Несъответствието в позиционирането, произтичащо от разликите в уменията на оператора, ще бъде увеличено при сложно многоъглово рязане, което води до скрап от детайли с висока стойност.
4. Инвазията на замърсители скъсява експлоатационния живот на приспособлението
Лошо уплътнените структури позволяват режеща течност и метални стърготини да навлязат във вътрешните възли на трансмисията. Абразивните частици ускоряват износването на компонентите и предизвикват заглушаване при дългосрочно непрекъснато производство.
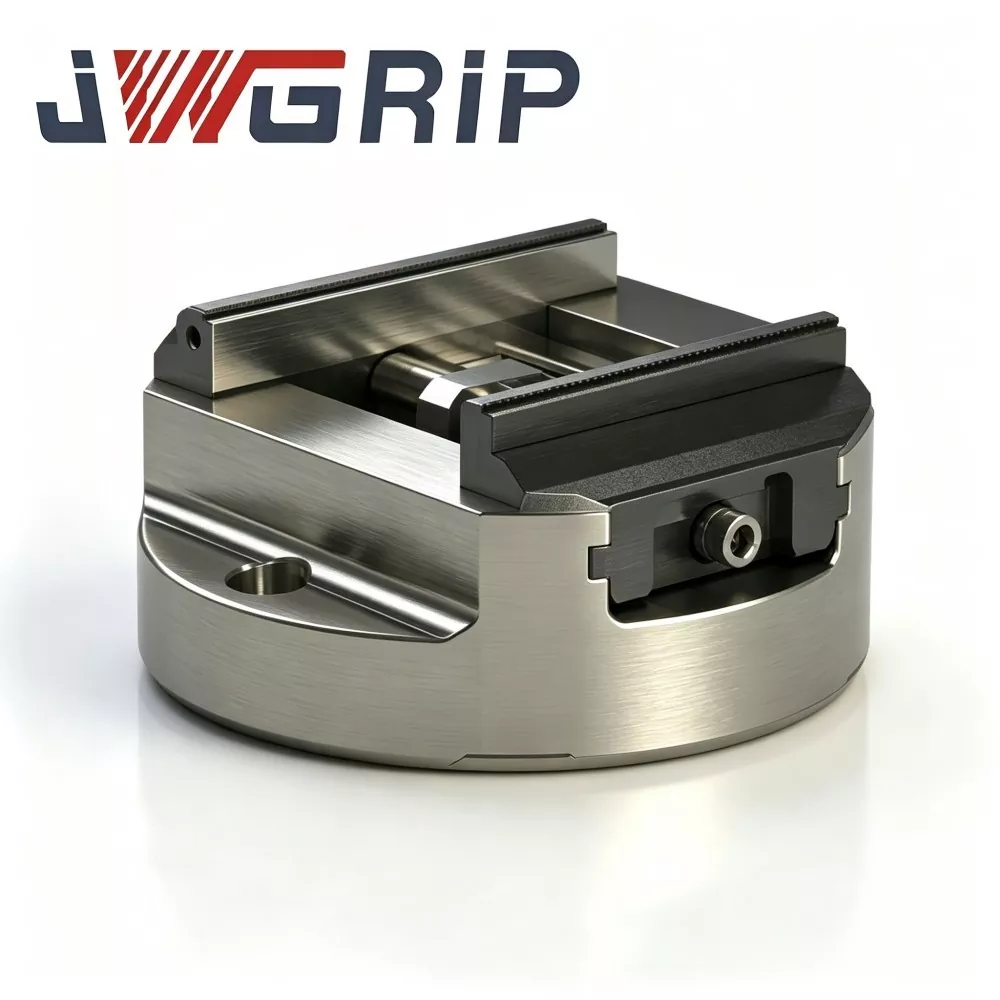
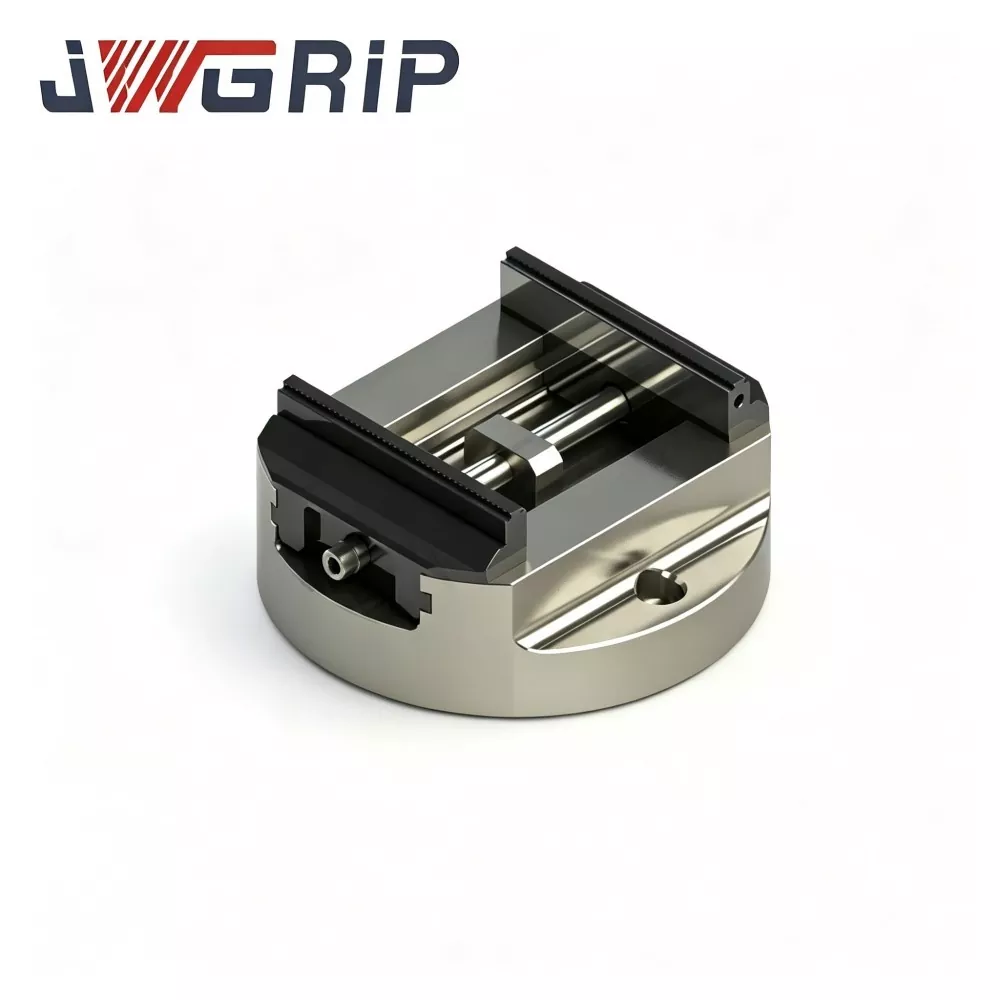
Монтажна композиция
JWGRIP Високопрецизно самоцентриращо се с кръгла основа CNC менгеме се състои от пет основни функционални възли:
① Основно тяло от сферографитен чугун с кръгла основа без напрежение
② Индукционно закалена прецизна направляваща група
③ Вътрешен синхронен двучелюстен задвижващ блок с ексцентричен винт
④ Взаимозаменяем интерфейс за монтиране на челюсти (за твърди челюсти / меки челюсти)
⑤ Напълно затворен уплътнителен възел, устойчив на стружки и охлаждаща течност
1. Основно тяло от сферографитен чугун с кръгла основа без напрежение
Първокласна отливка от сферографитен чугун с обработка на стареене за премахване на напрежението в много кръгове. Отличната характеристика на амортизиране на вибрациите потиска следите от трептене при рязане. Очертанията с кръгла основа подобряват хлабината при въртене за 4-осно / 5-осно оборудване.
2. Индукционно закалена прецизна водеща група
Контактните повърхности на водача получават индукционно закаляване, достигайки висока повърхностна твърдост. Прецизно шлифовани плъзгащи се повърхности гарантират движение с ниско триене и дълготрайна устойчивост на износване при чести цикли на отваряне-затваряне.
3. Вътрешен синхронен двучелюстен задвижващ блок с гърбица и винт
Прецизно произведена трансмисия с гърбица-винт осигурява перфектно синхронизирано движение за две челюсти. Реализира автоматично центриране на детайла, независимо от първоначалната позиция на поставяне на детайла.
4. Взаимозаменяем интерфейс за монтиране на челюсти
Поддържа бърза смяна между твърди челюсти и алуминиеви меки челюсти. Потребителите могат да приемат меки челюсти за предварителна обработка на заготовки със специален профил, без да купуват допълнителни специални приспособления.
5. Напълно затворен уплътнителен възел
Уплътнителният корпус обгръща вътрешния гърбичен винт и направляващата камера, блокирайки метални стружки и пръскаща охлаждаща течност, предпазвайки прецизните движещи се компоненти от абразивно замърсяване.
Акценти на диференцирана основна производителност
1. Гарантирана точност на повторно затягане ±0,01 mm
Проверено от фабрично инспекционно оборудване за всяка готова единица, а не само теоретичен параметър. Стабилна консистенция на първата част между партидите, ефективно намаляване на процента на отхвърляне и обема на повторна работа за високостойностни многоосни компоненти.
2. Геометрия с кръгла основа, оптимизирана за въртеливо движение по много оси
Кръговият контур увеличава максимално работната обвивка на машината при въртене. Елиминира загубата при движение по Z-ос, причинена от допълнителни адаптерни плочи. Осигурява достатъчно пространство за избягване по време на сложна обработка с накланяне и въртене и позволява приемането на по-агресивни параметри на рязане.
3. Изключително потискане на вибрациите от корпус от сферографитен чугун
Материалът от сферографитен чугун абсорбира ефективно вибрациите при рязане. Ограничава следите от бъркотене, генерирани при тежки условия на рязане. Подобрява качеството на повърхността на готовия детайл и удължава експлоатационния живот на инструмента.
4. Индукционно закалени подвижни повърхности на ключа HRC 58-62
Критичните повърхности на направляващи и гърбични винтове достигат HRC 58-62 твърдост. Запазва стабилна производителност на самоцентриране след милиони цикли на затягане и забавя намаляването на точността, предизвикано от износване на повърхността.
5. Напълно затворена уплътнителна конструкция за изолиране на замърсяване
Защитава вътрешните прецизни трансмисионни части от стърготини и пръски с охлаждаща течност при обикновени условия на CNC работилница. Удължава експлоатационния живот на приспособлението и стабилизира производителността на непрекъснатото серийно производство.
6. Взаимозаменяема твърда/мека челюст плюс възможност за персонализирана модификация, ориентирана към проекта
Интерфейсът за бърза смяна на челюстта се адаптира към разнообразни профили на детайла. JWGRIP предоставя индивидуална инженерингова услуга: регулиране на разположението на основата за монтаж, контура на челюстта и хода на затягане, за да задоволи специалните изисквания за масата на машината и детайла.
Типични сектори на приложение
1. Производство на аерокосмически прецизни компоненти
Турбинни лопатки, структурни рамки, компоненти, свързани с колесника, със строги изисквания за толерантност и сложни пространствени контури. Стабилната производителност на самоцентриране отговаря на изискванията за многоъглово 5-осно фрезоване и пробиване за висококачествени авиационни части.
2. Производство на компоненти за автомобили и моторни спортове
Корпуси на двигатели, кутии на трансмисии, структурни детайли на окачване. Подходящ за високоскоростно фрезоване на части от алуминиеви и титанови сплави под 4-осно/5-осно оборудване.
3. Производство на мухъл и матрица
Ядра за шприцоване, компоненти за щамповане. Високата твърдост и точността на повтарящо се позициониране осигуряват фино покритие на повърхността и прецизни размери на характеристиките за задачи, свързани с изработване на матрици.
4. Универсална прецизна цехова обработка
Работа с вертикален/хоризонтален обработващ център в цех, включително фрезоване, пробиване, шлайфане и резбоване. Надеждно универсално захващане за смесени партиди и многовариантни поръчки на части.
Инсталационен работен процес
1. Внимателно почистете монтажната равнина на работната маса на машинния инструмент и опорната повърхност на долната кръгла основа на менгемето. Отстранете метални стружки, остатъци от охлаждаща течност и петна от масло. Миниатюрни чужди частици ще предизвикат отместване на монтажа и ще причинят отклонение на позиционирането по време на многоосни ротационни индексиращи операции.
2. Поставете менгемето върху работната маса на машинния инструмент, подравнете позициите на монтажните отвори. Затегнете фиксиращите болтове според спецификациите на въртящия момент, посочени в официалното ръководство. Уверете се, че менгемето е здраво закрепено без колебания.
3. Поставете детайла между челюстите, задействайте централния задвижващ винт, за да завършите автоматичното самоцентриращо се затягане. Разменете твърди / меки челюсти според материала на детайла и външния контур.
4. Изпълнете симулация на празен ход на машината за многоосни движения на накланяне-индексиране. Проверете за механични смущения и склонност към изместване на детайла при симулирани натоварвания при рязане.
5. Пълно валидиране на пробно рязане чрез тестов детайл. Проверете индексите на размери и геометрични толеранси. Пуснете формално масово производство само след като характеристиките на центриране и затягане удовлетворяват инженерните изисквания.
Контролен списък за поддръжка
1. Ежедневна поддръжка
След всяка смяна на обработка избършете работните повърхности на челюстите и долната базова повърхност с кръгла основа. Почистете стружките и пръските от охлаждащата течност, за да елиминирате източниците на отклонение при позициониране.
2. Periodic lubrication
Отворете достъпа за поддръжка на уплътнителния възел на редовни интервали. Инжектирайте подходяща смазка против износване за вътрешен трансмисионен модул с гърбица-винт, за да поддържате плавното отваряне-затваряне на челюстта.
3. Проверка на износващите се части
Периодично проверявайте контактните повърхности на челюстите. Сменете или шлайфайте отново челюстите, след като надраскването или износването влошат качеството на затягане. НЕ продължавайте производството с износени челюсти.
4. Тримесечна проверка на точността
На всяко тримесечие демонтирайте менгемето от работната маса. Проверете изходната точка с кръгла основа за натъртвания и вдлъбнатини. Измервайте самоцентриращата се повтаряща се точност с метрологични инструменти, откривайте фино отклонение на точността преди рисковете от партиден скрап.
5. Дългосрочна защита при неактивно съхранение
Напълно почистете целия блок на менгемето. Нанесете покритие против ръжда върху работните повърхности на основата и челюстите. Съхранявайте в суха среда, защитена от прах.
6. Бележки за забранени операции
Забранете затягането с прекомерен ход. Никога не удряйте тялото на менгемето или челюстите с тежки инструменти, за да избегнете деформация на основата и вътрешните трансмисионни компоненти.
Справка за избор на поръчка
Основна стойност на високоточното самоцентриращо се менгеме с кръгла основа JWGRIP:
① оптимизирано за множество оси оформление с кръгла основа
② фабрично валидирана точност на повторно затягане ±0,01 mm
③ корпус от сферографитен чугун, абсорбиращ вибрациите
④ индукционно закалени подвижни повърхности с висока твърдост
⑤ взаимозаменяема твърда-мека челюстна структура и възможност за проектиране по поръчка
Той разрешава болковите точки при обработка с много оси: недостатъчна хлабина при въртене, човешка грешка при ръчно центриране, отклонение на точността, причинено от циклично износване, лоша адаптивност за детайли с разнообразен профил.
Напомняния за избор:
1. Сравнете максималния външен размер на детайла с ефективния ход на затягане на менгемето и запазете разумна граница на безопасност.
2. Потвърдете оформлението на монтажните отвори на масата на машината; оценете състоянието на съвместимост, ако съответствате с базови плочи с нулева точка. Услугата за персонализирана модификация е достъпна за нестандартни изисквания за инсталиране.
3. Изберете тип челюст: изберете твърди челюсти за метални детайли с висока сила на рязане; приемете меки челюсти за предварителна обработка на заготовки със специален профил. Подгответе комплекти резервни челюсти за производство на вариант с висока смес.
4. Стандартните стокови версии реализират бърза доставка; приемете персонализирана инженерна услуга на OEM за специални монтажни размери или специални изисквания за профил на челюстта.
ЧЗВ
Q1: Може ли самоцентриращо се CNC менгеме с кръгла основа с висока точност да бъде монтирано на 4-осни и 5-осни въртящи се маси в стил люлка?
да Неговият дизайн с кръгла основа оптимизира хлабината на въртящата се ос за 4-осно и 5-осно оборудване от тип люлка. Моля, изчислете общата височина на приспособлението за оценка срещу сблъсък преди монтажа. Персонализирана модификация на оформлението на монтажните отвори може да бъде реализирана за специални спецификации на въртяща се маса.
Q2: Могат ли да се използват меки челюсти на това менгеме?
Абсолютно да. Той приема взаимозаменяем интерфейс за монтиране на челюсти. Твърдите челюсти и алуминиевите меки челюсти могат свободно да се сменят, за да задоволят различните изисквания за обработка на детайла.
В3: Каква е гарантираната точност на повторното позициониране?
Гарантираната точност на повторно затягане достига ±0,01 mm, всяка отделна единица преминава проверка на заводско метрологично оборудване.
Q4: JWGRIP поддържа ли OEM / ODM поръчка по поръчка?
да Ние предоставяме OEM услуги по персонализиран инженеринг на едно гише, включително маркиране на лого, настройка на размерите и конфигурация на специални материали, за да задоволим персонализираните изисквания на ниво проект.
Q5: Кои са ключовите точки за ежедневна поддръжка?
Възползвайки се от напълно затворения дизайн на уплътнението, не е необходима тежка работа по поддръжката. Основни операции: поддържайте външните повърхности чисти от стружки, извършвайте редовно смазване на вътрешното предаване на гърбично-винтовия механизъм и периодично проверявайте състоянието на износване на челюстите.
Изпратете запитване
Информация за контакт
-
Адрес
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, провинция Guangdong, Китай
-
Тел
-
електронна поща
Добре дошли да изпратите запитване до JWGRIP. Нашият професионален технически и търговски екип ще осигури безплатен избор на приспособления, персонализиран дизайн на решение и точна оферта.

Препоръки за новини