български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







96 Бързо сменяема фиксираща плоча за CNC държач
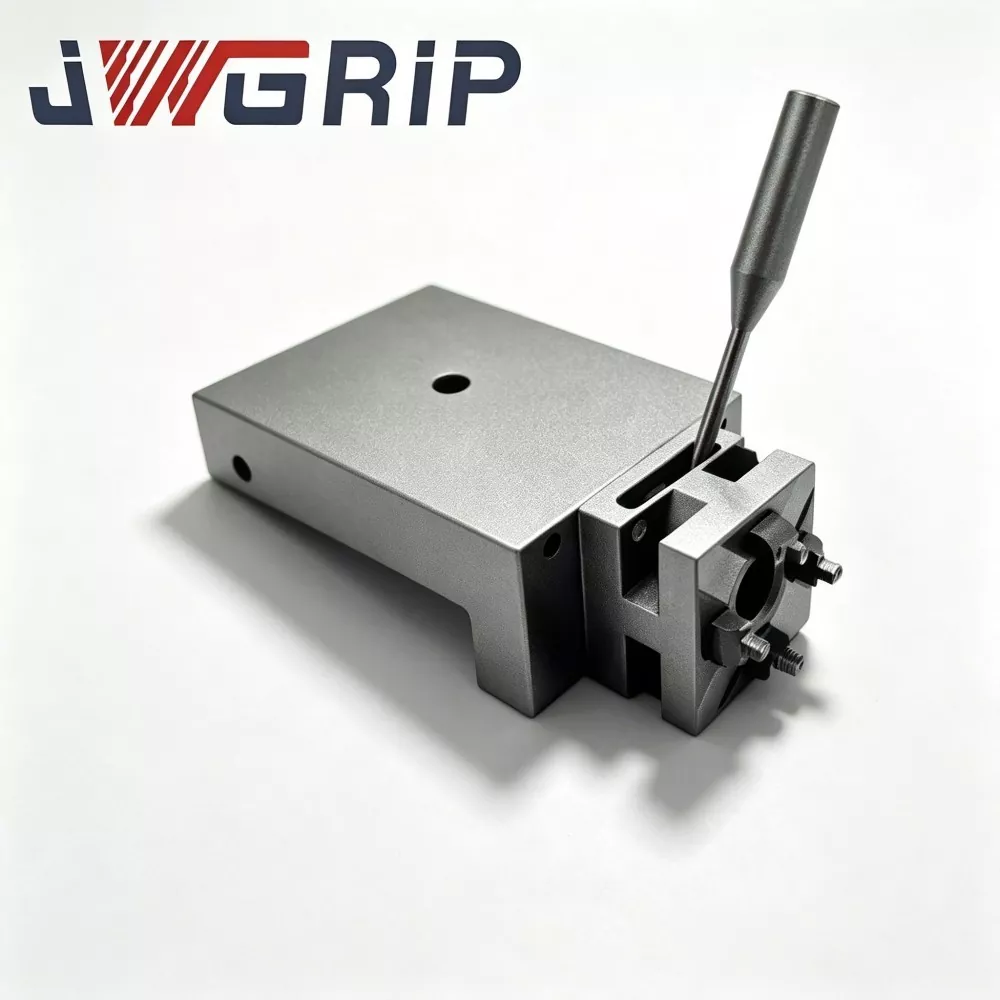
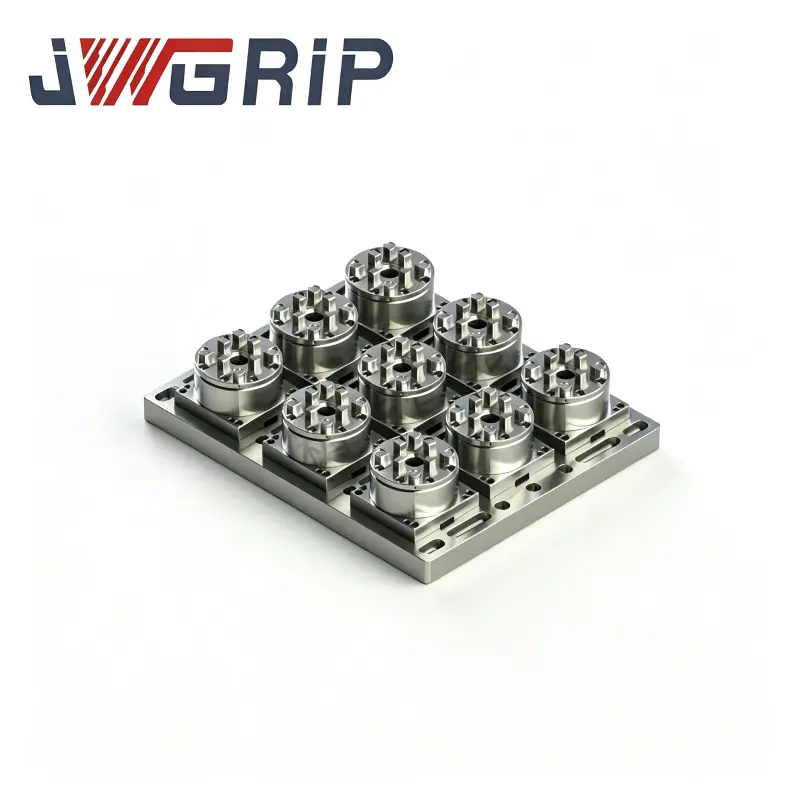
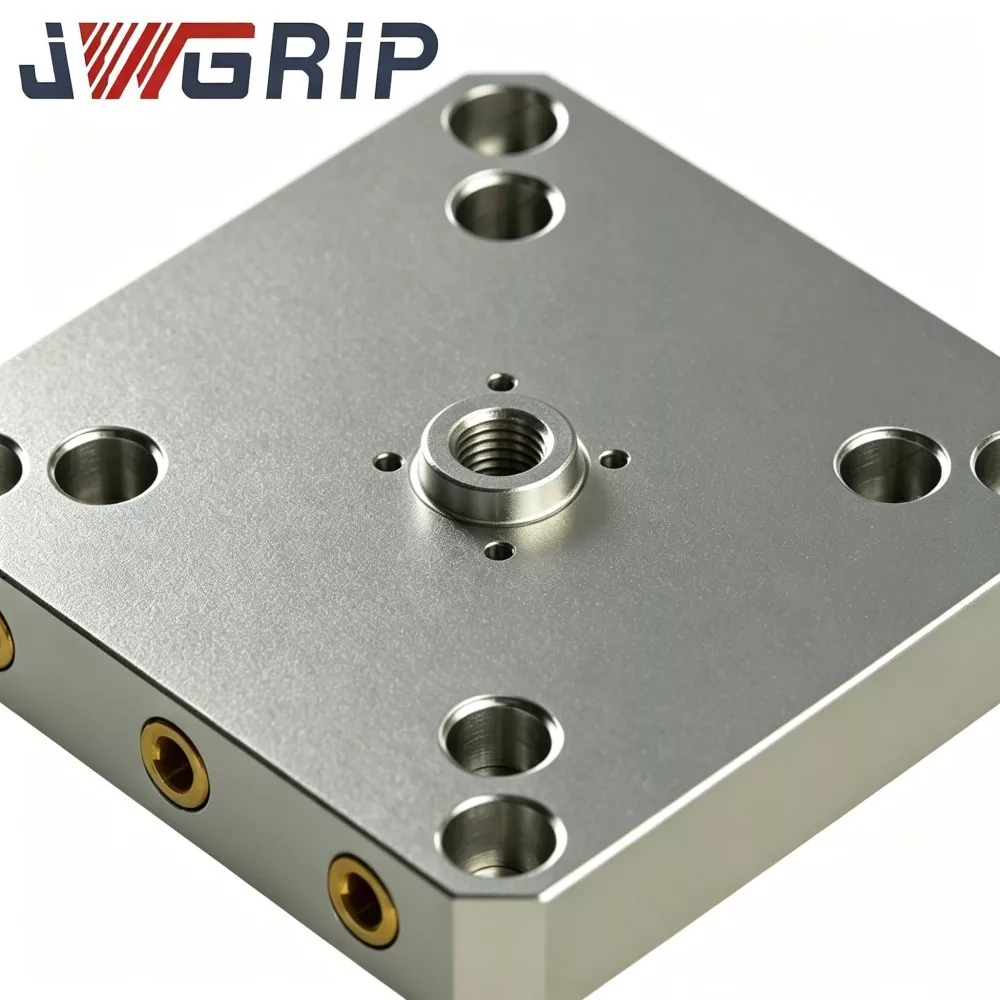
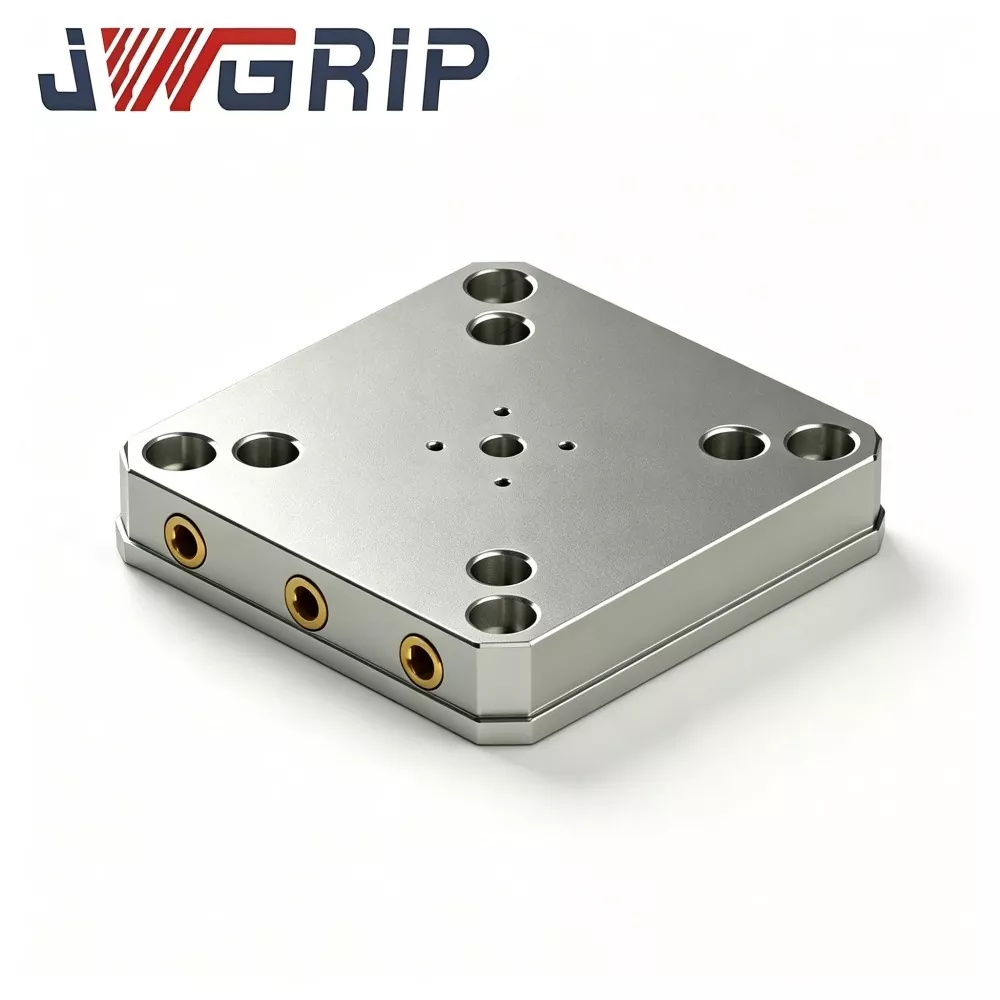
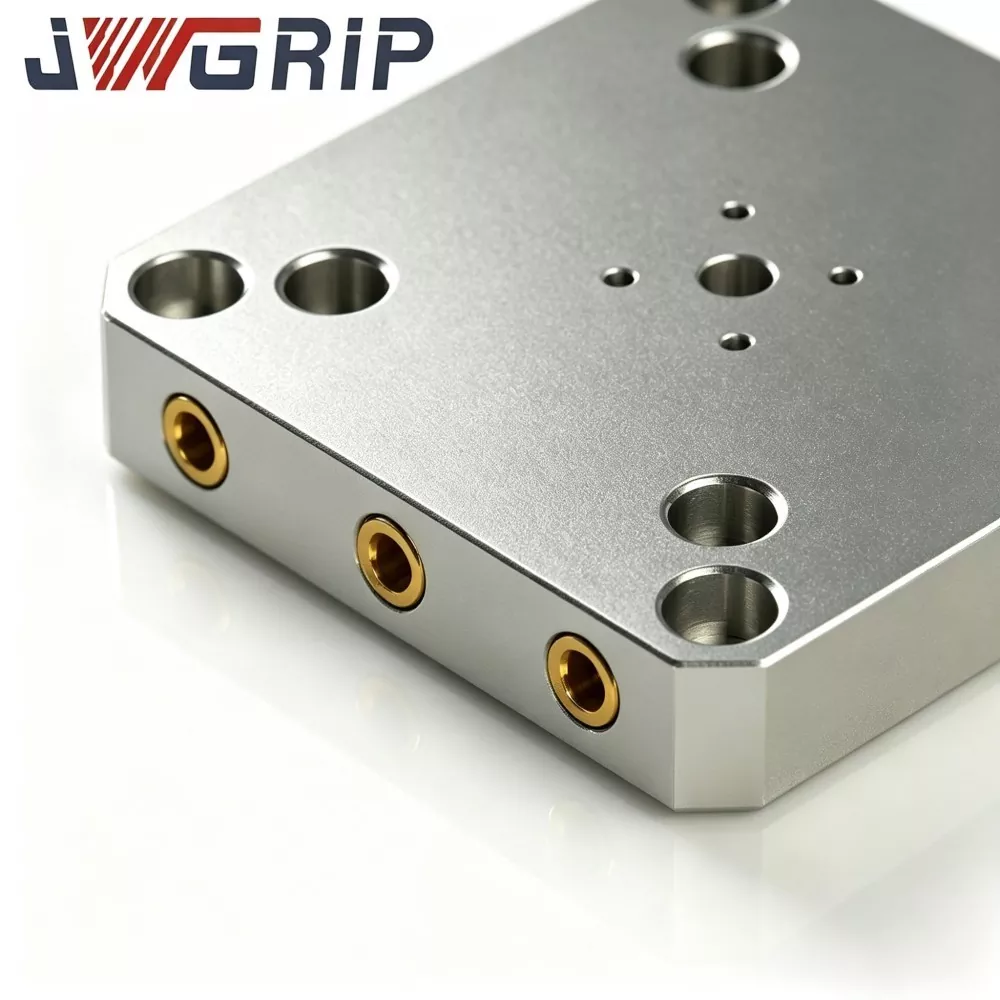
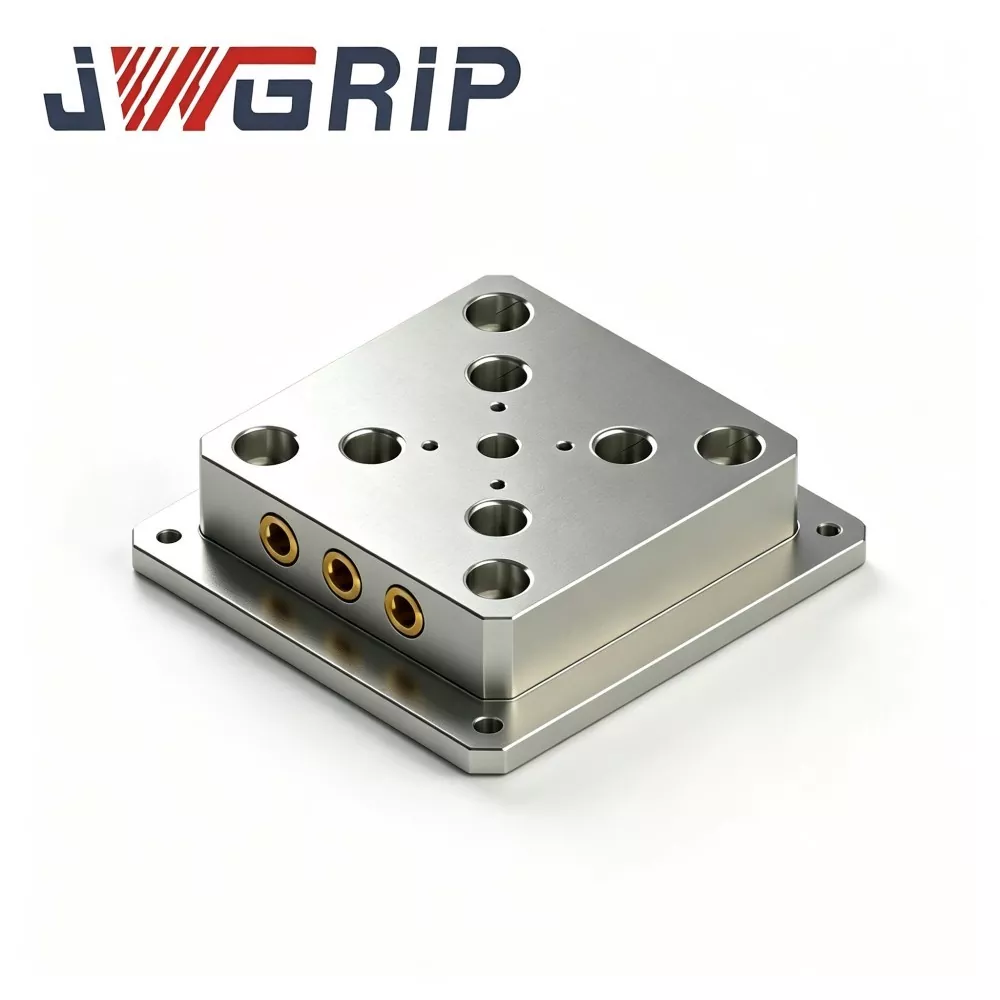
JWGRIP е професионален производител и доставчик на 96 Quick Change Fixture Plate за CNC Workholding в Китай, предоставяйки директно фабрично обслужване със стандартни модели, напълно налични, за да поддържа глобални търгове и сътрудничество по проекти. Това е високоефективна интегрирана горна инструментална плоча, специално проектирана за модерно CNC фрезоване, петосна обработка и цехове за производство на матрици. Той интегрира стандартизиран модел за монтиране с издърпване и шпилка от серия 96, тяло с носеща плоча с висока твърдост и интерфейс за монтиране на обработвания детайл в горната решетка в едно цяло, елиминирайки повтарящото се калибриране на циферблат-индикатор и допълнителни преходни дистанционни плочи.
Тази високоефективна 96 бързосменяема фиксираща плоча за CNC работна стойка е произведена от първокласна 42CrMo закалена легирана стомана, отличаваща се с изключителна точност на позициониране, ултра-здрава структурна твърдост и дълготрайно стабилно механично представяне. Всички основни референтни повърхности за позициониране приемат стриктна интегрална технология за обработка с едно затягане, за да осигурят висока цялостна последователност на базовите точки. След груба механична обработка, заготовките от легирана стомана се подлагат на цялостна обработка на стареене за облекчаване на напрежението, за да се елиминира цялостно вътрешното остатъчно напрежение и да се избегне структурна деформация, причинена от дълготрайни променливи натоварвания при рязане.
Критичните свързващи повърхности — долната локализираща повърхност, която седи върху 96-те патронника, и горната опорна точка за монтиране на детайла — са завършени чрез свръхпрецизно шлайфане, което осигурява стабилно и надеждно свързване. Поддържайки офлайн предварителна настройка на приспособлението и бързо заключване/смяна на машината, той ефективно намалява натоварването при ръчно подравняване, съкращава времето за настройка на приспособлението и намалява времето за престой без рязане. Широко приложим за обработка на матрици, многоосно прецизно фрезоване и автоматизирани производствени линии, той осигурява солидна, стандартизирана и високоефективна модулна платформа за затягане за глобални цехове за индустриална обработка.
Защо да изберете JWGRIP
Конвенционалните закрепващи плочи създават много проблеми в ежедневните цехове за обработка на форми и многоосни машини:
· Честата смяна на приспособлението изисква многократна инсталация, подравняване и ръчно калибриране. Качеството на настройка силно зависи от уменията на оператора, което води до нестабилни резултати при позициониране и загуба на валидни производствени часове.
· Домашно изработените обикновени плочи за закрепване нямат стандартизиран модел на издърпване и механична обработка. Продължителните редуващи се натоварвания при рязане предизвикват концентрация на напрежението и фина деформация на плочата, като постепенно разрушават точността на позициониране и последователността на размерите на партидата.
JWGRIP подобрява продукта от обработката на суровините до смилането на завършените части:
Всички референтни повърхности за критично позициониране приемат стратегия за цялостна обработка с едно затягане.
Закалените заготовки от легирана стомана 42CrMo преминават през пълно стареене за освобождаване на напрежението след груба обработка, за да се премахне вътрешното остатъчно напрежение.
The bottom locating face and top workpiece datum are precision-ground to secure stable seating on 96-series zero-point chucks.
Стандартният модел на издърпване на шпилки от серия 96 позволява офлайн предварителна настройка на приспособлението. Операторите изграждат менгемета и спомагателни елементи върху плочата извън машината; след това цялата плоча се поставя върху 96-те патронника и се заключва за секунди, намалявайки натоварването при ръчно подравняване.
Услугите по поръчка и OEM поддържат детайли със специален размер и уникални нужди за инсталиране на маса на машина, предлагайки надеждна модулна платформа за затягане за обработка на матрици, многоосно прецизно фрезоване и автоматизирани производствени линии.
Основен механизъм
JWGRIP 96 Quick Change Fixture Plate е горната инструментална плоча, която се свързва с патронници от серия 96 с нулева точка, монтирани на масата на машината:
Долната локализираща повърхност съответства на модела на нулева точка от серия 96. Резбовани отвори на дъното получават съвпадащи 96-образни изтеглящи шпилки, които се завинтват отдолу и захващат вътрешните затягащи цанги на 96-те патронника.
Долната фиксираща повърхност лежи плоско върху опорните повърхности на патронника; след като патронниците се захванат, цялата плоча се издърпва надолу и се намира радиално/аксиално върху една база с повтарящо се позициониране.
Горната повърхност използва стандартно за индустрията оформление на решетка с отвори с резба и отвори за щифтове за монтиране на менгемета, спомагателни елементи или детайли директно.
Страничните базови ръбове са прецизно фрезовани за намиране на ръбове на машината и повторно натоварване.
Ключови акценти в механичния дизайн:
Всички референтни точки за позициониране — долна локализираща повърхност, модел на отвора за издърпване и горна опорна точка — се обработват върху едно тяло на плоча. Сглобените дистанционни части са сведени до минимум, за да се избегне натрупаното отклонение на толеранса по време на повтарящи се цикли на смяна.
Подсилената джобна/оребрена структура разпространява динамичната сила на рязане върху цялата плоча, вместо да концентрира напрежението върху локалните отвори за издърпване на болтове, подобрявайки издръжливостта при тежки условия на рязане.
Надеждността при локализиране остава стабилна за непрекъснато производство на смени, независимо дали се използва за проекти за работилници за търгове или обекти с висока честота на смяна.
Технически характеристики
Стабилна повторяема точност на позициониране: Критичните базови повърхности получават многоходово прецизно шлайфане. Точност на повторно позициониране ≤0,010 mm след стотици смени на приспособленията. Толерансът на позицията на шаблона на отвора за дърпаща шпилка е стриктно контролиран в рамките на ±0,006 mm, за да се предотврати кумулативното отклонение на позиционирането при обработка на части с множество настройки.
Корпус от високоякостна закалена легирана стомана 42CrMo: Интегрираната термична обработка за закаляване и темпериране осигурява повърхностна твърдост HRC 54–58. Добрата устойчивост на удар и деформация издържа на надраскване на стружки, цикличен натиск при затягане и периодично силно натоварване при рязане. Широко възприет от цехове за формовки, фабрики за автокомпоненти и заводи за аерокосмическа обработка.
Очевидно повишаване на ефективността при смяна на инструментите: След като 96-те патронника се монтират еднократно на масата на машината, смяната на фиксиращата плоча отнема само 8–12 секунди. Не е необходимо повторно движение на индикатора за циферблат. Времето за непродуктивна настройка намалява значително, повишавайки общата ефективност на оборудването както за масово производство, така и за поръчки на прототипи с честа смяна.
Широка съвместимост плюс персонализирана поддръжка на OEM: Стандартният модел на издърпваща шпилка пасва на основните търговски патронници от серия 96 с нулева точка. Оформлението на горната решетка включва стандартни менгемета, подплочи и приспособления за локализиране. Фабриката JWGRIP предоставя OEM и персонализирано обслужване: външните размери, разположението на отворите на решетката, моделът на издърпващи шпилки, изрезите за избягване и височината на монтажната втулка могат да се регулират. Индивидуалните версии отговарят на специалните изисквания за проекти за обществени поръчки и трансформация на автоматизирана линия.
Пълна промишлена сертификация и инспекция на партиди: Всяка партида преминава проверка на размерите, тест за твърдост, инспекция на плоскост/успоредност и проверка на стабилността на позициониране. Могат да се предоставят доклади от инспекции по ISO9001 за подаване на официални документи за търгове.
Производство и контрол на качеството
Всички JWGRIP 96 Quick Change Fixture Plate за CNC Workholding се произвеждат и проверяват в нашата китайска фабрика след стандартизиран многофазен работен процес:
1. Входяща проверка на суровините: 42CrMo стоманена лента преминава през анализ на химичния състав и тест за твърдост; приложени материални сертификати. Неквалифицираните суровини се отхвърлят директно.
2. Грубо CNC фрезоване: външен контур на груба машина, структура на джоб/ребро и предварителни отвори; оставете довършителни работи върху всички повърхности, свързани с позиционирането.
3. Термична обработка на закаляване и темпериране: прецизно контролирайте кривите на нагряване, задържане и охлаждане, за да достигнете целевата твърдост HRC 54–58 и да освободите вътрешното напрежение на материала. Тази стъпка е задължителна за антидеформационни характеристики при дългосрочно динамично рязане.
4. Стареене за облекчаване на стреса: допълнително освобождаване на остатъчното напрежение, въведено от груба обработка и термична обработка.
5. Завършете CNC обработката: обработете долните резбовани отвори за издърпване, долната локализираща повърхност, горните отвори на решетката, страничните базови ръбове и спомагателните елементи; толерансът на критичните размери се контролира в рамките на ±0,007–0,012 mm.
6. Многопроходно прецизно повърхностно шлайфане на горната и долната базова равнина, за да се гарантира плоскост и успоредност.
7. Проверка на резба и симулация на монтаж на дърпаща шпилка: потвърдете, че всеки нарязан отвор съвпада със съвпадащата 96-моделна дърпаща шпилка без намеса.
8. Окончателна цялостна проверка: размери, твърдост, плоскост, успоредност, точност на позицията на отвора на щифта за издърпване и производителност при повторно позициониране на патронник 96. Всеки продукт получава уникален сериен номер за проследяване. Несъответстващите плочи отиват за преработка, а не за опаковане.
9. Почистване против ръжда, повърхностна обработка с черен оксид и удароустойчива шперплатова опаковка.
Рискове от неправилна работа
Когато разгръщате JWGRIP 96 Quick Change Fixture Plate, наблюдавайте тези точки за злоупотреба, за да избегнете срив на оборудването или неуспешно позициониране:
Оценете предварително общата височина. Комбинираната височина на закрепващата плоча плюс горните менгемета/спомагателни приспособления може да предизвика срив на шпиндела. Изпълнете измерване на симулация преди официално рязане на маса.
Разграничете статичната носеща способност от динамичното натоварване при рязане. Дори при висока стойност на теста за статично налягане, потребителите трябва да следват официалните номинални параметри на динамично натоварване при реално въздействие на рязане.
Предотвратете натрупването на стружки върху долната фиксираща повърхност и вътре в отворите с резба на издърпващата шпилка. Остатъците от железни стърготини драскат повърхността за локализиране и създават отклонение при позициониране. Извършете редовна поддръжка на почистване на място.
Затегнете дърпащите шпилки само до указания въртящ момент. Прекомерният въртящ момент изкривява резбоновите отвори и базовата плоча; недостатъчният въртящ момент се разхлабва при рязане на вибрации.
За проекти за търгове и обществени поръчки: потвърдете формата на сертифициране, съдържанието на доклада от проверката и изискванията за проследяване на серийния номер на ранната фаза на комуникация.
Опаковка
Всяка закрепваща плоча JWGRIP преминава през цялостно почистване, пръскане с масло против ръжда и опаковане с хартия против ръжда, след което се опакова в напълнена с пяна удароустойчива дървена кутия от шперплат, за да се избегнат сблъсъци и щети от вибрации по време на морски, въздушен или сухопътен транспорт.
Налични логистични опции
Множество логистични селекции за различни сценарии на поръчка:
Морски превоз: големи обеми пратки по проекти за търгове
Въздушен транспорт: спешно попълване на запасите
Международен експрес: доставка на пробни проби в малък обем
ЧЗВ
Въпрос 1: Вие сте производител или търговец на 96 бързосменяеми крепежни плочи за държачи с ЦПУ?
A1: JWGRIP е истински производител на приспособления, базиран в Китай. Всички производствени работни процеси се извършват вътрешно. Ние предоставяме OEM разработка и поддържащи услуги за търгове, вместо да работим като търговец посредник.
В2: Може ли тази закрепваща плоча да бъде адаптирана за нестандартно модифицирани патронници от серия 96?
A2: Стандартната версия отговаря на стандартните за индустрията патронници с 96 модела с нулева точка. Ако вашите патронници са силно модифицирани нестандартни единици, моля, изпратете чертежи или снимки за техническа оценка преди поръчка.
В3: Каква е точността на повторно позициониране на стандартната закрепваща плоча?
A3: Стандартната JWGRIP 96 Quick Change Fixture Plate достига точност на повторно позициониране ≤0,010 mm. Версии по поръчка с по-висока точност могат да бъдат разработени според специални технически изисквания.
В4: Какъв е обхватът на гаранционното покритие?
A4: Двугодишна гаранция срещу дефекти, причинени от производството, при условия на номинално натоварване и правилен монтаж. Повреди, причинени от претоварване, корозия на чипа, механичен сблъсък или неправилна поддръжка, попадат извън обхвата на гаранцията.
В5: Мога ли да получа официална оферта и документи с ценова листа?
A5: Да. Моля, свържете се с екипа по продажбите на JWGRIP. Ние изготвяме ценова листа или официална търговска оферта въз основа на конфигурацията на продукта, мащаба на поръчката и бизнес изискванията.
Изпратете запитване
Информация за контакт
-
Адрес
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, провинция Guangdong, Китай
-
Тел
-
електронна поща
Добре дошли да изпратите запитване до JWGRIP. Нашият професионален технически и търговски екип ще осигури безплатен избор на приспособления, персонализиран дизайн на решение и точна оферта.
Препоръки за новини