български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






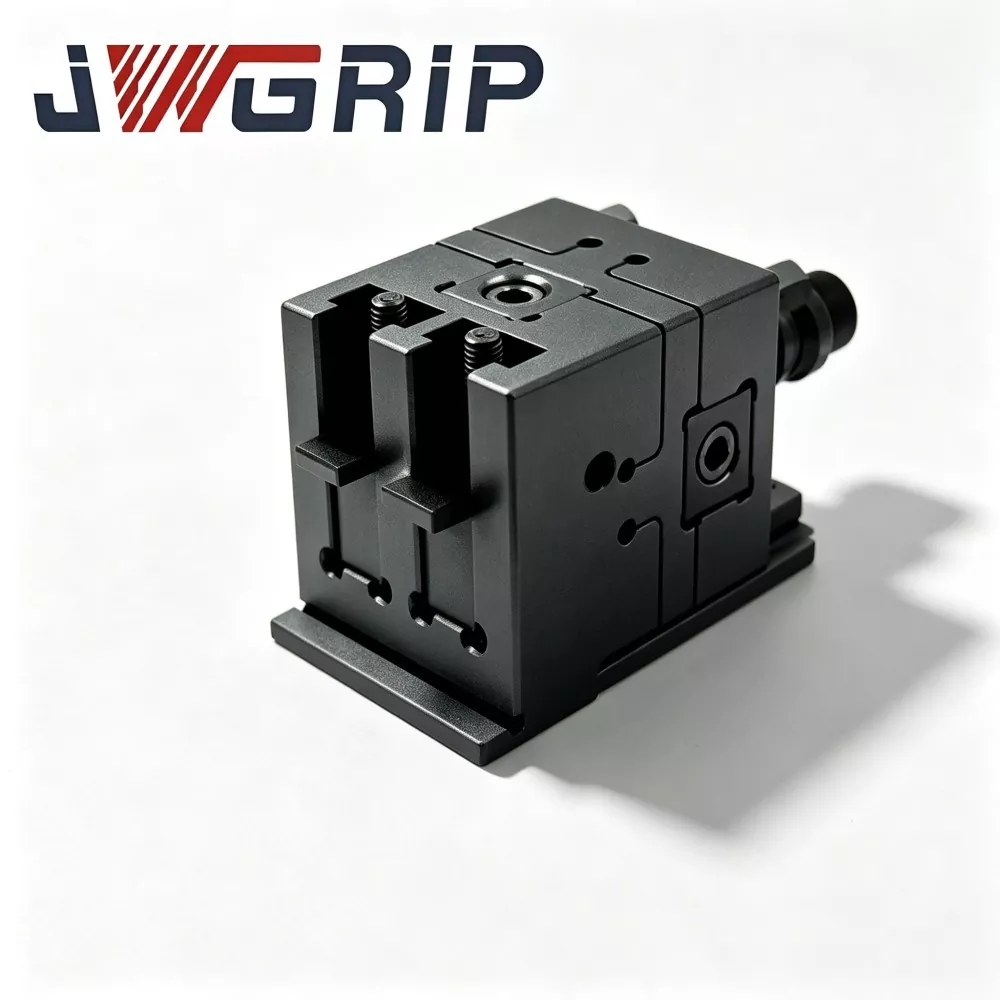
0-100 мм въртящо се телено ерозионно менгеме
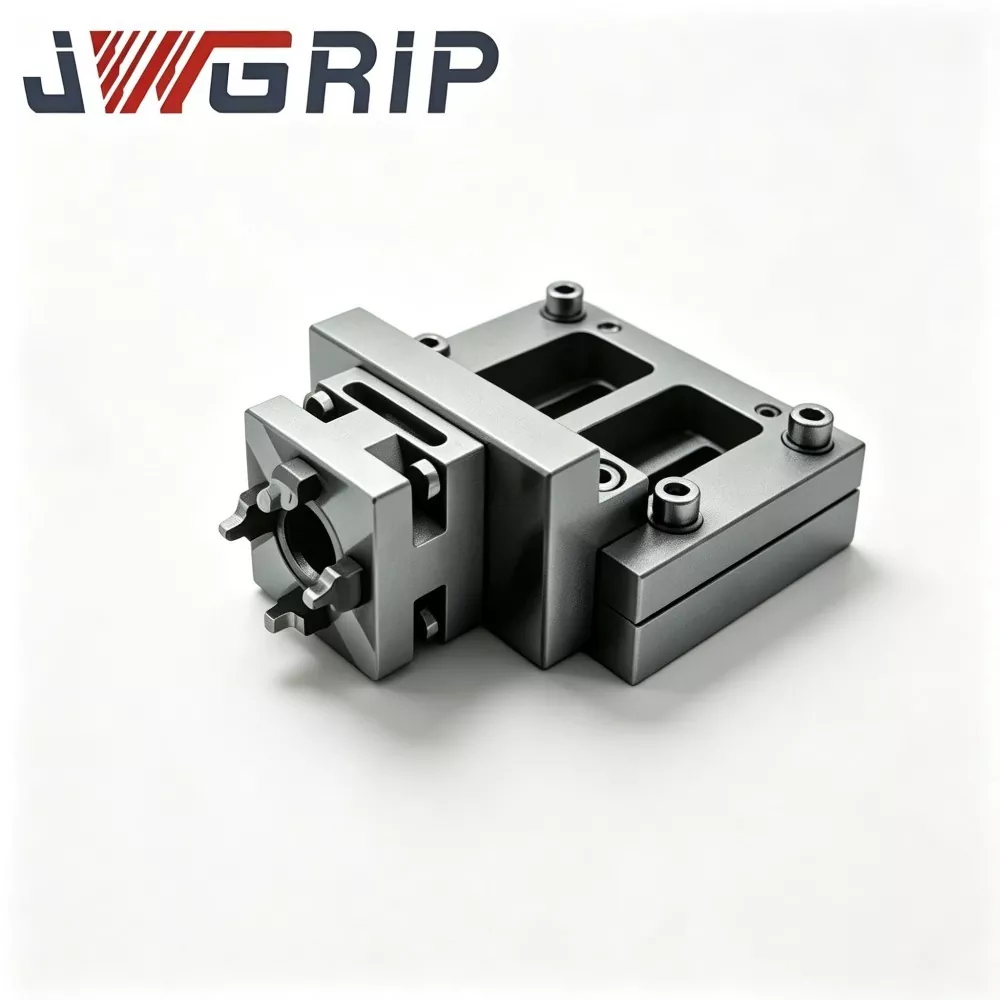
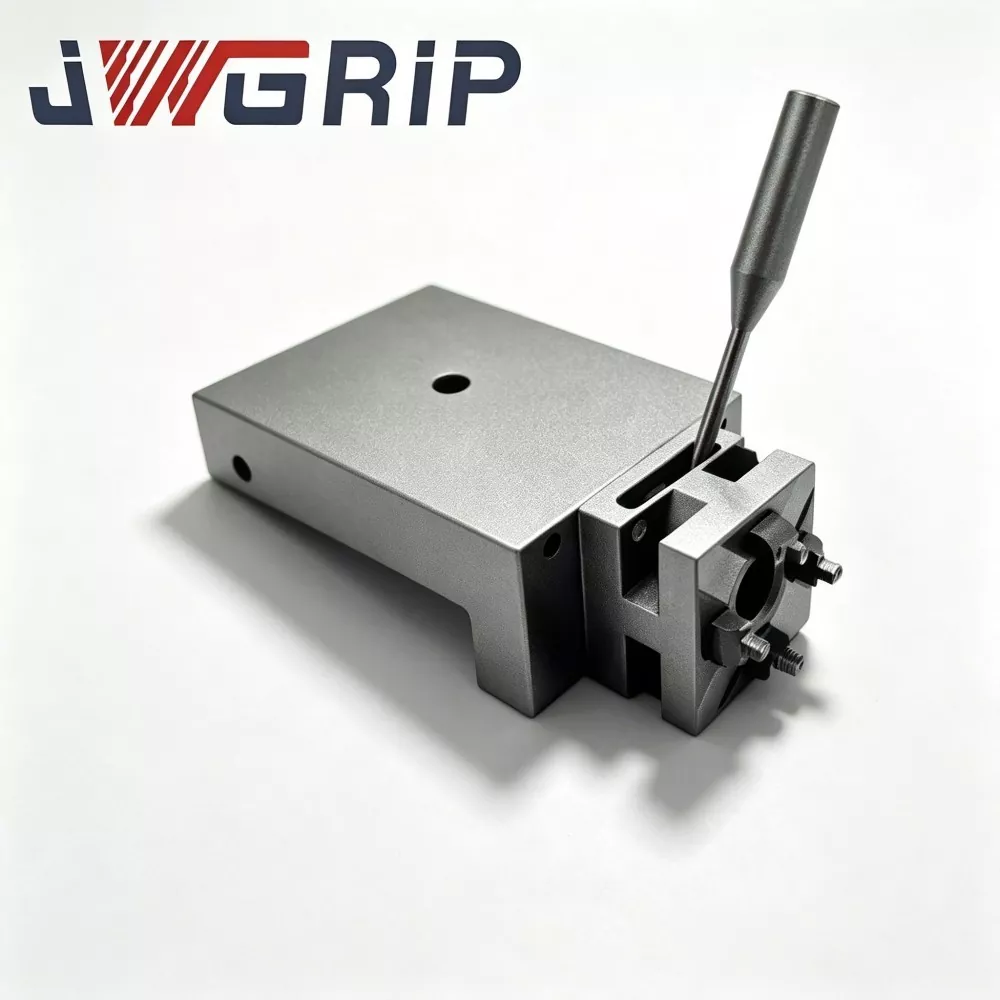
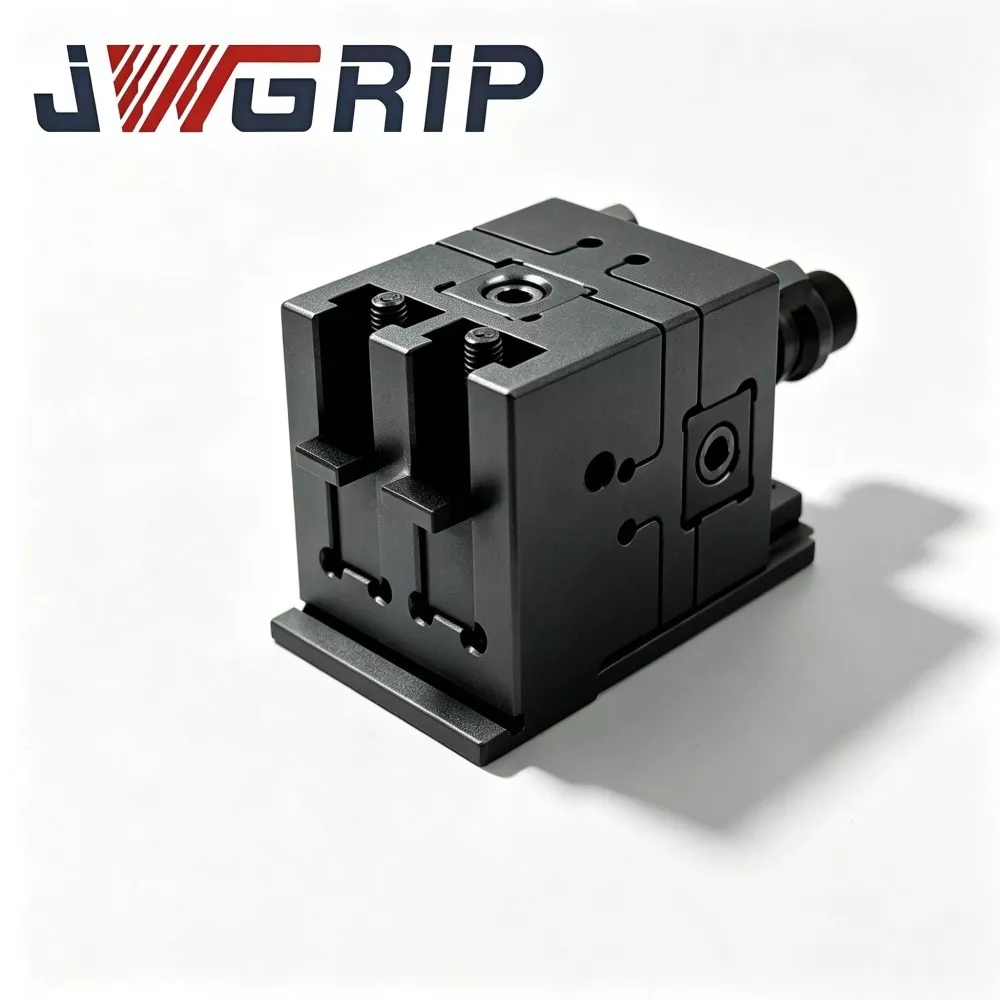
JWGRIP е производител и доставчик на професионално 0-100 мм въртящо се телено ерозионно менгеме в Китай. Това е високопрецизен крепежен хардуер, специално проектиран за задачи за рязане на потопена тел под много ъгли, конусен профил и пространствено наклонена кухина. Изработен от термично стабилизирана предварително закалена легирана стомана, той използва въртяща се индексираща платформа с висока разделителна способност и многоточков механизъм за фиксиране на твърда позиция, поддържащ непрекъснато ъглово регулиране в рамките на 0-100 mm диапазон на затягане. Той здраво заключва произволни позиции на въртене с висока структурна твърдост и поддържа отлична ъглова повторяемост при дълготрайно разпръскване на диелектрична течност и влажни потопени условия.
0-100 мм въртящо се менгеме за телена ерозионна обработка адресира недостатъците на традиционните менгемета за телена ерозионна обработка, които поддържат само фиксирани ъгли на затягане. Традиционните приспособления изискват досадно ръчно подравняване и многократно тестване на циферблата за заострени или наклонени детайли и лесно произвеждат предизвикани от човека грешки, водещи до нестабилна прецизност на конуса и непостоянно качество на партидата.
Оборудван с високо прецизно въртящо се индексиране и твърда заключваща структура, термично стабилизираното менгеме със стоманено тяло издържа на деформация и корозия в тежки работни среди и поддържа дългосрочна стабилна точност на индексиране. Подобрява гъвкавостта на машинната обработка и ефективността на производството и се прилага широко в лаборатории за разработване на процеси на матрици и отдели за производство на прецизни инструменти за сложна пространствено-ъглова потопена тел-EDM обработка.
Болезнени точки в реалния свят
Много лаборатории за разработка на форми и отдели за производство на прецизни инструменти често обработват сложни детайли с пространствени наклонени повърхности, конусовидни контури и характеристики на неортогонална кухина. Постигането на стабилна повтаряща се ъглова база вътре в потопени резервоари с тел-EDM остава дългогодишен сложен технически проблем.
· Повечето конвенционален хардуер за задържане на работа предлага само ортогонално позициониране по ос X/Y. Когато наклонените елементи се нуждаят от машинна обработка, операторите използват най-вече ръчни приспособления за ъглови плочи. Обикновените ръчни ъглови плочи разчитат на външно отчитане на транспортира за настройка. След натоварване със сила на затягане или многократни термични цикли на резервоара се получава фино ъглово отклонение. Малкото ъглово отклонение е невидимо с невъоръжено око, но се усилва върху конусовидни повърхности и повърхности с наклонени стени и води до несъответстваща геометрия на детайла. За задания за отстраняване на грешки в прототипи, многократното разглобяване и индикация на набиране отнема много време за работа на машината и забавя напредъка на валидирането на процеса.
· Някои налични на пазара ротационни менгемета са модернизирани от ротационни компоненти на фрезови машини с общо предназначение. Липсва им оптимизация срещу замърсяване, предназначена за диелектричен флуид с тел-EDM и фина утайка. След краткосрочна работа с потопен резервоар, хлабината на въртене се замърсява, разделителната способност на индексиране пада и твърдостта на заключване се влошава.
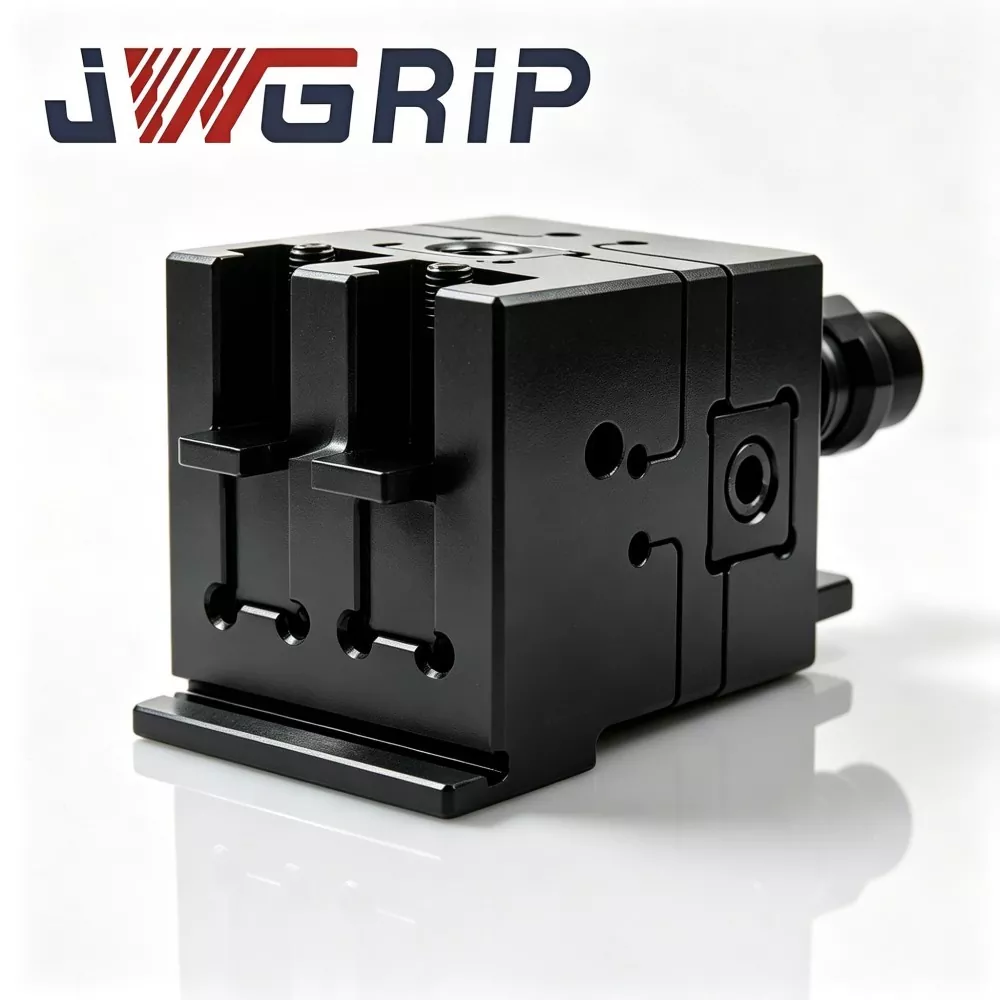
R&D ориентация
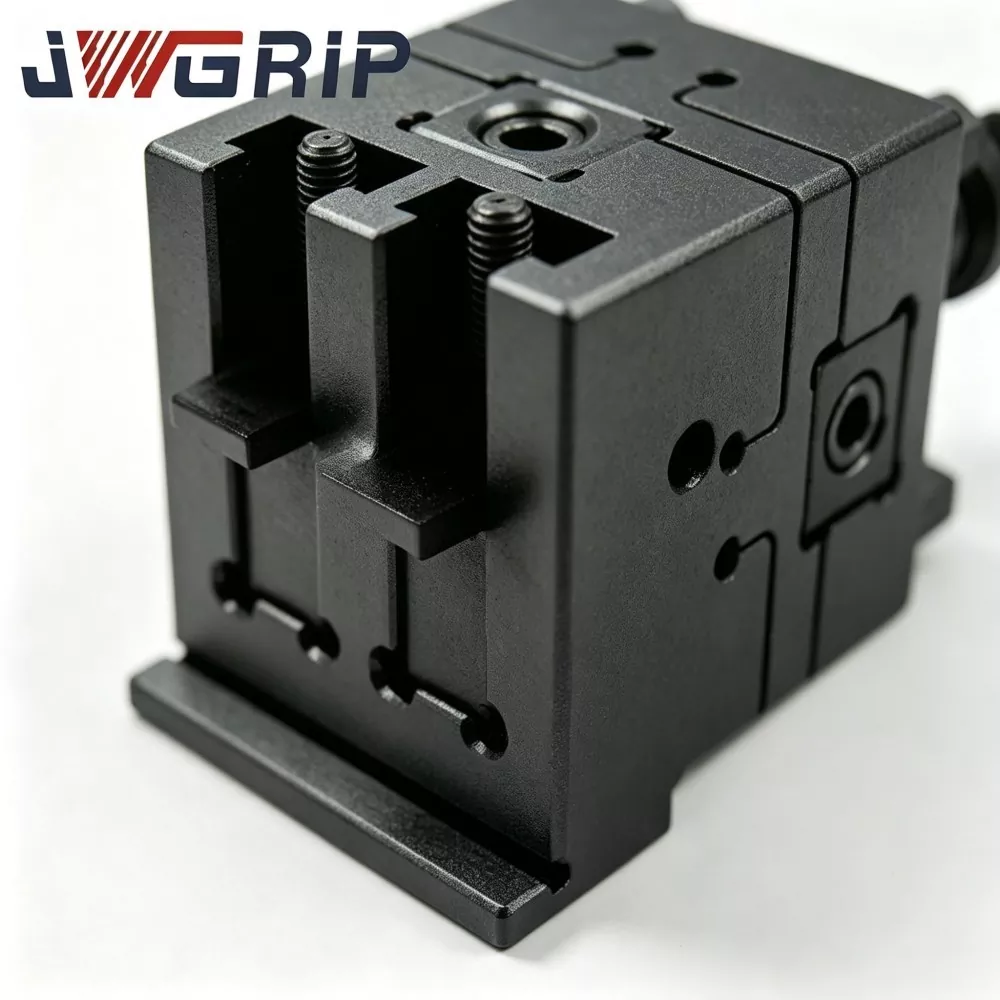
JWGRIP 0-100 мм въртящо се менгеме за телена електроерозионна обработка е специално създадено за решаване на затруднения при задаване на ъгъл и повторно възпроизвеждане за сценарии за разработване на процеси за телена електроерозионна обработка. За разлика от модернизираните чрез фрезоване въртящи се възли, неговият пълен набор от въртящи се индексиращи и заключващи механизми е оптимизиран за работни среди на потопени резервоари.
1. Въз основа на изобилие от данни за прототипни процеси, натрупани от JWGRIP като договорен производител за персонализирани проекти за приспособления, множество ревизии на прототипи завършват комбиниран тест за стареене с ротационно заключване при симулирани условия на пръскане на диелектрик-флуид преди пускане в масово производство.
2. Операторите монтират това менгеме върху работната маса на електроерозионната машина. След като ъгловото индексиране завърши, многоточковата заключваща структура закрепва твърдо въртящата се платформа и потребителите могат да продължат с обработката с наклонени телени фрези.
3. Отвъд стандартната конфигурация, JWGRIP може да предостави персонализирани структурни корекции за специални изисквания за приспособление за разработка на процеси.
Технически затруднения
Ние сортираме четири често срещани технически затруднения в обработката с ъглови характеристики с телена електроерозионна обработка и илюстрираме как JWGRIP 0-100 mm въртяща се телена ерозионна менгеме прилага целеви подобрения:
1. Слаба ъглова повторяемост на обикновените ръчни ъглови пластини Ръчните ъглови пластини зависят от ръчната индикация след настройка. Напрежението при блокиране плюс термичната флуктуация на резервоара лесно задейства ъглово отклонение. Ротационната платформа с многоточково заключване на JWGRIP с висока твърдост реализира позициониране с механично индексиране, намалява зависимостта от ръчно калибриране и подобрява повторяемостта на ъглови данни за прототипни партиди.
2. Повреда, причинена от замърсяване на ротационен механизъм при условия на потопен резервоар Ротационните модули с общо предназначение нямат лабиринтна бариера срещу замърсяване. Утайки от нарязани кабели нахлуват в хлабината при въртене и внасят трептене при индексиране и твърдост при отслабено заключване. Това въртящо се менгеме добавя периферентна бариера от лабиринтен тип, устойчива на утайки, около хлабината за ротационно индексиране и забавя навлизането на замърсители във вътрешните ротационни двойки.
3. Недостатъчно ефективен обхват на затягане на много ротационни менгемета Доста голям брой ротационни телени EDM менгемета осигуряват само тесен отвор на челюстта и не могат да поемат прототипни заготовки със среден размер. Този модел приема ефективен обхват на затягане на челюстта от 0-100 mm и отговаря на различни размери на заготовката за работа по отстраняване на грешки в процеса.
4. Кумулативна загуба на време, причинена от повтарящо се ъглово повторно индикиране. Честото разглобяване и индикация с циферблат за многоъглови прототипни проби отнема валидни машиночасове. Неговата интегрирана структура за индексиране и заключване намалява повтарящите се стъпки на разглобяване и индикиране по време на превключване на ъгъла на разработката на процеса.
Принцип на работа
JWGRIP 0-100 мм въртящо се телено ерозионно менгеме се състои от три основни функционални възли:
фиксирано основно тяло, въртяща се индексираща платформа и многоточков периферен заключващ модул.
① Фиксираната основа-тяло се монтира върху работна маса с телена електроерозионна обработка и поддържа стабилна пространствена връзка с масата на машината.
② Ротационната индексираща платформа носи модули с подвижна и неподвижна челюст. Операторите завъртат платформата, за да зададат целевия ъгъл на обработка; маркировки на скалата плюс референтен ръб за четене предлагат спомагателна справка за визуален ъгъл.
③ След приключване на регулирането на ъгъла периферният многоточков заключващ модул действа синхронно, като прилага равномерно предварително натоварване около обиколката на въртящата се платформа, за да ограничи степените на свобода на въртящата се платформа.
④ Лабиринтната бариера между основното тяло и въртящата се платформа блокира повечето утайки и пръски от диелектрична течност да навлязат във вътрешната хлабина на ротационната двойка.
Функционална граница и основен обхват на приложение
Важна декларация за функционални граници: JWGRIP 0-100 мм въртяща се телена ерозионна менгеме осигурява механично ъглово индексиране и заключване. Той не може да елиминира ъглово отклонение, причинено от деформация на детайла или износване на повърхността на челюстта. След механично заключване проверката на ъгъла на базата на сонда и фината компенсация все още са задължителни преди официалната обработка на телено рязане.
Основно приложение: отстраняване на грешки в прототип на процес и производство на малки партиди на вложки за наклонена форма, конусовидни щанци, компоненти за измерване на пространствени ъгли в резервоари за електроерозионна обработка с тел под вода.
Технически характеристики
1,0-100 mm широк обхват на затягане на челюстта. Сравнителният тест за приложение показва:
JWGRIP 0-100 мм въртящо се телено ерозионно менгеме покрива повече спецификации за размера на прототипа в сравнение с въртящите се менгемета с тесен отвор, задоволявайки изискванията за смесено отстраняване на грешки с множество образци в лаборатории за разработка на процеси.
2. Периферна лабиринтна бариера против замърсяване за въртяща се двойка
При идентични условия на изпитване за замърсяване от пръски, структурата на лабиринтната бариера намалява вероятността от нахлуване на частици утайка в хлабината на въртене с приблизително. 30 %, забавяне на износването на ротационната двойка и влошаване на производителността на индексирането при условия на потопен резервоар.
3. Многоточков синхронен периферен заключващ механизъм
Предварителното натоварване с разпределено многоточково заключване подобрява твърдостта на въртящата се платформа след заключване и намалява риска от локален ъглов микронаклон, предизвикан от концентрацията на напрежението при заключване в една точка.
4. Термично стабилизирана основна структура от предварително закалена легирана стомана
Основната основа и въртящата се платформа преминават през многоетапно термично стабилизиращо стареене. В рамките на 14-32 ℃ температурен диапазон на работилницата, структурна вариация на плоскостта на изходната равнина ≤0,0029 mm, смекчаващо влиянието на термичната деформация върху ъгловата изходна точка.
5. Закалени повърхности за затягане на челюстите плюс пасивация против ръжда на целия модул
Работните повърхности на челюстите получават локално повърхностно втвърдяване; пълно пасивиране на антикорозионното покритие адаптира работната среда на резервоара с диелектрик-флуид.
6. Гъвкава реализация по поръчка
Като производител по договор, JWGRIP поддържа изградена по поръчка модификация за разделителна способност на въртящо се индексиране, ход на затягане на челюстта и интерфейс за монтиране отдолу в съответствие със специалните изисквания за разработка на процеса на клетка за приспособление.
7. Проследяемост на серийния номер на цялата единица
Всяко завършено JWGRIP 0-100 мм въртящо се телено ерозионно менгеме носи лазерно гравиран уникален сериен номер. Пълните записи от инспекции, обхващащи ъглова повторяемост, твърдост на заключване и равнинност на данните, се архивират за целите на управлението на лабораторни активи.
Норми за работа
1. Преди да монтирате JWGRIP 0-100 мм въртящо се телено ерозионно менгеме върху работна маса с телена ерозионна обработка, напълно почистете опорната равнина на масата на машината и долната точка на основата на менгемето; отстранете утайката и остатъците от стърготини. Чуждите частици, уловени между свързващите повърхности, причиняват накланяне на основата на менгемето и подкопават последващата надеждност на ъгловата стойност.
2. Затегнете болтовете за закрепване на основата, като следвате препоръчителната стойност на въртящия момент. Прекомерният въртящ момент предизвиква микроизкривяване на основата на тялото; недостатъчният въртящ момент създава потенциален риск от изместване на менгемето под силата на реакция на затягане.
3. Освободете многоточковия заключващ блок; завъртете платформата до позиция на целевия ъгъл и включете многоточков периферен заключващ модул. След приключване на заключването извършете ъглова проверка на базата на сонда, преди да затегнете детайлите. Визуалното отчитане на скалата е спомагателна справка и не може да замести измерването със сонда.
4. Затягане на детайлите в работния обхват на челюстта; избягвайте надвисването на детайла над допустимия обхват на челюстта. Не прилагайте прекомерен момент на затягане на челюстта, който ще генерира невидимо микроизкривяване на платформата.
5. Преди формалното изрязване на телта на прототипна част, изпълнете тест за ъглова повторяемост чрез множество цикли на отключване-завъртане-повторно заключване.
6. След приключване на производството на резервоара: освободете заключващия механизъм, прочистете жлеба на лабиринтната бариера със сух сгъстен въздух, почистете повърхностите на челюстите, изсушете напълно всички свързващи повърхности, преди да ги приберете в куфара за инструменти.
ЧЗВ
Въпрос 1: JWGRIP 0-100 мм въртящо се телено ерозионно менгеме премахва ли напълно процедурите за проверка на ъгъла на сондата?
О: Осигурява повторяемо механично ъглово индексиране и фиксираща база. Визуалното отчитане на мащаба служи само като спомагателна справка. Базираната на сонда фина проверка на ъгъла и компенсация не могат да бъдат пропуснати за официална обработка на прототипни части с телено рязане, за компенсиране на износването на челюстта, отклонението при монтажа и малката грешка в хлабината на ротационната двойка.
Q2: Разрешено ли е затягане за тежки детайли с голям надвес над ефективния обхват на челюстта?
О: Прекомерният надвес на детайла носи допълнително моментно натоварване върху въртящата се платформа и предизвиква невидимо микроизкривяване, влошаващо ъгловата точност. Основната зона на затягане на детайла трябва да остане в рамките на 0-100 mm ефективен обхват на затягане на челюстта. Спомагателните външни носещи конструкции трябва да бъдат конфигурирани за специални задачи на надвеси.
Q3: Моят проект изисква нестандартна въртяща се разделителна способност или специален интерфейс за монтиране отдолу, можете ли да доставите специално изработено решение?
A: Да. Моля, изпратете пълни технически чертежи с ясни изисквания за разделителна способност на въртящо се индексиране, обхват на затягане на челюстите, размери на интерфейса за монтаж и спецификации за толеранс. Нашият инженерен отдел ще завърши оценката на технологичността и ще издаде официална обратна връзка за оферта в рамките на 12 работни дни.
Q4: Кои условия на повреда попадат в обхвата на гаранцията на продукта?
A: JWGRIP 0-100 мм въртящо се телено ерозионно менгеме е с висока точност
въртящо се работно приспособление за потопен резервоар. Гаранцията покрива производствени дефекти при доставката, като несъответстваща на спецификацията ъглова повторяемост и несъответствие на равнинността на изходната точка. Повреди от сблъсък при силен удар, въртящ момент на затягане извън диапазона, ерозия на утайки без поддръжка и износване при нормална циклична употреба са изключени от гаранционните условия.
Изпратете запитване
Информация за контакт
-
Адрес
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, провинция Guangdong, Китай
-
Тел
-
електронна поща
Добре дошли да изпратите запитване до JWGRIP. Нашият професионален технически и търговски екип ще осигури безплатен избор на приспособления, персонализиран дизайн на решение и точна оферта.
Свързани продукти

Препоръки за новини